
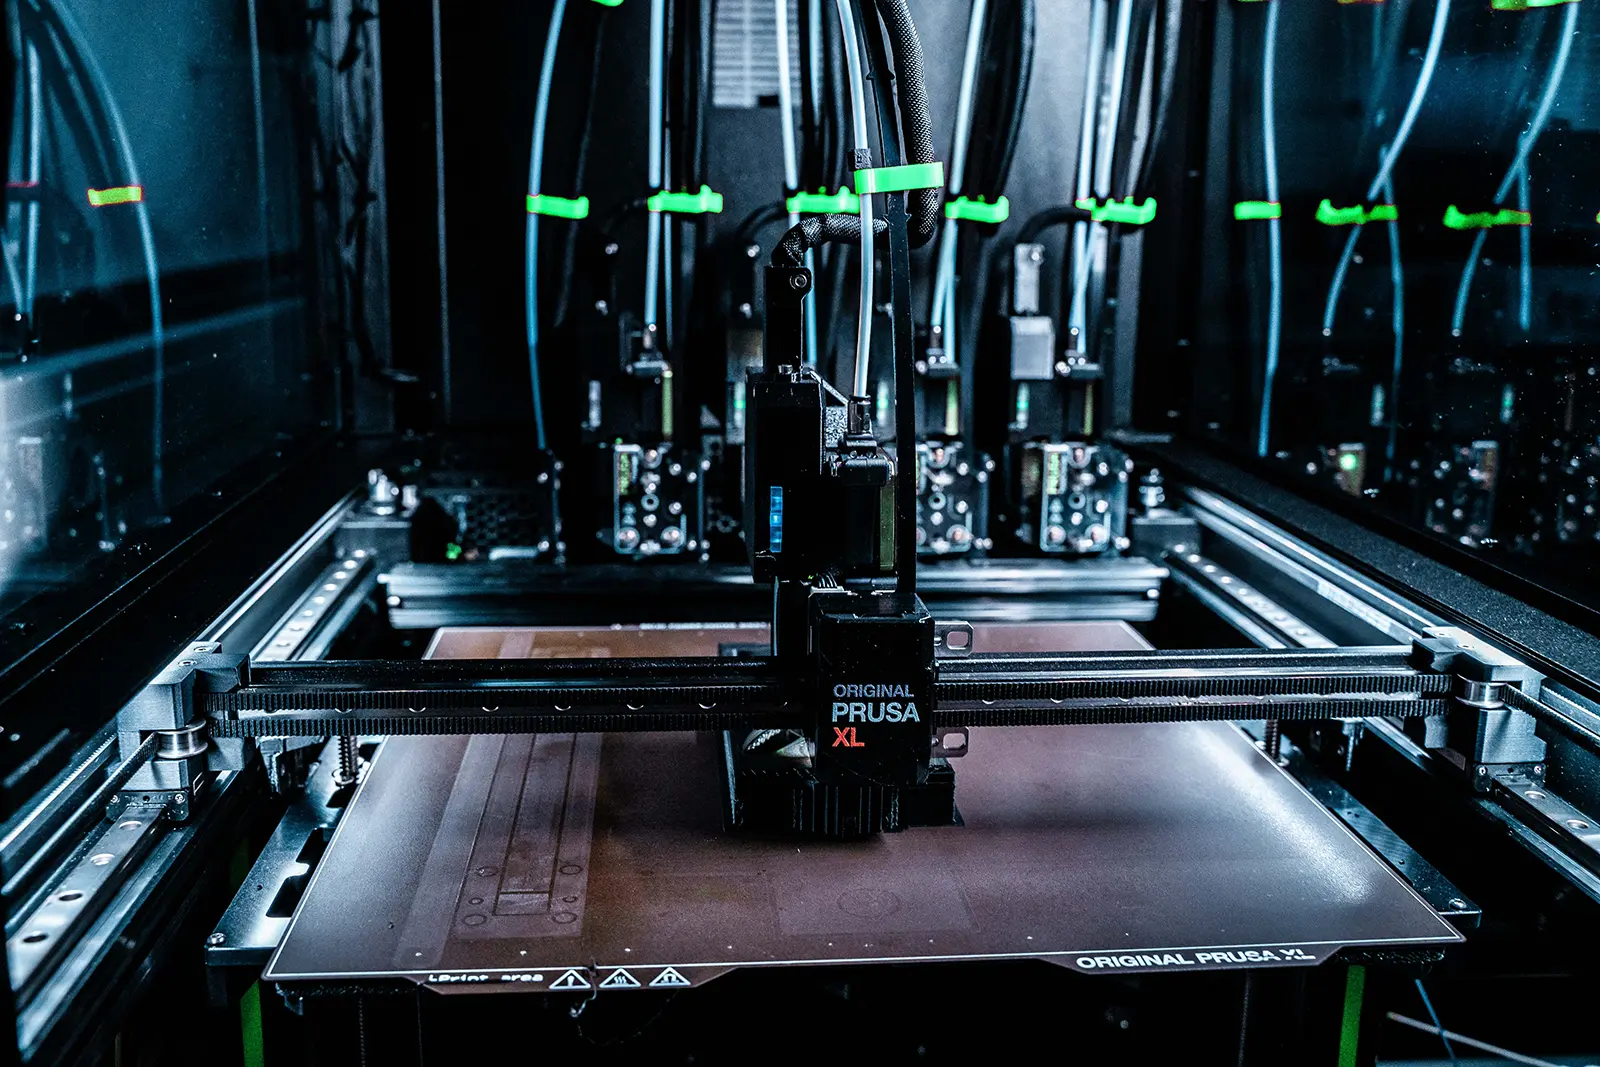
„3D-Druck“ ist ein Sammelbegriff für Verfahren, die wenig gemeinsam haben außer dem schichtweisen Aufbau. Wer ein Bauteil fertigen lassen will, steht deshalb vor einer Entscheidung, die über Kosten, Festigkeit und Oberfläche mehr entscheidet als jede Materialwahl. Dieser Beitrag ordnet die drei Verfahren ein, die wir in der 3D-Druck-Lohnfertigung einsetzen.
FFF: Filament, der bekannte Weg
Fused Filament Fabrication, oft auch FDM genannt, verarbeitet einen vorgefertigten Kunststoffstrang. Er wird eingezogen, aufgeschmolzen und abgelegt. Das Verfahren ist ausgereift, die Materialauswahl groß, die Anschaffung günstig.
Unser Bauraum liegt hier bei 360 × 360 × 360 Millimetern, die erreichbare Toleranz bei etwa ± 0,1 Millimeter. Typische Anwendungen: Funktionsteile, Vorrichtungen, Gehäuse, technische Kunststoffe.
FGF: direkt aus dem Granulat
Fused Granular Fabrication überspringt den Umweg über das Filament und verarbeitet Granulat – dasselbe, das die Kunststoffindustrie für den Spritzguss liefert. Eine Extruderschnecke fördert, schmilzt und homogenisiert das Material.
Das hat drei Folgen. Das Material kostet einen Bruchteil, weil der Verarbeitungsschritt zum Filament entfällt. Die Austragsrate liegt bei Kunststoffen mit bis zu 500 Gramm pro Stunde um ein Vielfaches höher. Und die Werkstoffauswahl ist nicht auf das beschränkt, was jemand als Filament anbietet – auch Rezyklate und eigene Compounds lassen sich verarbeiten.
Unser Bauraum: 300 × 300 × 300 Millimeter, Toleranz ebenfalls etwa ± 0,1 Millimeter. Der ausführliche Vergleich steht im Beitrag Filamentextruder vs. Granulatextruder.
SLA: wenn es auf Details ankommt
Stereolithografie härtet flüssiges Harz schichtweise mit Licht aus. Das Ergebnis sind glatte Oberflächen und feine Strukturen, die extrusionsbasierte Verfahren nicht erreichen. Die Toleranz liegt bei etwa ± 0,02 Millimeter – eine Größenordnung besser als bei FFF und FGF.
Wir fertigen SLA über einen Partner, mit Bauräumen von 700 × 700 × 200 und 450 × 450 × 350 Millimetern. Der Preis dafür: andere Werkstoffeigenschaften, eingeschränkte Temperaturbeständigkeit und eine längere Durchlaufzeit, weil das Teil extern gefertigt wird.
Keramik: ein Verfahren mit zwei Nachprozessen
Polymergebundene Keramik läuft technisch wie FGF, hat danach aber zwei weitere Schritte: Entbindern und Sintern. Das macht die Prozesskette länger und die Konstruktionsregeln strenger, erschließt aber Werkstoffe, die mit keinem der anderen Verfahren möglich sind. Details unter technische Keramik im 3D-Druck.
Direkter Vergleich
| Verfahren | Bauraum | Toleranz | Fertigung | Stärke |
|---|---|---|---|---|
| FFF | 360 × 360 × 360 mm | ± 0,1 mm | inhouse | breite Materialauswahl |
| FGF | 300 × 300 × 300 mm | ± 0,1 mm | inhouse | Serienwerkstoffe, Durchsatz, Rezyklate |
| Keramik | 300 × 300 × 300 mm | ± 0,1 mm am Grünling | inhouse | Härte, Temperatur, Chemie |
| SLA | 700 × 700 × 200 mm | ± 0,02 mm | Partner | Details und Oberfläche |
Wie Sie entscheiden
Drei Fragen führen meist zum Ziel. Soll das Bauteil sich verhalten wie das spätere Serienteil? Dann FGF mit dem Serienwerkstoff. Braucht es feine Details oder eine glatte Oberfläche? Dann SLA. Muss es Temperatur, Verschleiß oder Chemie aushalten, an denen Kunststoff scheitert? Dann Keramik.
Wenn Sie noch weiter vorn stehen und erst einmal einordnen wollen, was ein Prototyp überhaupt leisten soll, hilft Rapid Prototyping einfach erklärt.
Welche Toleranz an Ihrem Bauteil tatsächlich erreichbar ist, sagen wir nach der technischen Prüfung – die Tabellenwerte gelten für gut konstruierte Teile, nicht für jede Geometrie. Mehr dazu unter Toleranzen und Oberflächengüte.