
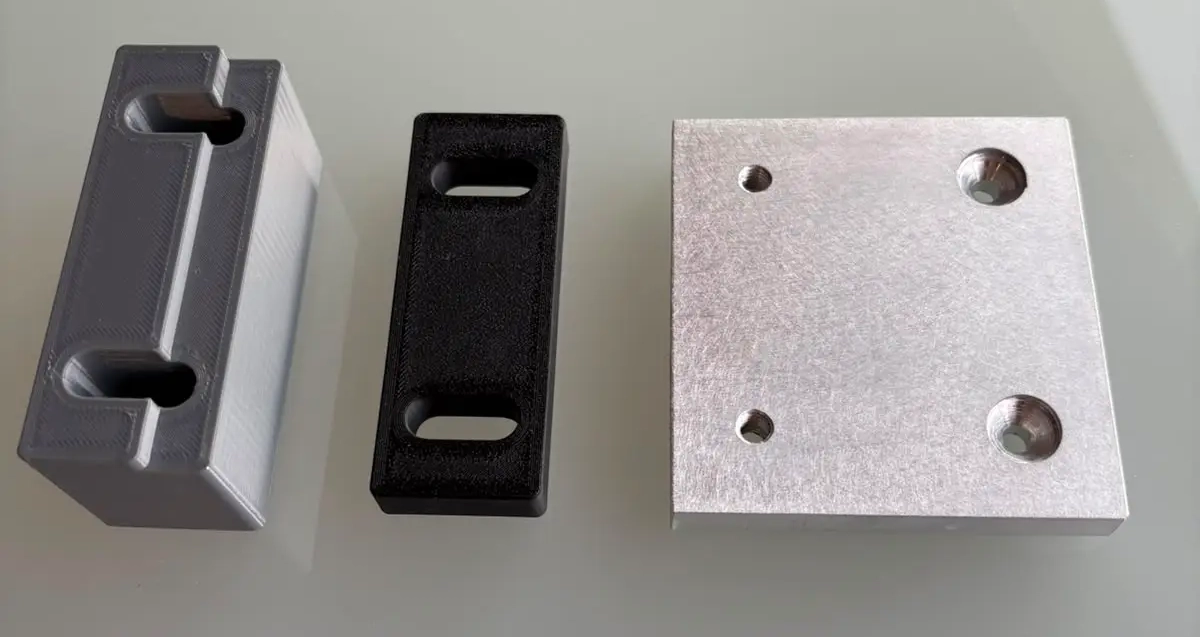
Die häufigste Enttäuschung im 3D-Druck entsteht nicht am Drucker, sondern an einer Erwartung. Ein Verfahren, das ± 0,1 Millimeter kann, liefert nicht an jedem Maß eines jeden Bauteils ± 0,1 Millimeter. Dieser Beitrag erklärt, woran das liegt – und was Sie tun können, damit Ihre Passung sitzt.
Was wir in der Lohnfertigung erreichen
In der 3D-Druck-Lohnfertigung gelten als Richtwerte: ± 0,1 Millimeter bei FFF und FGF, ± 0,02 Millimeter bei SLA über unseren Partner. Bei keramischen Bauteilen bezieht sich die Angabe auf den Grünling – nach dem Sintern kommt die Schwindung hinzu.
Diese Werte gelten für gut konstruierte Bauteile. Das ist keine Ausflucht, sondern eine physikalische Tatsache: Ein 3D-gedrucktes Teil kühlt während des Baus ab, und wo Material abkühlt, zieht es sich zusammen.
Woran Maßabweichungen tatsächlich liegen
- Bauteilgröße. Über eine Länge von 20 Millimetern bleibt eine Abweichung klein. Über 300 Millimeter summiert sich dieselbe relative Abweichung zu sichtbarem Verzug.
- Wandstärkensprünge. Dicke und dünne Bereiche kühlen unterschiedlich schnell ab und ziehen am Bauteil. Gleichmäßige Wandstärken sind die wirksamste Einzelmaßnahme.
- Orientierung auf der Bauplatte. In Z-Richtung verhält sich ein Teil anders als in XY. Eine Bohrung, die stehend gedruckt wird, ist runder als eine liegende.
- Werkstoff. Teilkristalline Kunststoffe schwinden stärker als amorphe; faserverstärkte Compounds verhalten sich wieder anders.
Oberflächengüte: das Schichtbild bleibt sichtbar
Extrusionsverfahren bauen in Schichten auf, und diese Schichten sieht man. Auf senkrechten Flächen erscheinen sie als feine Riefen, auf flach geneigten Flächen als Treppenstufen. Je flacher die Neigung, desto auffälliger.
Wer eine glatte Fläche braucht, hat drei Wege: die Fläche in die Bauplattenebene legen, nachbearbeiten lassen, oder das Verfahren wechseln. SLA liefert von Haus aus die deutlich glattere Oberfläche.
Nachbearbeitung schlägt Prozessoptimierung
Wo ein Maß wirklich sitzen muss, ist Nachbearbeitung oft schneller und sicherer als jede Parameterjustage. Wir bieten Strahlen, Lackieren, das Setzen von Gewindeeinsätzen, Gewindeschneiden und das Reiben von Passungen an.
Eine gedruckte und anschließend geriebene Passung ist zuverlässiger als eine, die auf Anhieb maßhaltig sein soll. Planen Sie diesen Schritt mit ein, statt ihn später nachzuschieben – im Angebot kostet er wenig, nachträglich kostet er einen neuen Durchlauf.
Was Sie beim Konstruieren tun können
- Toleranzen nur dort eng setzen, wo sie funktional gebraucht werden. Jedes enge Maß kostet Geld.
- Wandstärken gleichmäßig halten.
- Für Passungen Bearbeitungszugabe vorsehen und nachbearbeiten lassen.
- Uns die Datei vorab schicken. Wir sagen Ihnen, welche Maße kritisch werden, bevor gedruckt wird.
Welche Verfahren welche Genauigkeit liefern, steht im Verfahrensvergleich. Ein Praxisbeispiel mit realen Bauteilen finden Sie im Beitrag zu einfachen Bauteilen aus der Lohnfertigung.