
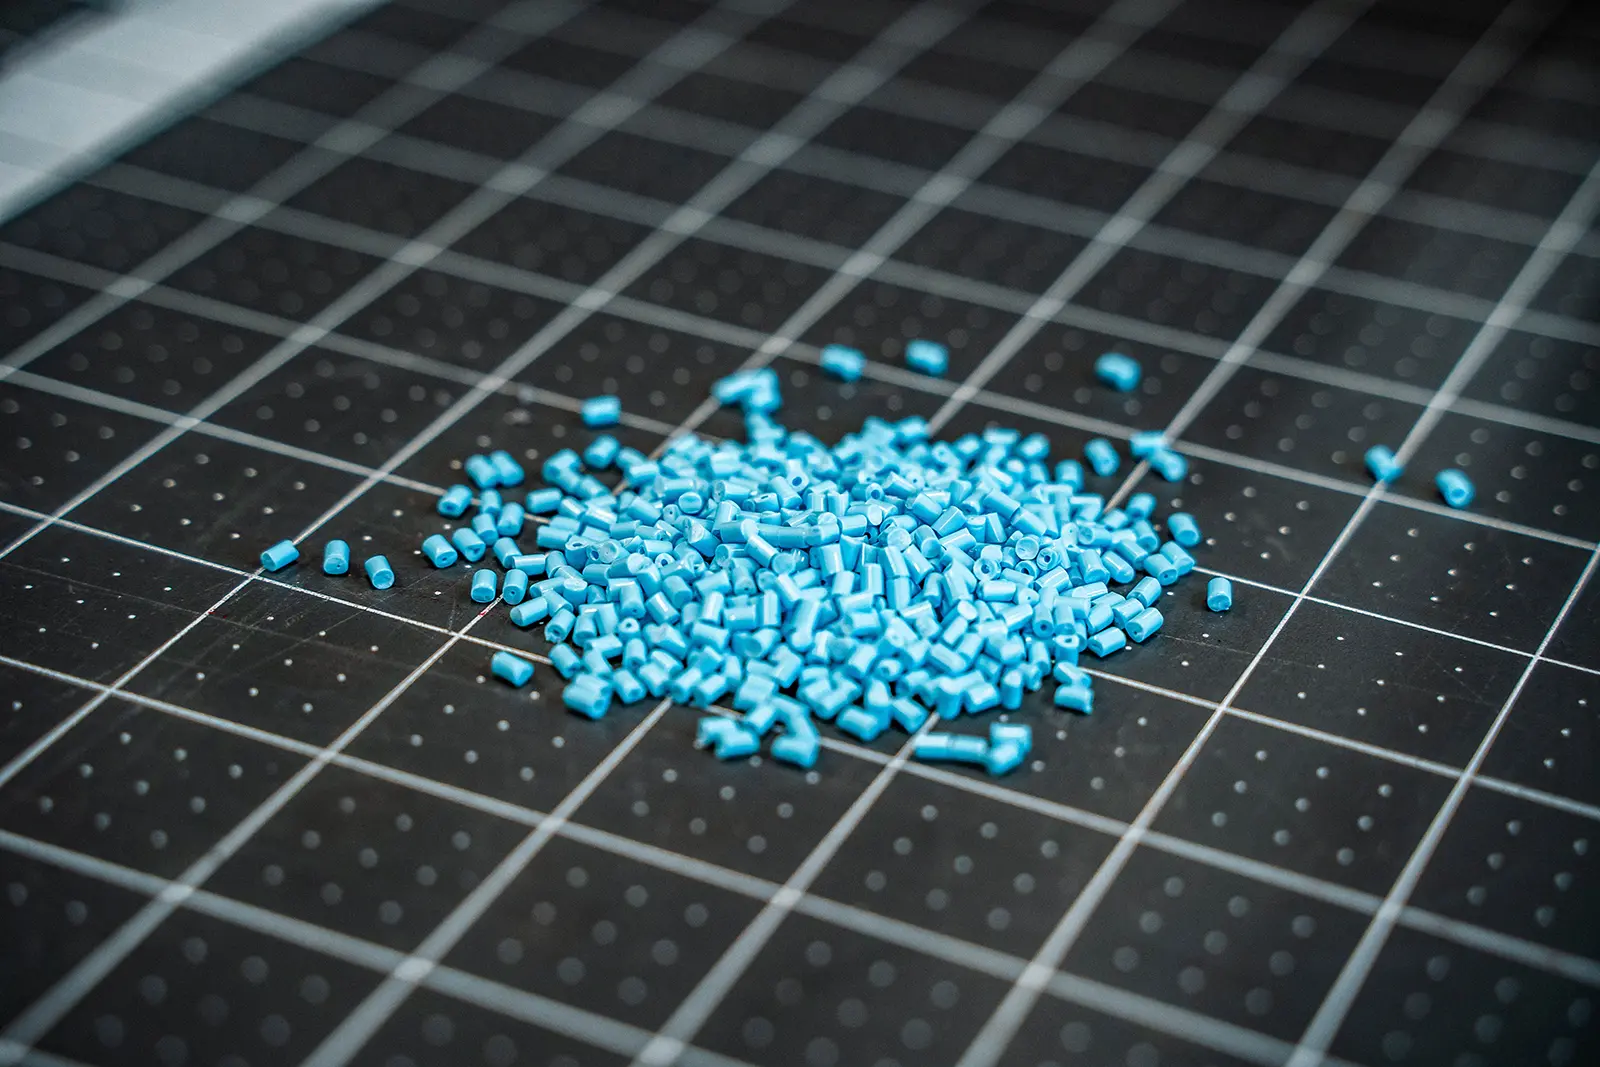
Recykling tworzyw sztucznych nie jest już tematem marginalnym – jest przemysłową koniecznością. Jednocześnie produkcja addytywna otwiera nowe drogi sensownego włączania regranulatów w techniczne procesy wytwarzania. Ten artykuł kierujemy do decydentów, inżynierów i kierowników technicznych, którzy chcą zrozumieć, jak recykling działa w kontekście druku 3D – i gdzie leży jego rzeczywisty potencjał.
Dlaczego recykling tworzyw jest dziś istotny strategicznie
Recykling tworzyw sztucznych to szeroko rozgałęzione pole, które w ostatnich latach bardzo zyskało na znaczeniu. Obrazy plastikowych odpadów w morzach albo na plażach to widoczny objaw problemu systemowego: na świecie produkujemy codziennie tony tworzyw – materiału, który w wielu przypadkach jest używany tylko raz, choć teoretycznie dałoby się go przetworzyć wielokrotnie.
Na rynku istnieje około 200 różnych rodzajów tworzyw. W systemach komunalnych skutecznie recyklowanych jest obecnie tylko około sześciu głównych gatunków – przede wszystkim PE i PP w opakowaniach. Tworzywa techniczne, polimery wysokowydajne i materiały wzmacniane włóknem przez ten proces praktycznie nie przechodzą. Przemysłowy proces sortowania opiera się na właściwościach fizycznych, takich jak gęstość albo rozpoznawanie w podczerwieni; materiałów technicznych trudno w ten sposób zidentyfikować i rozdzielić.
W przemyśle nie chodzi przy tym o kilka kilogramów resztek materiału, lecz o tony wlewków, braków i pozostałości produkcyjnych. Wytworzenie wysokiej jakości regranulatów w realnych warunkach składowania – pogoda, wilgoć, zanieczyszczenia – jest technicznie wymagające. Wyzwanie da się rozwiązać, ale wymaga kompetencji w materiałoznawstwie, prowadzeniu procesu i dokumentacji.
Podstawy wytrzymałościowe: co dzieje się przy recyklingu polimerów?
Tworzywa składają się z długich łańcuchów polimerowych, które w decydujący sposób określają ich właściwości mechaniczne. Przy ponownym uplastycznianiu – czy to przy przygotowaniu regranulatów, czy w samym procesie druku – łańcuchy te są obciążane termicznie i mechanicznie i mogą się skracać. Teoretycznie znaczy to: im częściej tworzywo jest recyklowane, tym silniej mogłyby się zmieniać jego właściwości materiałowe.
W praktyce badania wytrzymałościowe pokazują jednak, że jedno- albo wielokrotna recyrkulacja w wielu przypadkach nie powoduje istotnego pogorszenia mechanicznych właściwości materiału. To, co się zmienia, to często zachowanie przy przetwarzaniu. Regranulaty mogą silniej smarować, mocniej przywierać do narzędzi, wykazywać zmienione zachowanie przepływowe albo mieć inną lepkość.
Ważne dla praktyki: właściwości mechaniczne regranulatów pozostają często bardziej stabilne, niż się subiektywnie zakłada. Większe wyzwanie leży w dostosowaniu procesu przy przetwarzaniu – a nie w gotowej części.
Zachowanie przy przetwarzaniu jako właściwa śruba nastawcza
Przy ekstruzji materiału tworzywo jest uplastyczniane i nakładane warstwami przez dyszę. Każda warstwa przywiera do poprzedniej – tak zwane połączenie warstwa-warstwa rozstrzyga o wytrzymałości części, a tym samym również o jej dokładności wymiarowej. Przy regranulatach zmienione zachowanie przepływowe materiału oddziałuje dokładnie na ten proces. Temperaturę dyszy, prędkość druku i wydajność podawania trzeba starannie dobrać do danego materiału, aby zapewnić stałe grubości warstw i dobrą przyczepność.
Czystość gatunkowa – główny czynnik w recyklingu przemysłowym
Jednym z najważniejszych punktów przy recyklingu tworzyw jest czystość gatunkowa. Idealnie powinny występować te same gatunki materiału, te same partie barwne i żadnych substancji obcych. Gdy tylko mieszane są różne polimery, powstają kombinacje materiałowe o nieprzewidywalnym zachowaniu przy przetwarzaniu – krytyczne zarówno przy przygotowaniu materiału, jak i w procesie druku. Zmieszanie barw prowadzi ponadto do tego, że materiału nie da się już stosować w sposób powtarzalny.
Dla części technicznych o zdefiniowanych wymaganiach czystość gatunkowa nie jest więc opcją, lecz warunkiem podstawowym. Profesjonalny recykling to zawsze kwestia dokumentacji, rozdziału materiałów i kontroli procesu.
Wymagania wobec czystych gatunkowo regranulatów
- Ten sam gatunek polimeru i ten sam skład materiału, bez substancji obcych
- Jednolite partie barwne – zmieszanie barw uniemożliwia powtarzalne części
- Czyste składowanie: wilgoć, brud i promieniowanie UV pogarszają materiały
- Suszenie materiału przed przetwarzaniem
- Pełna dokumentacja pochodzenia materiału i historii procesu
Wymogi polityczne: jednocześnie wyzwanie i motor innowacji
W Niemczech i na poziomie europejskim rosnące udziały regranulatu są zapisywane w przepisach. Dla określonych branż – zwłaszcza w opakowaniach i we wtrysku – dyskutowane albo już wdrażane są udziały materiału z recyklingu na poziomie 30 % i więcej. Stawia to przed firmami konkretne wyzwania:
- Trudniej zapewnić stabilność barwy i czystość gatunkową
- Składowanie i zanieczyszczenie materiałów wymagają profesjonalnej kontroli procesu
- Parametry druku muszą być celowo dostosowane do danych regranulatów
- Nakłady na zapewnienie jakości i dokumentację początkowo rosną
Jednocześnie wymogi te działają jak motor innowacji. Kto już dziś inwestuje w procesy produkcyjne i technologię druku zdolne do recyklingu, jest lepiej przygotowany na przyszłe wymagania. Niemcy jako miejsce przemysłu muszą pokazać, że z materiałów z recyklingu da się wytwarzać również części techniczne i funkcjonalne – a nie tylko opakowania.
Regranulaty w druku 3D: konkretne drogi dla przemysłu
W druku 3D z filamentu (Fused Filament Fabrication) najbardziej praktyczną drogą jest kupowanie filamentu z recyklingu bezpośrednio ze szpuli. Wyspecjalizowani dostawcy udostępniają filament z regranulatów dla rosnącej liczby polimerów – to prosty start, by wprowadzić zrównoważony rozwój do istniejących procesów bez dodatkowych urządzeń. Własne pozostałości produkcyjne, wlewki albo wadliwe części można w zasadzie rozdrobnić na przemiał i przetworzyć na nowy filament na osobnej linii ekstruzyjnej. Wymaga to jednak dedykowanych urządzeń i stałej kontroli jakości, a w codzienności FFF jest raczej wyjątkiem. Ekonomicznie zamknięty obieg z własnych braków powstaje wyraźnie prościej w druku z granulatu – o tym dalej poniżej.
Jakie materiały nadają się do przetwarzania?
Polimery termoplastyczne, takie jak ABS, PLA, PETG i PP, zasadniczo nadają się do recyklingu i następnie do przetwarzania w druku 3D. Materiały wysokowydajne i wzmacniane włóknem stawiają wyższe wymagania dyszy i stołowi roboczemu, ale zasadniczo dają się przetwarzać. Dobór odpowiednich materiałów powinien zawsze opierać się na udokumentowanych właściwościach materiału – pochodzenie, obróbka wstępna i czystość gatunkowa są przy tym równie istotne jak temperatura topnienia czy zachowanie przepływowe. Metale nie są przewidziane dla klasycznych urządzeń FFF; tu w grę wchodzą wyspecjalizowane technologie z filamentami wypełnionymi metalem. Zakres odpowiednich materiałów i sensownych zastosowań rośnie nieprzerwanie wraz z dojrzewaniem procesów w obszarze regranulatów.
Pola zastosowań regranulatów w druku 3D
- Prototypy i iteracje: szybkie, tanie prototypy z materiału z recyklingu do testów funkcjonalnych.
- Narzędzia i przyrządy: oprzyrządowanie i narzędzia z regranulatów – ekonomicznie i z oszczędnością zasobów.
- Projekty wewnętrzne: pomoce i przyrządy do projektów wewnętrznych – idealne na początek z regranulatami.
- Zamknięty obieg: braki i wadliwe wydruki przerabiać ponownie – w druku z granulatu szczególnie łatwe do wdrożenia.
Dostosowanie procesu: skuteczne przetwarzanie regranulatów
Jak już opisano, przy regranulatach często zmieniają się parametry przetwarzania w stosunku do materiału pierwotnego. W druku 3D można temu celowo zaradzić – pod warunkiem, że system oferuje otwartą kontrolę parametrów. Istotne wielkości nastawcze to temperatura dyszy, prędkość posuwu, ustawienie retrakcji i temperatura stołu roboczego. Dochodzi do tego kondycjonowanie materiału: materiały z recyklingu wchłaniają często więcej wilgoci niż materiał pierwotny i przed drukiem muszą być wystarczająco wysuszone, aby nie ucierpiała przyczepność między warstwami.
Przy wystarczających danych o składzie materiału i systematycznej optymalizacji parametrów również z regranulatów da się wytwarzać wysokiej jakości obiekty i funkcjonalne części. Drukarki wyposażone w czujniki umożliwiają nawet nadzór procesu druku w czasie rzeczywistym – to wyraźna zaleta przy zmiennych partiach regranulatu. Struktury podporowe i obchodzenie się z materiałem podporowym odpowiadają przy tym przetwarzaniu materiału pierwotnego.
Wskazówka z praktyki: im lepiej udokumentowane są informacje o pochodzeniu, historii i składzie regranulatu, tym celniej da się ustawić proces druku – i tym bardziej powtarzalne będą wyniki.
Druk 3D z granulatu: rozszerzone możliwości dla regranulatów
Podczas gdy drukarki FFF są zdane na filament ze szpuli, systemy na bazie granulatu oferują wyraźnie szersze możliwości przetwarzania regranulatów. Te drukarki 3D przetwarzają granulat i przemiał bezpośrednio – bez kroku pośredniego, jakim jest wytworzenie filamentu. Dla zakładów z własnymi brakami produkcyjnymi powstają w ten sposób w pełni zamknięte obiegi materiałowe o realnej wartości ekonomicznej.
Zasada jest znana z wtrysku: wielu przetwórców wytwarza u siebie z własnych wlewków i braków własny przemiał i dodaje go w określonych udziałach do materiału pierwotnego. Dokładnie to podejście da się przenieść na druk 3D z granulatu. Własny przemiał można domieszać bezpośrednio do granulatu i wydrukować bez okrężnej drogi przez produkcję filamentu – to zasadnicza różnica wobec technologii filamentowej.
Modyfikacja dodatkami: celowe podnoszenie wartości regranulatów
Dzięki ekstruzji ślimakowej w agregacie drukującym można celowo domieszać środki poślizgowe, stabilizatory, środki porotwórcze, promotory adhezji albo wzmocnienia włókniste. Otwiera to możliwość czynnego kompensowania wad przetwórczych regranulatów – albo celowego opracowywania nowych materiałów.
Szczególnie nowatorskim podejściem jest połączenie regranulatu ze środkami porotwórczymi w celu wytworzenia struktur spienionych: mniejsza masa, zmieniona sztywność, nowe zachowanie tłumiące. Pierwotne wady przetwórcze schodzą przy tym na dalszy plan, ponieważ cały profil właściwości materiału jest definiowany na nowo. Z rzekomego odpadu powstaje materiał o samodzielnej wartości użytkowej i nowych zastosowaniach w przemyśle – to recykling na innym poziomie.
Recykling jako szansa strategiczna: korzyści dla firm przemysłowych
Wymogi polityczne bywają odbierane jako obciążenie. W rzeczywistości mogą jednak wytwarzać presję innowacyjną, która prowadzi do realnych przewag konkurencyjnych. Regranulaty – właściwie zastosowane – dają w druku 3D szereg konkretnych korzyści:
- Korzyści kosztowe: materiał z recyklingu jest w wielu przypadkach tańszy niż materiał pierwotny
- Mniejszy ślad CO₂: mniej surowca pierwotnego, krótsze łańcuchy dostaw
- Nowe koncepcje materiałowe: regranulaty z dodatkami otwierają nieoczekiwane właściwości materiału
- Zamknięte obiegi: braki i wadliwe wydruki stają się wartościowym materiałem
- Zysk wizerunkowy: zrównoważony rozwój jako mierzalny argument w przetargach i partnerstwach
Właśnie w otoczeniu technologicznym, w którym wytwarza się wysoko obciążone części, potencjał jest ogromny. Stosowanie regranulatów nie jest kompromisem – jest kwestią właściwego prowadzenia procesu, wiedzy o materiałach i strategicznej woli.
Podsumowanie: inteligentny recykling jako przewaga konkurencyjna w druku 3D
Recykling tworzyw to temat nietrywialny. Wymaga wiedzy o materiałach, sortowaniu, prowadzeniu procesu i zachowaniu materiału. Jednocześnie daje ogromny potencjał – ekologiczny i ekonomiczny. W druku 3D powstają szczególnie interesujące możliwości: regranulaty można stosować celowo, modyfikować od strony procesu i rozszerzać funkcjonalnie. Zwłaszcza druk z granulatu pozwala na realne, ekonomicznie zamknięte obiegi. Z rzekomego odpadu staje się w ten sposób nowy materiał o samodzielnej wartości użytkowej.
Klucz leży w czterech obszarach kompetencji:
- Czystość gatunkowa i konsekwentny rozdział materiałów jako warunek podstawowy
- Systematyczne dostosowanie procesu w zakresie dyszy, ekstrudera i stołu roboczego
- Gruntowne zrozumienie zależności wytrzymałościowych w polimerach
- Pełna dokumentacja i zapewnienie jakości wszystkich stosowanych materiałów
Rozstrzygające pytanie nie brzmi, czy recykling w druku 3D jest możliwy – lecz jak inteligentnie i systematycznie go wdrażamy. Zakłady, które odpowiedzą na nie dziś, zapewniają sobie przewagę na jutro.