Ceramika techniczna w druku 3D

Biała nowoczesna struktura ceramiczna

Ekonomicznie i funkcjonalnie.

Części ceramiczne

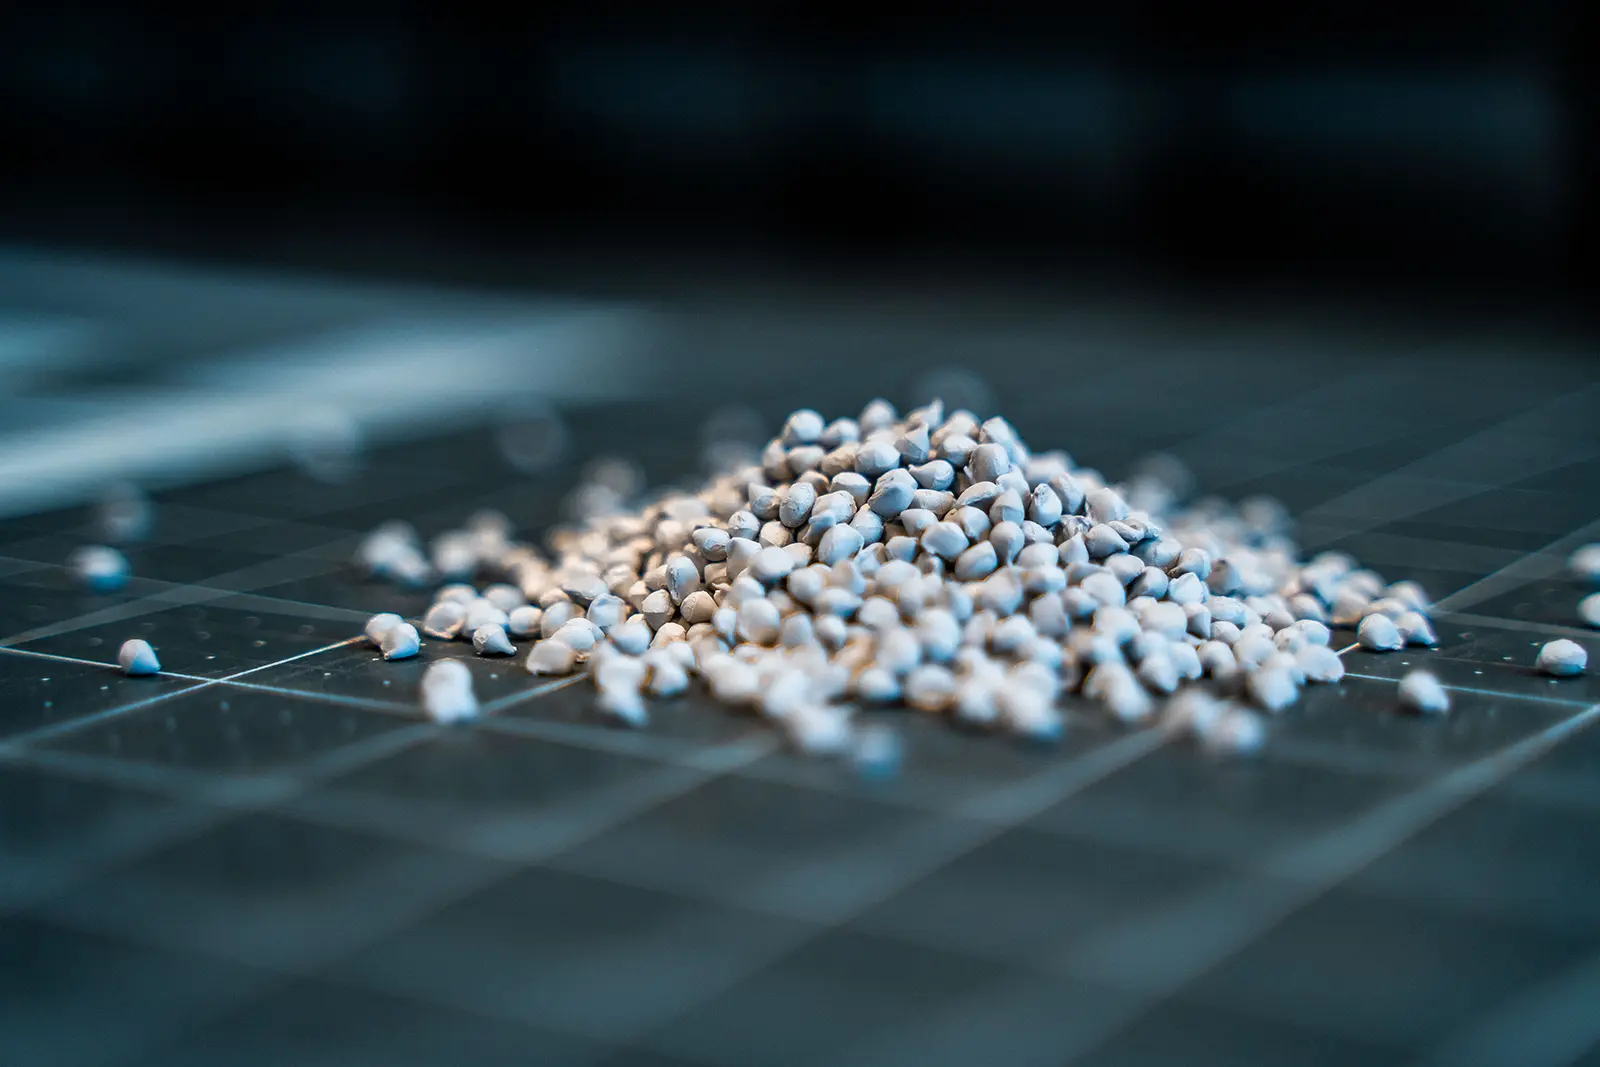
Przetwarzamy wiązane polimerowo granulaty ceramiczne do produkcji addytywnej części o wysokiej funkcjonalności. Podejście oparte na granulacie pozwala przetwarzać materiały ceramiczne ekonomicznie, elastycznie i zgodnie z ich naturą.

Materiały nieorganiczne
Łańcuch procesu

Rozbudowujemy nasze moce: integracja procesów poceramicznych we własnym zakładzie oraz własny rozwój i optymalizacja materiałów.

01 Usuwanie spoiwa i spiekanie u nas
02 Rozwój materiałów
Zapytaj o projekt

Ceramika techniczna drukowana zamiast szlifowanej.

Na przykładzie koperty zegarka: co daje wyrób surowy wykonany blisko konturu w porównaniu ze szlifowaniem z pełnego materiału – i jak z wydrukowanej części przez usuwanie spoiwa i spiekanie powstaje pełna ceramika.

Wyjaśnienie technologii · Ceramika techniczna drukowana zamiast szlifowanej

Ceramika wiązana polimerowo składa się z proszku ceramicznego i spoiwa.

Druk odbywa się w stanie surowym (wyrób surowy). Następnie przychodzi kolej na usuwanie spoiwa (chemiczne/termiczne) i spiekanie do gęstej części ceramicznej.

Zalety: wytwarzanie blisko konturu końcowego, oszczędność materiału i swoboda geometrii.

Zalety i proces

Blisko konturu
Oszczędność zasobów
Swoboda projektowania
Wysoka wydajność

Drukowanie, usuwanie spoiwa, spiekanie ceramiki

Od pomysłu do części spieczonej

Ceramikę w druku 3D przetwarzamy w postaci wiązanej polimerowo. Granulat składa się z proszku ceramicznego w osnowie z tworzywa sztucznego i dzięki temu daje się przetwarzać na ekstruderze granulatowym jak tworzywo techniczne. To, co następuje później, odróżnia druk ceramiki od każdej innej technologii.

  1. Kompaund. Proszek ceramiczny związany w osnowie polimerowej.
  2. Druk wyrobu surowego. Część powstaje blisko konturu końcowego i jest jeszcze wyraźnie większa niż późniejszy wymiar gotowy.
  3. Usuwanie spoiwa. Osnowa polimerowa zostaje wypędzona. Robimy to we własnym zakładzie, merytorycznie wspierani przez ifw Jena.
  4. Spiekanie. Część zagęszcza się do 98–99 procent gęstości teoretycznej i kurczy się przy tym. Przebieg wypalania zależy od materiału.

W porównaniu z filamentem ceramicznym granulat ma wyższy udział fazy nieorganicznej: więcej proszku ceramicznego, mniej spoiwa. To opłaca się przy spiekaniu – trzeba usunąć mniej osnowy, część mniej się skurczy, a osiągalna gęstość spieku jest wyższa.

Usuwanie spoiwa i spiekanie odbywają się u nas, a nie u podmiotu trzeciego. Skraca to uzgodnienia, gdy część nie wychodzi za pierwszym razem.

Zasady konstrukcji decydujące o powodzeniu

Ceramika wybacza mniej niż tworzywo sztuczne. O tym, czy część przetrwa proces spiekania, decydują następujące punkty:

  • Minimalna grubość ścianki 0,8 mm. Poniżej tej wartości wyrób surowy staje się zbyt kruchy.
  • Równomierne grubości ścianek. To najważniejsza zasada. Jeśli grubość ścianki w części zmienia się skokowo, kurczy się ona nierównomiernie i wypacza się lub pęka.
  • Lity materiał do około 15 mm. Grubsze obszary są możliwe, ale wtedy z niskim stopniem wypełnienia zamiast pełnego wypełnienia.
  • Promienie nie są problemem. Tutaj mają Państwo większą swobodę niż przy wielu innych technologiach.
  • Proste, funkcjonalne geometrie. Tam, gdzie potrzeba byłoby dużo materiału podporowego, robi się trudno – druk z granulatu pozwala tylko w ograniczonym stopniu na retrakcję, dlatego filigranowe formy swobodne nie są jego mocną stroną.

Wielkość części ogranicza nas mniej niż grubość ścianki. Typowo części ceramiczne mają do około 15 centymetrów.

Dwie drogi do części ceramicznej

Zlecić wykonanie. Przysyłają nam Państwo swoją geometrię, a my drukujemy, usuwamy spoiwo i spiekamy. Kalkulator poda pierwszą cenę orientacyjną, szczegóły wyjaśnia nasza produkcja kontraktowa w druku 3D.

Drukować samodzielnie. KeraPrint jest przystosowany do ściernych kompaundów. Piece do usuwania spoiwa i spiekania dostarczamy jako dystrybutor firmy Nabertherm od razu razem z urządzeniem, dzięki czemu cały łańcuch procesu pochodzi z jednej ręki.

Większość klientów idzie obiema drogami po kolei: najpierw zleca wykonanie części u nas, a gdy materiał i technologia się sprawdzą, decyduje o własnym urządzeniu.

Explore more.

Jonas Siegrist, Prezes zarządu i kierownik działu rozwoju
Państwa osoba kontaktowa

Jonas Siegrist

Prezes zarządu i kierownik działu rozwoju

To, czy Państwa część da się wydrukować z ceramiki, zależy od kilku punktów. Prosimy przesłać mi geometrię, a w ciągu 24 godzin powiem, co jest realistyczne.