
Krajobraz produkcji przemysłowej znajduje się w nieustannej przemianie. Tworzywa sztuczne szczególnie w ostatnich latach masowo zyskały na znaczeniu i coraz częściej, zwłaszcza w przemyśle przetwórczym, stają się podstawą innowacyjnych rozwiązań produktowych. Podczas gdy tradycyjne technologie takie jak wtrysk długo dominowały na rynku, druk 3D (Additive Manufacturing) ugruntował się jako technologia przełomowa, która nie tylko przyspiesza rozwój prototypów, lecz coraz mocniej zdobywa zastosowania seryjne.
Ten artykuł fachowy, napisany przez Jonasa Siegrista, prezesa S2S-Systemdrucker GmbH, oferuje inżynierom, kierownikom technicznym i naukowcom ogólny przegląd tworzyw sztucznych do druku 3D, rozróżnienia materiałów oraz specyficznych zalet przetwarzania granulatu w porównaniu z klasycznym filamentem.
Podstawy technologii polimerów w druku 3D
Aby ocenić przydatność materiału do konkretnych zastosowań, niezbędne jest zrozumienie podstaw chemicznych i fizycznych. Tworzywa sztuczne dzieli się na trzy główne kategorie:
termoplasty
duroplasty
elastomery
W produkcji addytywnej, szczególnie w technologii FDM/FFF oraz w stosowanym przez S2S druku z granulatu (FGF), przetwarzane są głównie termoplasty. Dają się one odkształcać pod wpływem ciepła i po ostygnięciu zachowują swój kształt – jest to proces powtarzalny.
Tworzywa amorficzne a częściowo krystaliczne: porządek molekularny
Głębsze spojrzenie w mikrostrukturę jest decydujące dla zrozumienia zachowania termicznego i właściwości mechanicznych. Tworzywa sztuczne składają się z długich łańcuchów polimerowych. Sposób, w jaki łańcuchy te się układają, definiuje podział na dwie zasadnicze klasy:
1. Tworzywa amorficzne
W tworzywach amorficznych (np. ABS, PC, PS) łańcuchy polimerowe są całkowicie nieuporządkowane – porównywalnie z talerzem spaghetti. Ten „chaos” na poziomie molekularnym ma bezpośredni wpływ na właściwości optyczne: ponieważ światło nie załamuje się na strukturach krystalicznych, tworzywa te są często przezroczyste. Kolejną cechą charakterystyczną jest ich zachowanie termiczne. Miękną stopniowo. Oznacza to raczej liniową zmianę stanu wraz ze wzrostem temperatury, co czyni je często bardziej stabilnymi wymiarowo i mniej podatnymi na wypaczenia (warping).
2. Tworzywa częściowo krystaliczne
W przeciwieństwie do nich tworzywa częściowo krystaliczne (np. PA, PP, PPS) mają obszary, w których łańcuchy polimerowe układają się w wysoce uporządkowaną strukturę krystaliczną. Te gęste struktury rozpraszają światło, dlatego materiały takie są z reguły nieprzezroczyste albo mleczne. Termicznie zachowują się radykalnie inaczej: wykazują gwałtowną zmianę stanu skupienia. Oznacza to, że na przykład przy 240 stopniach mamy jeszcze bardzo lepkie tworzywo, a przy nieznacznym podwyższeniu temperatury, powiedzmy do 242 stopni, obserwujemy już gwałtowne przejście do stopu o bardzo niskiej lepkości. Ta wąska granica wymaga precyzyjnego prowadzenia procesu w drukarce.
Porównanie technologii: wytwarzanie pierwotne a produkcja addytywna
W przemyśle tworzyw sztucznych ugruntowało się wiele różnych technologii. Klasyczne wytwarzanie pierwotne obejmuje metody takie jak:
wtrysk
odlewanie próżniowe
wytłaczanie
Technologie te wiążą się często z wysokimi kosztami narzędzi i opłacają się przede wszystkim przy bardzo dużych seriach. Obok nich stoją technologie ubytkowe takie jak frezowanie i toczenie, w których materiał jest usuwany. W obszarze druku 3D mamy natomiast do czynienia z produkcją addytywną, czyli celowym, warstwowym dodawaniem materiału.
Druk 3D ugruntował się jako nowa technologia, która może zastąpić albo uzupełnić wiele innych technologii wytwarzania, szczególnie gdy chodzi o złożone geometrie, lekką konstrukcję albo zindywidualizowane części.
Od filamentu do granulatu: podejście S2S-Systemdrucker
Większość tworzyw sztucznych, które ugruntowały się na rynku, da się zasadniczo przetwarzać również w druku 3D. Dominującą technologią w obszarze desktop i półprofesjonalnym jest Fused Filament Fabrication (FFF).
Granice filamentu
W technologii filamentowej przyjęło się w ostatnich latach, że materiał występuje w postaci szpuli względnie filamentu do druku 3D o zdefiniowanej średnicy 1,75 albo 2,85 milimetra. Filament ten jest za pomocą ekstrudera (silnik i przekładnia) wprowadzany do strefy grzanej, uplastyczniany i przeciskany przez dyszę.
Technologia ta ma jednak wady dla produkcji przemysłowej:
Wysokie koszty materiału: filament trzeba najpierw wytłoczyć z granulatu, skalibrować i nawinąć. Ten krok pośredni masowo podnosi cenę materiału.
Ograniczony wybór materiałów: nie wszystkie polimery dają się dobrze przetworzyć na filament.
Czas druku: wydajności nanoszenia są fizycznie ograniczone przez cienką żyłkę filamentu.
Krok w tył, żeby zrobić dwa do przodu
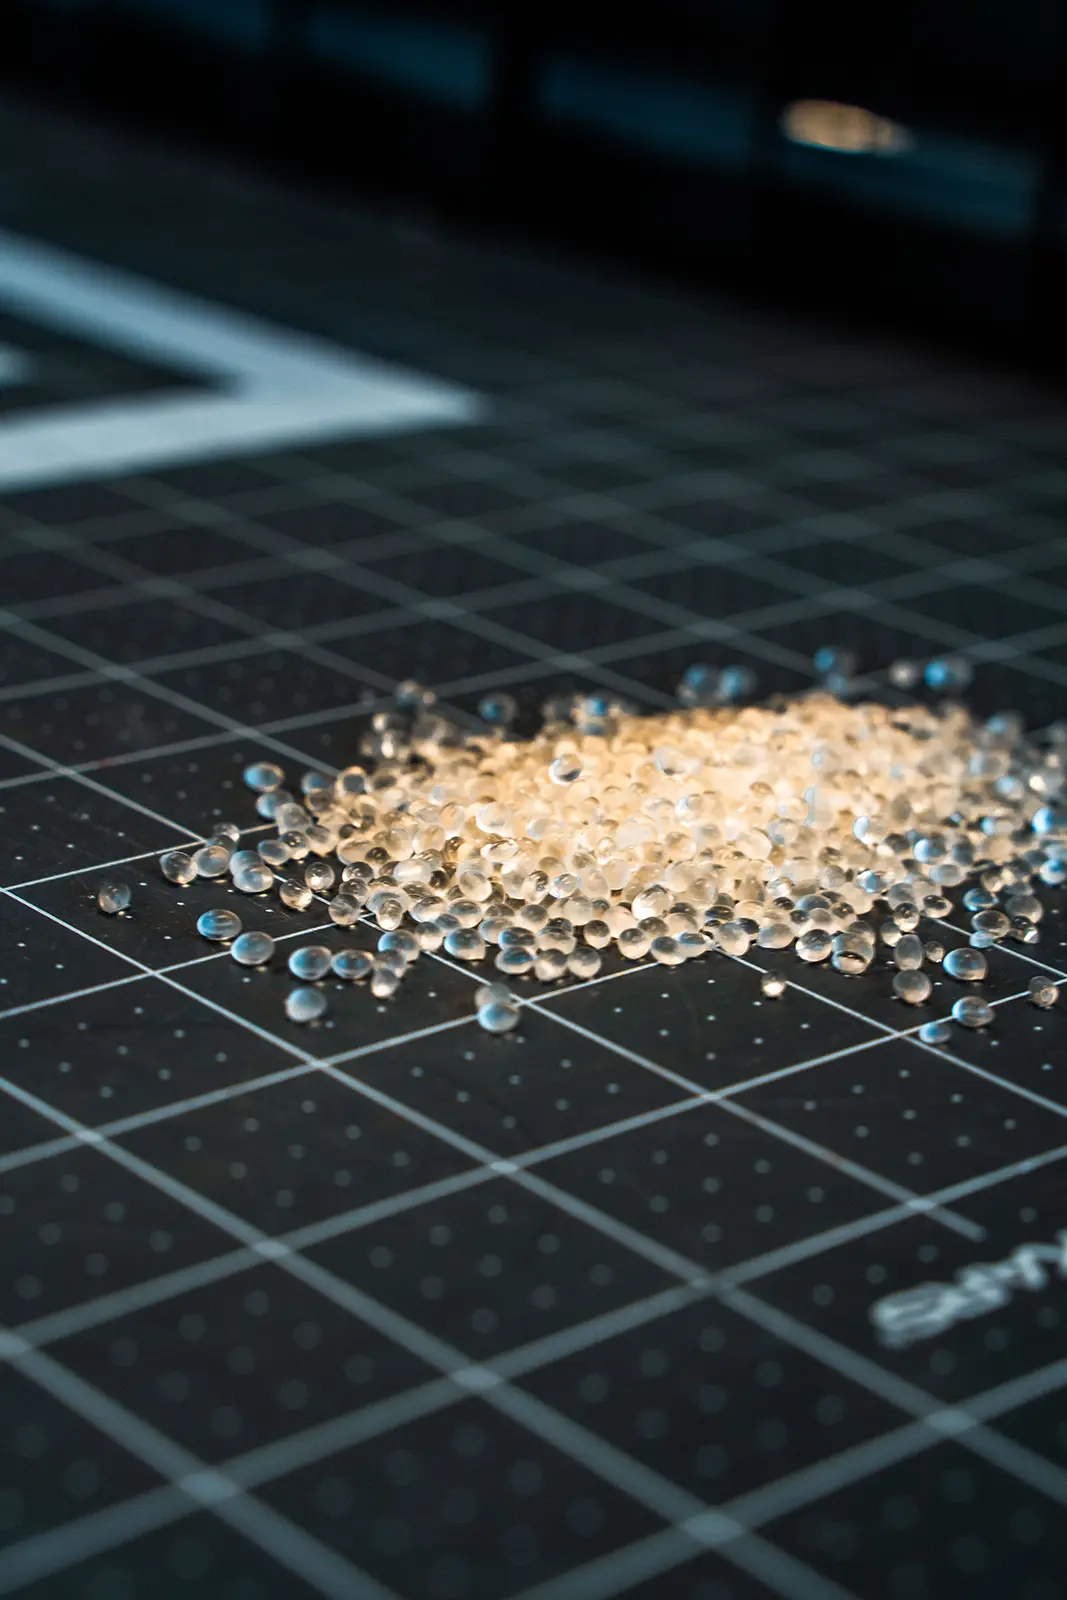
Jako usługodawca w zakresie druku 3D S2S-Systemdrucker GmbH specjalizuje się w drukowaniu materiałów w postaci granulatu (Fused Granular Fabrication). Nie podaje się przy tym materiału w formie szpuli, lecz materiał występuje w postaci surowej jako granulat.
Zalety i możliwości dla przemysłu są oczywiste:
Oszczędność kosztów: technologia jest wyraźnie tańsza, ponieważ możemy kupować materiał bezpośrednio jako surowiec – w dużych ilościach, dokładnie tak jak znane jest to z przemysłu wtryskowego. Drogi krok uszlachetniania do postaci filamentu odpada.
Szybkość: dzięki ślimakom wytłaczającym możemy wytłaczać materiał szybciej i w większych objętościach. Pozwala to wytwarzać części w ułamku czasu.
Różnorodność materiałów: możemy sięgać po certyfikowane granulaty standardowe przemysłu, nie czekając na specjalne warianty do druku 3D.
Szczegółowy przegląd: materiały i rodzaje tworzyw w druku 3D
Wybór właściwego materiału decyduje o sukcesie albo porażce projektu. Każdy rodzaj tworzywa ma własny obszar zastosowania, specyficzne funkcje oraz indywidualne zalety i wady. Poniżej przedstawiamy szczegółowy przegląd najistotniejszych materiałów do druku 3D.
1. Tworzywa standardowe: PLA i PETG
Polikwas mlekowy (PLA)
PLA (polilaktyd) jest często wejściem w świat druku 3D. Jest to tworzywo pochodzenia biologicznego, pozyskiwane z surowców odnawialnych takich jak skrobia kukurydziana. Biochemicznie syntezowane jest przez kwas mlekowy, przez co powstaje biopolimer.
Właściwości: bardzo wysoka twardość powierzchni, wierne odwzorowanie detalu, małe wypaczenia (warping).
Wady: PLA jest kruche i ma niską temperaturę mięknienia (od ok. 60°C).
Zastosowanie: modelarstwo.
Glikolowany politereftalan etylenu (PETG)
PETG to modyfikowany glikolem wariant znanego PET, który znamy z przemysłu napojowego. „G” oznacza glikol, który jest dodawany, aby zapobiec krystalizacji i poprawić drukowalność.
Właściwości: bardziej elastyczne niż PLA, wyższa odporność temperaturowa (do ok. 75–80°C), dobra odporność chemiczna, dopuszczenie do kontaktu z żywnością (zależnie od producenta).
Przetwarzanie: daje się dobrze przetwarzać i zapewnia doskonałą przyczepność międzywarstwową.
Zastosowanie: części funkcjonalne, przyrządy mechaniczne, osłony ochronne.
2. Tworzywa techniczne (engineering plastics)
W zastosowaniach przemysłowych wymagania szybko stają się wyraźnie wyższe i wymagają „prawdziwych” właściwości technicznych. Dominują tu materiały takie jak ABS (akrylonitryl-butadien-styren) i ASA.
Akrylonitryl-butadien-styren (ABS)
ABS to klasyk techniki tworzyw sztucznych (znany np. z klocków LEGO). Jest to termoplast amorficzny składający się z trzech monomerów: akrylonitrylu, butadienu i styrenu.
Właściwości mechaniczne: wysoka udarność, odporna na zarysowania powierzchnia, dobra odporność temperaturowa (do ok. 90–100°C).
Wyzwania: ABS mocno kurczy się termicznie przy stygnięciu. Prowadzi to do naprężeń wewnętrznych i wypaczeń. Drukarka 3D do ABS bezwzględnie potrzebuje zamkniętej, najlepiej ogrzewanej przestrzeni roboczej i podgrzewanego stołu.
Obróbka końcowa: ABS doskonale nadaje się do obróbki mechanicznej (wiercenie, szlifowanie) i wygładzania chemicznego (np. oparami acetonu).
Akrylonitryl-styren-akrylan (ASA)
Ponieważ ABS pod wpływem promieniowania UV (światła słonecznego) żółknie i kruszeje, opracowano ASA. Jest to niemal identyczne tworzywo, w którym komponent butadienowy zastąpiono kauczukiem akrylanowym.
Zaleta: ASA jest wyjątkowo odporne na warunki atmosferyczne i UV.
Zastosowanie: obudowy zewnętrzne, części pojazdów, zastosowania na zewnątrz.
Poliamid (PA / nylon)
Poliamidy należą do najważniejszych termoplastów technicznych. Są częściowo krystaliczne i wyróżniają się doskonałą ciągliwością oraz odpornością chemiczną.
Właściwości: wysoka odporność na ścieranie, niski współczynnik tarcia, wysoka wytrzymałość zmęczeniowa.
Wyzwanie: PA jest silnie higroskopijne, tzn. pobiera wodę z powietrza. Wilgotny materiał prowadzi do gorszej powierzchni i obniżonej wytrzymałości. Profesjonalne suszenie materiału przed przetwarzaniem jest obowiązkowe.
Warianty: PA6, PA12, PA6.6. Często stosowane w spiekaniu laserowym (SLS), ale coraz częściej także w druku FFF i z granulatu.
3. Tworzywa wysokowydajne (high performance polymers)
Do zastosowań, które dawniej zarezerwowane były dla metalu, stosuje się dziś polimery wysokowydajne. Materiały te są szczytem piramidy.
PPS-CF (polisiarczek fenylenu, wzmacniany włóknem węglowym)
PPS to częściowo krystaliczny termoplast wysokowydajny, który w postaci wzmacnianej włóknem węglowym przetwarzany jest jako granulat.
Właściwości: wysoka temperatura pracy ciągłej, bardzo dobra odporność chemiczna na kwasy, zasady i rozpuszczalniki, samoistna trudnopalność i bardzo mała chłonność wilgoci.
Przetwarzanie: częściowo krystaliczne, a przez to wymagające w prowadzeniu procesu. Włókno węglowe wyraźnie zmniejsza wypaczenia i stabilizuje część na całej wysokości budowy.
Typowe części: elementy prowadzące media, komponenty pomp i zaworów, części w otoczeniu chemicznym.
PA-CF (poliamid wzmacniany włóknem węglowym)
PA-CF łączy ciągliwość poliamidu ze sztywnością włókna węglowego.
Właściwości: wysoka sztywność i wytrzymałość przy małej masie. Włókno zmniejsza wpływ chłonności wilgoci, która czyni niewzmacniany poliamid niespokojnym wymiarowo.
Przetwarzanie: granulat musi być suchy. Poliamid jest higroskopijny; wzmocnienie włóknem to łagodzi, ale tego nie znosi.
Typowe części: przyrządy, chwytaki i środki produkcji, nośne części funkcjonalne.
Konkretne wartości charakterystyczne zależą od danego kompaundu i znajdują się w karcie katalogowej – karty katalogowe i certyfikaty.
4. Materiały elastyczne i elastomery
Termoplastyczny poliuretan (TPU)
TPU należy do klasy elastomerów termoplastycznych (TPE). Łączy właściwości gumy z przetwarzalnością termoplastów.
Właściwości: duże wydłużenie przy zerwaniu, elastyczność, działanie tłumiące, odporność na oleje i smary.
Warianty: dostępne w różnych twardościach Shore'a.
Zastosowanie: uszczelnienia, elementy tłumiące, elastyczne węże, uchwyty.
Dodatki i modyfikacja tworzyw sztucznych
Czyste polimery (polimery bazowe) rzadko stosowane są w przemyśle samodzielnie. Aby zoptymalizować właściwości mechaniczne albo przetwarzalność, miesza się je z dodatkami (kompaundowanie).
Wzmocnienie włóknem
Dużym tematem w rozwoju nowych materiałów jest dodawanie włókien. Włókna krótkie albo długie ze szkła lub węgla (carbon) osadza się w osnowie (np. nylonie albo ABS).
Efekt działania włókien:
zwiększenie sztywności (moduł Younga) i wytrzymałości na rozciąganie.
zmniejszenie rozszerzalności cieplnej (mniej wypaczeń).
zwiększenie odporności cieplnej kształtu.
Włókna te częściowo przerywają kierunkowość (anizotropię) właściwości materiału, która powstaje wskutek warstwowej budowy, i zapewniają bardziej jednorodne właściwości części.
Dodatki funkcjonalne
Środki poślizgowe i zmiękczacze: poprawiają płynięcie w ekstruderze.
Promotory adhezji: zapewniają lepsze trzymanie na stole roboczym.
Masterbatche barwiące: umożliwiają każdy pożądany kolor (RAL/Pantone), co szczególnie przy druku z granulatu jest łatwe do zrealizowania.
Środki uniepalniające: do zastosowań w ochronie przeciwpożarowej.
Dodatki ESD: cząstki przewodzące (sadza, nanorurki węglowe) czynią tworzywo elektrostatycznie rozpraszającym, aby zapobiec ładunkom statycznym (ważne przy obudowach elektroniki).
Wyzwania w przetwarzaniu i kontroli jakości
Choć druk 3D jako technologia jest dojrzały, w codziennej praktyce pojawia się wiele wyzwań, ponieważ dla każdego tworzywa, a często nawet dla każdego producenta tworzywa, trzeba ustawić własne parametry procesu. Jest to bardzo samodzielna dziedzina fachowa.
Zarządzanie ciepłem i krystalizacja
Jak wspomniano na wstępie, tworzywa amorficzne i częściowo krystaliczne zachowują się różnie. Przy materiałach częściowo krystalicznych takich jak PPS czy poliamid krzywą stygnięcia trzeba sterować dokładnie. Jeśli materiał stygnie zbyt szybko, nie tworzą się doskonałe kryształy, co obniża odporność chemiczną i wytrzymałość. Jeśli stygnie zbyt wolno albo nierównomiernie, powstają masywne wypaczenia. Ogrzewana komora nowoczesnych systemów przemysłowych nie jest więc luksusem, lecz fizyczną koniecznością.
Anizotropia: problem warstw
Część drukowana 3D ma w kierunku Z (prostopadle do warstw) zwykle mniejszą wytrzymałość niż w kierunkach X i Y. Połączenie każdej warstwy z leżącą poniżej jest punktem krytycznym. Dzięki wysokim temperaturom druku i zoptymalizowanemu ogrzewaniu przestrzeni roboczej efekt ten można zminimalizować, tak że osiągalne są niemal izotropowe właściwości (jak przy wtrysku).
Obszary zastosowań w przemyśle
Mnogość dostępnych rodzajów tworzyw umożliwia szerokie zastosowanie tej technologii w najróżniejszych branżach:
Motoryzacja: budowa prototypów, przyrządy, pomoce montażowe, części zamienne do pojazdów zabytkowych (np. z ASA albo PA).
Budowa maszyn: chwytaki, uchwyty, indywidualne narzędzia wykonywane z materiałów odpornych na zużycie.
Technika medyczna: ortezy, protezy, szablony chirurgiczne (wymagana biozgodność).
Elektronika: obudowy czujników, uchwyty bezpieczne pod względem ESD.
Perspektywa: przyszłość materiałów do druku 3D
Rozwój nowych materiałów postępuje w zawrotnym tempie. Widzimy trend w kierunku materiałów wysokotemperaturowych i certyfikowanych kompaundów, które spełniają wysokie wymagania lotnictwa i przemysłu kolejowego. Jednocześnie coraz ważniejsza staje się trwałość środowiskowa: rośnie recykling tworzyw sztucznych i zastosowanie regranulatów (rPLA, rPET).
Dla usługodawców i przedsiębiorstw produkcyjnych takich jak S2S-Systemdrucker GmbH oznacza to konieczność nieustannego trzymania ręki na technologicznym pulsie. Dzięki zastosowaniu drukarek na granulat jesteśmy w stanie natychmiast adaptować nowe opracowania materiałowe przemysłu chemicznego, nie czekając na dostępność filamentów.
Podsumowanie
Wybór tworzyw sztucznych do druku 3D jest dziś większy niż kiedykolwiek wcześniej. Od taniego PLA przez wytrzymałe ABS (akrylonitryl-butadien-styren) po wzmacniany włóknem kompaund wysokowydajny PPS-CF produkcja addytywna pokrywa niemal wszystkie wymagania. Klucz do sukcesu leży nie tylko w drukarce, lecz w głębokim zrozumieniu nauki o materiałach.
Technologią przetwarzania granulatu S2S buduje most między elastycznością druku 3D a różnorodnością materiałów i efektywnością kosztową wtrysku. Pozwala nam to ekonomicznie realizować serie i części wielkogabarytowe.
Często zadawane pytania (FAQ) o tworzywach w druku 3D
Który materiał jest najbardziej wytrzymały w druku 3D?
W obszarze technicznych tworzyw standardowych poliamid wzmacniany włóknem węglowym (PA-CF) oraz ABS dają często najlepszy stosunek ceny do osiągów mechanicznych.
Dlaczego w przemysłowym druku 3D stosuje się często granulat zamiast filamentu?
Granulat jest standardową postacią większości tworzyw sztucznych. Przetworzenie na filament to dodatkowy, drogi krok procesu. Druk z granulatu (FGF) jest więc wyraźnie tańszy w zakupie materiału, umożliwia wyższe wydajności wytłaczania (szybszy druk) i daje gigantyczny wybór materiałów.
Jaka jest różnica między ABS a ASA?
Oba są mechanicznie bardzo podobne i wytrzymałe. Główna różnica leży w odporności na UV. ABS pod światłem UV (słońcem) żółknie i kruszeje, podczas gdy ASA zostało opracowane specjalnie do zastosowań zewnętrznych i pozostaje stabilne pod wpływem UV.
Autor: Jonas Siegrist
Firma: S2S-Systemdrucker GmbH