
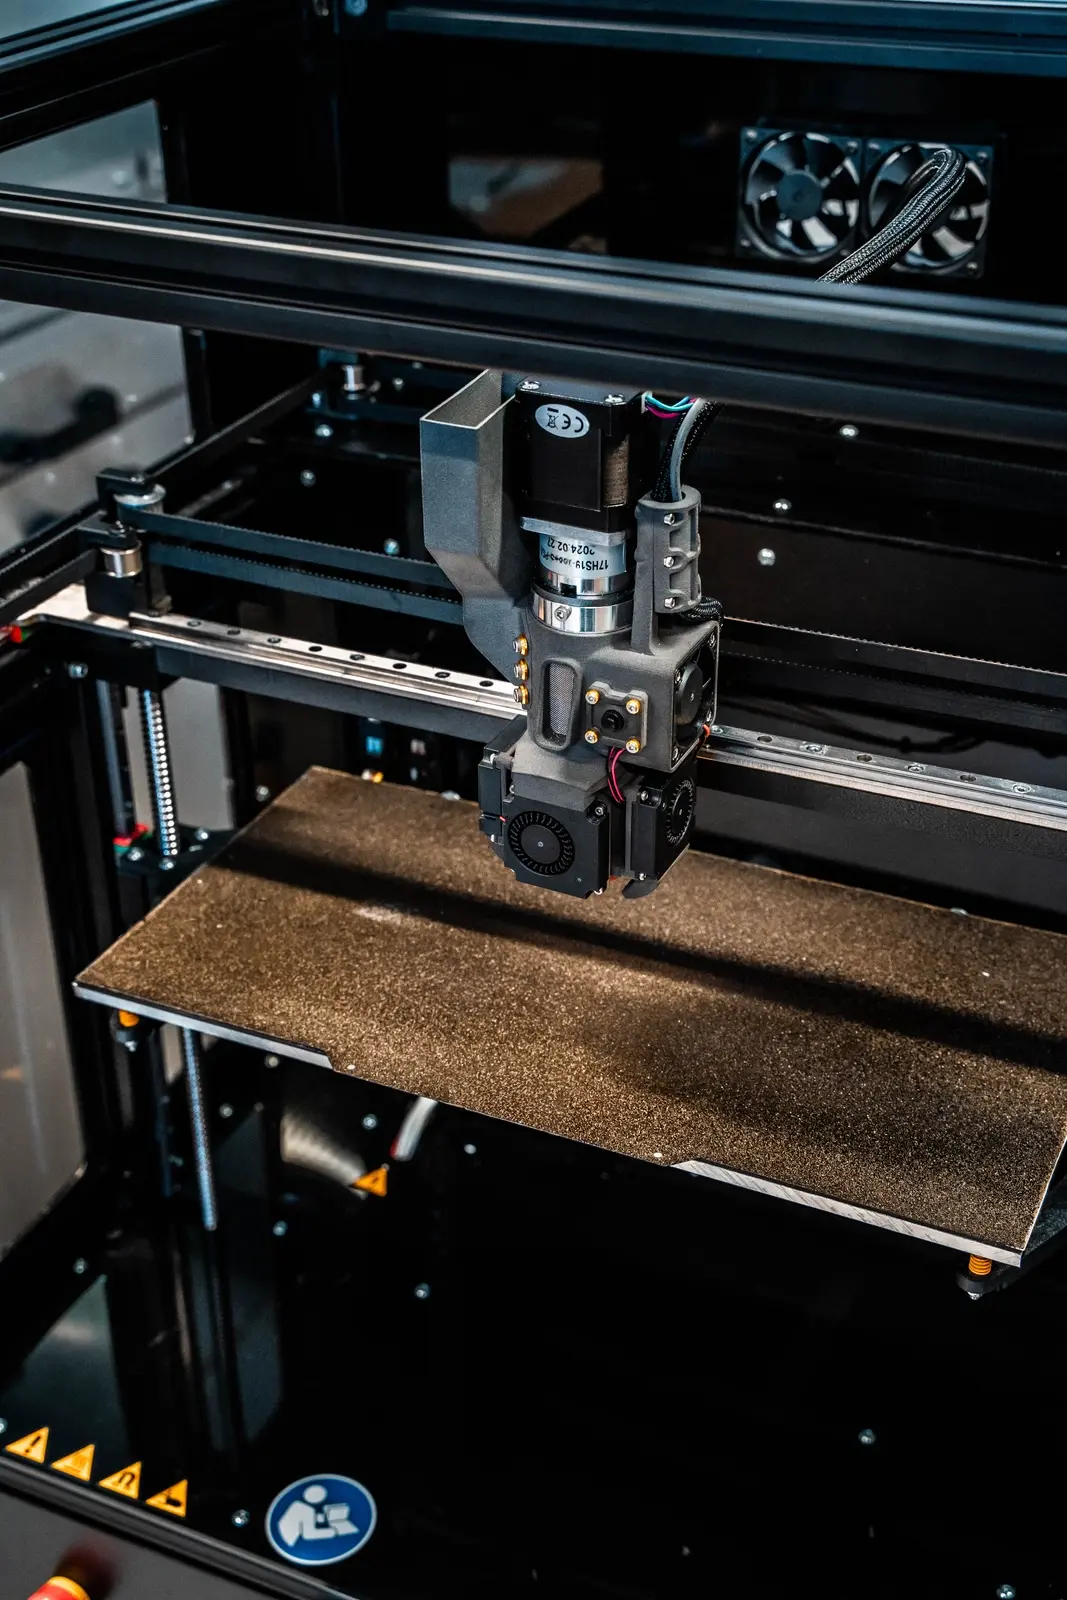
Kto zajmuje się produkcją addytywną w środowisku przemysłowym, prędzej czy później nie ominie jednego podstawowego porównania: ekstruder filamentowy czy ekstruder granulatowy? Oba podejścia reprezentują dwie ugruntowane technologie druku 3D – FFF (Fused Filament Fabrication) i FGF (Fused Granule Fabrication). W tym artykule Jonas Siegrist z S2S-Systemdrucker GmbH analizuje różnice techniczne, cechy wspólne i zakres zastosowań każdej z nich – praktycznie i rzeczowo, dla decydentów, inżynierów, kierowników technicznych i naukowców.
Od S. Scotta Crumpa do projektu RepRap: korzenie technologii FFF
Aby zrozumieć dzisiejsze znaczenie Fused Filament Fabrication, warto spojrzeć w historię. Proces znany dziś pod skrótem FFF został pierwotnie opracowany przez S. Scotta Crumpa pod koniec lat 80. i skomercjalizowany przez firmę Stratasys. Stratasys opatentował go pod nazwą FDM – Fused Deposition Modeling. Określenie to jest do dziś rozpowszechnione na rynku, choć ściśle rzecz biorąc stanowi chroniony akronim firmy Stratasys.
Gdy patent na FDM wygasł, rynek otworzył się dla wielu producentów. Zwłaszcza projekt RepRap napędził demokratyzację druku 3D: pod nazwą RepRap powstała otwartoźródłowa koncepcja samoreplikujących się drukarek 3D, która zainspirowała niezliczone projekty i urządzenia. Pojęcie Fused Filament Fabrication (FFF) ugruntowało się jako neutralne, niechronione określenie dokładnie tej samej technologii – dziś preferowane przez firmy, które nie chcą nabywać licencji u Stratasys.
Dodatkowo w kontekście normalizacji technologia ta prowadzona jest również jako MEX – Material Extrusion. MEX to zgodne z ISO/ASTM określenie zbiorcze dla wszystkich technologii druku 3D opartych na wytłaczaniu, do których zaliczają się zarówno FFF, jak i FGF. Kto mówi dziś o technologii druku 3D w sensie normatywnym, używa coraz częściej pojęcia MEX.
Co zasadniczo łączy obie technologie druku 3D
Zarówno drukarka 3D oparta na filamencie, jak i oparta na granulacie opierają się na tej samej zasadzie podstawowej: materiał termoplastyczny jest uplastyczniany i wytłaczany przez dyszę o mniejszej średnicy. Wychodzące pasmo tworzywa jest układane warstwa po warstwie na stole roboczym, aż powstanie gotowa część.
Obie technologie pracują z polimerami, które są topione i przetwarzane w zdefiniowanym stanie. Wspólne dla obu jest również to, że jakość wyniku zależy zasadniczo od kontroli procesu – od prowadzenia temperatury, prędkości posuwu, średnicy dyszy i precyzji osi ruchu. Różnice zaczynają się tam, gdzie materiał po raz pierwszy styka się z systemem: przy podawaniu materiału.
Ekstruder filamentowy i technologia FFF: mechanicznie zdefiniowany i precyzyjnie sterowalny
Ekstruder filamentowy pracuje z wyprodukowanym wcześniej drutem z tworzywa – filamentem. Jest on odwijany ze szpuli, prowadzony przez przekładnię podającą (zwaną też ekstruderem albo feederem) do hotendu i tam topiony. Głowica drukująca pozycjonuje stop precyzyjnie nad stołem roboczym.
Dopóki filament ma równomierną średnicę, przekładnia podaje na jeden obrót dokładnie zdefiniowaną ilość materiału. Ta mechaniczna przewidywalność jest jedną z największych zalet FFF (Fused Filament Fabrication): proces jest dobrze obliczalny, powtarzalny i daje się stabilnie prowadzić przy umiarkowanym nakładzie na kalibrację.
Średnica filamentu i dostępność szpul
Na rynku ugruntowały się dwie średnice filamentu: 1,75 mm i 2,85 mm. Pierwotnie zakładano, że 2,85 mm umożliwi wyższą wydajność, ponieważ na milimetr posuwu drutu podawana jest większa masa. W praktyce silniej przyjął się jednak standard 1,75 mm – szpule są szerzej dostępne, wybór materiałów większy, a wsparcie ze strony producentów drukarek 3D powszechniejsze.
Typowa drukarka 3D FFF osiąga wydajność materiałową rzędu 200 do 300 gramów na godzinę. Wartość ta zależy od materiału, temperatury i średnicy dyszy. Dla wielu zastosowań w rozwoju prototypów, w budowie przyrządów i w produkcji małoseryjnej jest to całkowicie wystarczające.
Struktury podporowe, materiał podporowy i geometria części
Przy złożonych geometriach drukarka 3D FFF potrzebuje struktur podporowych. Struktury te drukowane są albo z tego samego materiału, albo z oddzielnego materiału podporowego, który po druku daje się łatwiej usunąć – na przykład przez rozpuszczenie w wodzie albo usunięcie mechaniczne. Dla kierowników technicznych i konstruktorów jest to istotny aspekt planowania, ponieważ usuwanie podpór kosztuje czas i zasoby.
Ekstruder granulatowy i technologia FGF: złożony cieplnie, wydajny przemysłowo
Przy ekstruderze opartym na granulacie system zmienia się zasadniczo. Materiał nie jest podawany jako sztywny drut, lecz jako luźny granulat – surowiec, który w przemyśle przetwórstwa tworzyw jest standardem od dziesięcioleci. Granulat trafia przez lej zasypowy albo układ transportu do strefy zasypu ślimaka ekstrudera.
Ślimak transportuje materiał w kierunku dyszy i przechodzi przy tym przez kilka stref: strefę zasypu, strefę topienia, strefę sprężania i strefę homogenizacji. Głębokość zwoju ślimaka maleje w kierunku dyszy, co materiał spręża, zagęszcza i miesza. To aktywne sprężanie i ujednorodnianie jest decydującą różnicą wobec ekstrudera filamentowego – a jednocześnie źródłem przewagi ekstrudera granulatowego, jeśli chodzi o elastyczność doboru materiałów.
Jakość stopu i odpowietrzanie
Jakość stopu jest w technologii FGF centralnym czynnikiem sukcesu. Przy topieniu granulatu może powstać zamknięte powietrze, które – jeśli nie ujdzie – tworzy pęcherze w paśmie materiału. Czysty stop wymaga wystarczającego czasu przebywania, równomiernego nagrzewania, odpowiedniej geometrii ślimaka i kontrolowanego sprężania wewnątrz ślimaka.
Panowanie nad tymi parametrami czyni ekstruder granulatowy technicznie bardziej wymagającym, otwiera jednak jednocześnie możliwości, których systemy filamentowe strukturalnie zaoferować nie mogą.
Różnorodność materiałów i dodatki: centralna różnica między FFF a FGF
Przy ekstruderze filamentowym filament jest już gotowym materiałem do druku. Został u producenta skompaundowany, uzupełniony o dodatki i wytłoczony we właściwej średnicy. Firma, która drukuje, nie ma już wpływu na skład materiału – wybiera z tego, co dostępne jest na rynku jako szpula.
Inaczej przy ekstruderze granulatowym: dzięki ruchowi ślimaka wewnątrz ekstrudera zachodzi aktywne mieszanie. Otwiera to daleko idące możliwości:
- Bezpośrednie domieszanie dodatków barwiących i materiałów funkcjonalnych
- Dodawanie włókien szklanych albo węglowych w celu ukierunkowanej modyfikacji właściwości
- Stosowanie regranulatów z procesów przemysłowych
- Przetwarzanie materiałów spienionych do zastosowań lekkich konstrukcji
- Wykorzystanie polimerów i materiałów, które nie są dostępne jako filament
Dla firm, które pracują ze specyficznymi polimerami wysokowydajnymi, materiałami napełnianymi albo własnymi recepturami, ta swoboda w rozwoju materiałów jest znaczącą przewagą strategiczną. Ekstruder FGF pracuje bezpośrednio z granulatami przemysłowymi – tymi samymi materiałami, które stosuje się także w produkcji wtryskowej i wytłaczaniu.
Wydajność materiałowa w porównaniu: gdzie FGF wysuwa się na prowadzenie
Dzięki wyższej mocy grzewczej i ciągłemu topieniu w kanale stopu ekstrudery granulatowe mogą przetwarzać znacznie większe ilości materiału. Podczas gdy drukarki 3D oparte na filamencie pracują w zakresie 200 do 300 g/h, nawet kompaktowe ekstrudery granulatowe osiągają często ponad 500 g/h. Większe systemy leżą przy 1 kg/h albo wyraźnie powyżej.
Ma to bezpośredni wpływ na warstwy, dyszę i wielkość części:
- Większe średnice dysz (np. 0,6 mm i więcej) pozwalają na szersze ścieżki w warstwie
- Wyższa wydajność umożliwia szybsze wykonanie części
- Większe obiekty i przestrzenie robocze stają się ekonomicznie wykonalne
- Prototypy i części użytkowe dają się wytworzyć w krótszym czasie
Te cechy czynią FGF szczególnie atrakcyjnym dla wielkoformatowych części przemysłowych, funkcjonalnych narzędzi i przyrządów oraz dla zastosowań w branżach, w których czas produkcji i koszty materiału wchodzą bezpośrednio do kalkulacji.
Slicing i parametry procesu: czym FFF i FGF różnią się w świecie oprogramowania
Różnica w podawaniu materiału oddziałuje bezpośrednio na parametry slicingu i kontrolę procesu. Znanym przykładem jest retrakcja. W drukarce 3D FFF filament jest przy przejazdach mechanicznie cofany, aby uniknąć ciągnięcia nitek. Ponieważ filament jako sztywny drut daje się dokładnie pozycjonować, mechanizm ten działa precyzyjnie.
Przy ekstruderze granulatowym stop pozostaje natomiast zawsze w kanale stopu. Retrakcja zmniejsza jedynie ciśnienie na stop, ale nie cofa materiału mechanicznie. Prowadzi to do tego, że systemy FGF muszą czynić ustępstwa wobec FFF w zakresie najdrobniejszej rozdzielczości detali. Dla podstawowych zastosowań technologii FGF – dużych obiektów, wysokiej wydajności, części funkcjonalnych – ma to jednak w praktyce znaczenie drugorzędne.
Dla systemów opartych na MEX, czyli dla obu technologii, obowiązuje zasadniczo: wiarygodne dane o właściwościach materiału, parametrach procesu i budowie warstw są warunkiem powtarzalnej jakości części. Kto zna swoje procesy i wprowadza właściwe informacje do slicera, otrzymuje spójne części – niezależnie od tego, czy drukuje z filamentu, czy z granulatu.
Typowe zastosowania i branże: kto korzysta z której technologii?
FFF (Fused Filament Fabrication) dominuje tam, gdzie na pierwszym planie stoją precyzja, rozdzielczość detali i dostępność. Typowe zastosowania obejmują:
- Prototypy i modele koncepcyjne w działach konstrukcyjnych
- Części małoseryjne z polimerów konstrukcyjnych
- Projekty dydaktyczne i rozwojowe na uczelniach i w instytutach badawczych
- Narzędzia i przyrządy do przygotowania produkcji
Systemy FGF są w przemyśle szczególnie poszukiwane tam, gdzie liczą się skala i opłacalność:
- Wielkoformatowe formy, narzędzia odlewnicze i prasownicze
- Przyrządy jako zamiennik drogich części metalowych wykonywanych obróbką skrawaniem
- Szybkie wykonanie geometrii, które we wtrysku byłyby zbyt pracochłonne
- Produkcja zbliżona do seryjnej w branżach takich jak motoryzacja, lotnictwo czy budowa maszyn
W świecie przemysłowej produkcji addytywnej oba podejścia mają swoją rację bytu – powód leży w wyraźnym podziale zadań: FFF do precyzyjnych, małoformatowych zastosowań, FGF do produkcji o dużej objętości i elastycznej materiałowo.
Opłacalność i koszty: co muszą wiedzieć decydenci
Z perspektywy ekonomicznej obie technologie różnią się znacznie. Filament jako materiał do druku jest w przeliczeniu na kilogram droższy niż granulat przemysłowy – często o czynnik 3 do 10. Kto przetwarza w swojej produkcji duże ilości tworzywa, szybko dostrzeże przewagę kosztową granulatu. Jednocześnie urządzenia FGF wymagają wyższej inwestycji początkowej i lepiej wykwalifikowanego personelu obsługi.
Drukarki 3D FFF jako urządzenia szerzej dostępne występują w większym przedziale cenowym – od urządzeń wejściowych aż po systemy przemysłowe. Dla firm, które wytwarzają elastyczne małe serie albo prototypy, systemy FFF oferują prosty i tani start.
Dla większych projektów o wysokim zapotrzebowaniu na materiał, specyficznych wymaganiach materiałowych albo przy chęci rozwijania materiałów we własnym zakresie opłaca się krok w stronę FGF. Kto nie jest pewien, która technologia jest właściwa, powinien przeprowadzić techniczną analizę wymagań – pomoc oferuje w tym zespół aplikacyjny S2S-Systemdrucker GmbH.
Mocne i słabe strony obu systemów w bezpośrednim porównaniu
| Cecha | Ekstruder filamentowy (FFF / FDM) | Ekstruder granulatowy (FGF / MEX) |
|---|---|---|
| Podawanie materiału | Filament ze szpuli | Granulat z leja/transportu |
| Koszty materiału | Wyższe (filament) | Niższe (granulat przemysłowy) |
| Różnorodność materiałów | Ograniczona do oferty filamentów | Bardzo duża, w tym polimery specjalne |
| Wydajność | 200–300 g/h | 500 g/h do 1 kg/h i więcej |
| Rozdzielczość detali | Wysoka, możliwe małe dysze | Niższa, typowe większe dysze |
| Złożoność procesu | Mała do średniej | Średnia do wysokiej |
| Dodatki | Zewnętrznie, przez producenta | Możliwe bezpośrednio w procesie |
| Struktury podporowe | Konieczne przy nawisach | Konieczne przy nawisach |
| Typowe zastosowanie | Prototypy, małe serie, narzędzia | Duże części, formy, części zbliżone do seryjnych |
MEX jako ramy normatywne: FFF i FGF w kontekście przemysłowym
Zarówno FFF (Fused Filament Fabrication), jak i FGF podlegają normie ISO/ASTM dla Material Extrusion (MEX). To ujednolicenie pod pojęciem nadrzędnym MEX jest istotne dla firm, które pracują z procesami certyfikowanymi albo muszą kwalifikować materiały do zastosowań normowanych. Określenie MEX tworzy jasność co do leżącej u podstaw zasady i abstrahuje od wielu nazw, które nagromadziły się w historii tej technologii – FDM, FFF, FGF, technologia druku 3D, druk przez wytłaczanie.
Dla kierowników technicznych i osób odpowiedzialnych za jakość w branżach regulowanych nomenklatura MEX jest ważnym narzędziem, aby jednoznacznie opisywać procesy wobec klientów, urzędów i jednostek certyfikujących. Fused Deposition Modeling (FDM) pozostaje przy tym historycznie znaczącym określeniem, jako akronim jest jednak związany ze Stratasys.
Podsumowanie: która technologia pasuje do Państwa zastosowania?
Decyzja między ekstruderem filamentowym a granulatowym – między FFF a FGF – nie jest kwestią „lepszy czy gorszy”, lecz kwestią wymagań. Obie technologie mają swoje mocne strony, obie mają swoje granice.
Ekstrudery filamentowe (FFF / FDM) są właściwym wyborem, gdy na pierwszym planie stoją precyzja, prosta kontrola procesu, niski próg wejścia i dobra rozdzielczość detali. Drukarka 3D FFF jest niezawodnym narzędziem do rozwoju, prototypowania i małych serii.
Ekstrudery granulatowe (FGF / MEX) są właściwym wyborem, gdy wymagane są wysoka wydajność, materiały przemysłowe, bezpośrednie dodawanie składników i wielkoformatowe części. Ekstruder FGF jest narzędziem produkcyjnym produkcji addytywnej.
Dla firm, które oceniają oba światy, opłaca się systematyczne porównanie na podstawie konkretnych zastosowań. S2S-Systemdrucker GmbH wspiera inżynierów, decydentów technicznych i naukowców w tej ocenie – od pierwszej analizy procesu aż po integrację z istniejącymi strukturami produkcyjnymi.
Dalsze informacje o naszych systemach i technologiach otrzymają Państwo bezpośrednio na s2s-systems.de. Proszę się z nami skontaktować – pomożemy Państwu wskazać właściwą technologię druku 3D dla Państwa wymagań.