Cerámica técnica en la impresión 3D

Estructura cerámica blanca de diseño moderno

Económica y funcional.

Piezas cerámicas

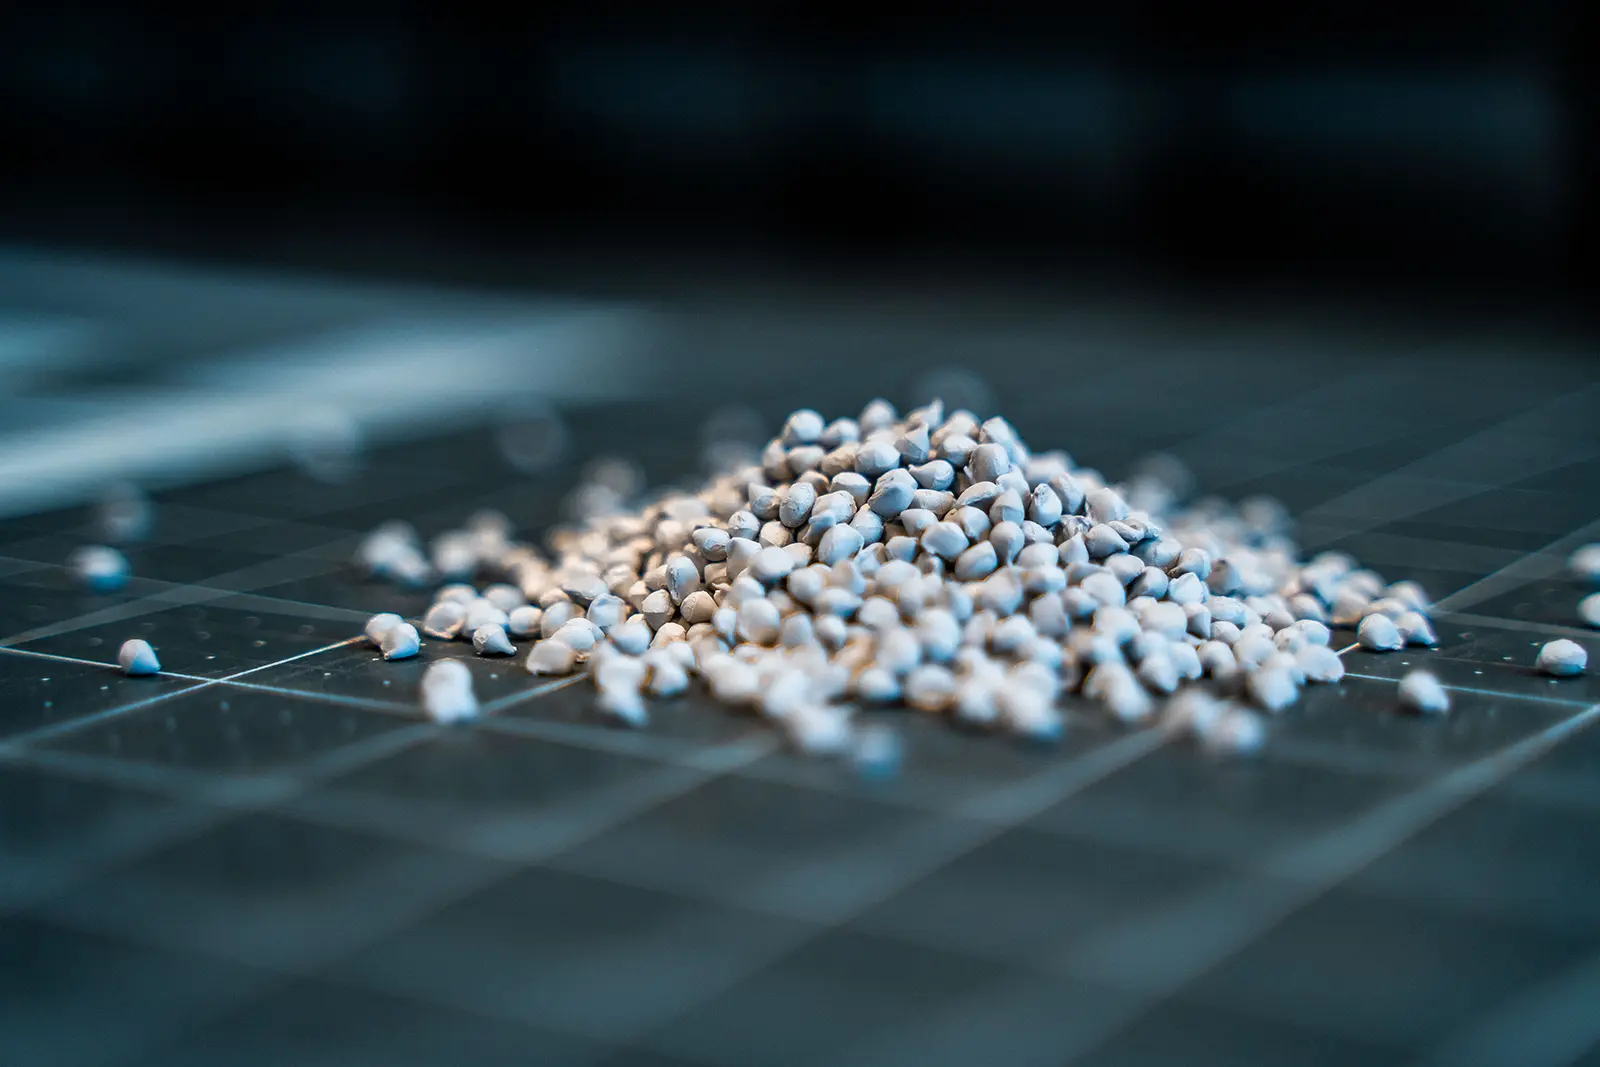
Procesamos granzas cerámicas ligadas con polímero para la fabricación aditiva de piezas de alta funcionalidad. El planteamiento basado en granza permite un procesado económico, flexible y adecuado al material de los materiales cerámicos.

Inorgánicos
Cadena de proceso

Estamos ampliando nuestra capacidad: integración interna del posproceso cerámico y desarrollo y optimización propios de materiales.

01 Eliminación del ligante y sinterizado internos
02 Desarrollo de materiales
Solicitar un proyecto

Imprimir cerámica técnica en lugar de rectificarla.

Con el ejemplo de una caja de reloj: lo que ahorra una pieza en verde próxima a la forma final frente al mecanizado a partir del macizo, y cómo la pieza impresa se convierte en cerámica maciza mediante la eliminación del ligante y el sinterizado. El vídeo está en alemán.

El proceso explicado · Imprimir cerámica técnica en lugar de rectificarla

Las cerámicas ligadas con polímero se componen de polvo cerámico y ligante.

La impresión se realiza en estado verde (pieza en verde). A continuación vienen la eliminación del ligante (química/térmica) y el sinterizado hasta obtener una pieza cerámica densa.

Ventajas: fabricación próxima a la forma final, ahorro de material y libertad geométrica.

Ventajas y proceso

Próximo a la forma final
Eficiente en recursos
Libertad de diseño
Altas prestaciones

Imprimir cerámica, eliminar el ligante y sinterizar

De la idea a la pieza sinterizada

La cerámica para impresión 3D la procesamos ligada con polímero. La granza se compone de polvo cerámico en una matriz plástica y, por tanto, puede procesarse en un extrusor de granza como un plástico técnico. Lo que viene después es lo que distingue a la impresión de cerámica de cualquier otro proceso.

  1. Compound. Polvo cerámico ligado en una matriz polimérica.
  2. Imprimir la pieza en verde. La pieza se obtiene próxima a su forma final y todavía claramente mayor que la medida final posterior.
  3. Eliminar el ligante. Se expulsa la matriz polimérica. De eso nos encargamos en nuestra propia casa, con el acompañamiento técnico del ifw Jena.
  4. Sinterizar. La pieza se densifica hasta el 98 o 99 por ciento de la densidad teórica y contrae en el proceso. El ciclo de horno depende del material.

Frente al filamento cerámico, la granza tiene una fracción inorgánica mayor: más polvo cerámico y menos ligante. Eso es una ventaja en la sinterización: hay menos matriz que eliminar, la pieza contrae menos y la densidad de sinterizado alcanzable es mayor.

La eliminación del ligante y el sinterizado se hacen en nuestra casa, no en la de un tercero. Eso acorta la coordinación cuando una pieza no sale bien a la primera.

Reglas de diseño que deciden el éxito

La cerámica perdona menos que el plástico. Los siguientes puntos deciden si una pieza supera el proceso de sinterizado:

  • Espesor de pared mínimo de 0,8 mm. Por debajo, la pieza en verde resulta demasiado frágil.
  • Espesores de pared uniformes. Esta es la regla más importante. Si el espesor de pared da saltos dentro de la pieza, esta contrae de forma desigual y se deforma o se agrieta.
  • Macizo hasta unos 15 mm. Son posibles zonas más gruesas, pero entonces con un grado de relleno bajo en lugar de totalmente macizas.
  • Los radios no son críticos. Aquí tiene más libertad que en muchos otros procesos.
  • Geometrías sencillas y funcionales. Donde haría falta mucho material de soporte, la cosa se complica: la impresión con granza solo permite una retracción limitada, por lo que las formas libres y filigranas no son su punto fuerte.

El tamaño de la pieza nos limita menos que el espesor de pared. Normalmente las piezas cerámicas llegan hasta unos 15 centímetros.

Dos caminos hacia la pieza cerámica

Encargar la fabricación. Usted nos envía su geometría; nosotros imprimimos, eliminamos el ligante y sinterizamos. La calculadora le da un primer precio orientativo y los detalles los aclara nuestra fabricación por encargo en impresión 3D.

Imprimir usted mismo. La KeraPrint está concebida para compounds abrasivos. Los hornos para la eliminación del ligante y el sinterizado se los suministramos como distribuidores de Nabertherm, de modo que toda la cadena de proceso viene de un único proveedor.

La mayoría de los clientes recorre ambos caminos uno tras otro: primero encargarnos una pieza y, si el material y el proceso funcionan, decidir sobre un equipo propio.

Explore more.

Jonas Siegrist, Director general y responsable de desarrollo
Su persona de contacto

Jonas Siegrist

Director general y responsable de desarrollo

Que su pieza pueda imprimirse en cerámica depende de unos pocos puntos. Envíeme la geometría y en un plazo de 24 horas le diré qué es realista.