
La cerámica es uno de los materiales más antiguos de la humanidad y, a la vez, uno de los más modernos. En el mundo de la industria y la investigación, "cerámica técnica" significa capacidad de carga extrema, resistencia al calor e inercia química. Pero, por excelentes que sean sus propiedades, igual de exigente ha sido hasta ahora fabricar con ella geometrías complejas. Aquí la impresión 3D de cerámica crea nuevos paradigmas.
Para ingenieros, directores técnicos y científicos, la fabricación aditiva de piezas cerámicas abre dimensiones que con métodos convencionales apenas serían alcanzables, o solo con un coste enorme. En S2S-Systemdrucker GmbH nos dedicamos justo a esa intersección: unimos la precisión de la impresión 3D con la calidad sin concesiones de la cerámica de altas prestaciones.
La paradoja de la cerámica: aguanta mucho, pero es difícil de mecanizar
La cerámica es un material de extremos. Quien piensa en aplicaciones técnicas en el sector espacial, la tecnología médica o la construcción de maquinaria difícilmente puede prescindir de los materiales cerámicos. Ofrecen una resistencia a la temperatura muy por encima de la de los metales o los polímeros. Su resistencia química los hace inmunes a ácidos y bases.
Pero precisamente esas ventajas fueron durante mucho tiempo la mayor maldición en la fabricación. La enorme dureza y fragilidad hacen que el mecanizado sea extremadamente difícil. Los procesos convencionales suelen apostar por prensar polvo en una geometría y cocerla después. La preforma resultante tiene que repasarse luego, a menudo de forma laboriosa y sustractiva, por ejemplo rectificando con herramientas de diamante.
Con ello no solo surgen costes de herramienta elevados. Las fuerzas y vibraciones introducidas durante el arranque de viruta provocan a menudo microfisuras o incluso la rotura de la pieza. Cuanto más complejas son las geometrías, menos rentable resulta la fabricación clásica. ¿Contrasalidas o canales interiores? Con fresado o torneado, a menudo imposible.
El cambio de juego: impresión 3D con cerámica
La impresión 3D abre la posibilidad de compensar esa desventaja fundamental del mecanizado. La fabricación aditiva permite combinar las propiedades positivas de la cerámica con la libertad geométrica de la impresión. En lugar de arrancar material con esfuerzo, se deposita solo allí donde hace falta funcionalmente.
La clave del éxito está en separar la conformación de la consolidación del material. Con cerámicas ligadas con polímero se pueden fabricar piezas que primero aprovechan todas las ventajas de la impresión 3D. Procesos térmicos posteriores transforman después esa "pieza en verde" en una pieza cerámica densa y de pleno valor que, en cuanto a resistencia y densidad, apenas queda por detrás de las piezas fabricadas de forma convencional.
¿Cómo funciona el proceso en detalle?
Por principio, la mayoría de los procesos relevantes a escala industrial son de varias etapas. La cerámica no se funde directamente (lo que, por sus puntos de fusión extremos, apenas sería viable en términos energéticos), sino que se conforma con ayuda de un medio auxiliar.
Conformación (impresión): las partículas o el polvo cerámico se mantienen en forma con un ligante plástico orgánico. Ese ligante actúa, por así decirlo, como esqueleto. La proporción de mezcla ronda típicamente el 80 % de cerámica inorgánica y el 20 % de componentes orgánicos (plásticos, plastificantes, ceras).
Eliminación del ligante: mediante disolventes químicos o procesos térmicos se elimina la mayor parte del ligante plástico. Surgen canales de poros por los que en el paso siguiente pueden escapar los gases residuales.
Sinterizado: este es el paso más crítico. A temperaturas muy por encima de los 1000 °C se quema el plástico restante y las partículas cerámicas se unen formando una estructura densa (sinterizado). La pieza se contrae de forma controlada, pero alcanza su dureza y su densidad definitivas.
Tecnologías comparadas: SLA/DLP/LCM frente a FFF/FGF
Quien se interesa por soluciones de impresión 3D para cerámica se topa con distintos nombres de proceso, como LCM (Lithography-based Ceramic Manufacturing), Digital Light Processing o estereolitografía.
Están especialmente establecidos los procesos en los que la cerámica se procesa en forma líquida como resina (SLA o DLP). En ellos, una resina fotosensible cargada con polvo cerámico se cura con luz ultravioleta. Centros de investigación y fabricantes de ese segmento han llevado la tecnología muy lejos.
Pero ese método también tiene inconvenientes: los espesores de pared suelen estar limitados y el manejo de las resinas líquidas de alta viscosidad es exigente en un entorno industrial. Además, la elección de materiales se limita a los sistemas fotopolimerizables.
El camino de S2S-Systemdrucker GmbH: filamento y granza
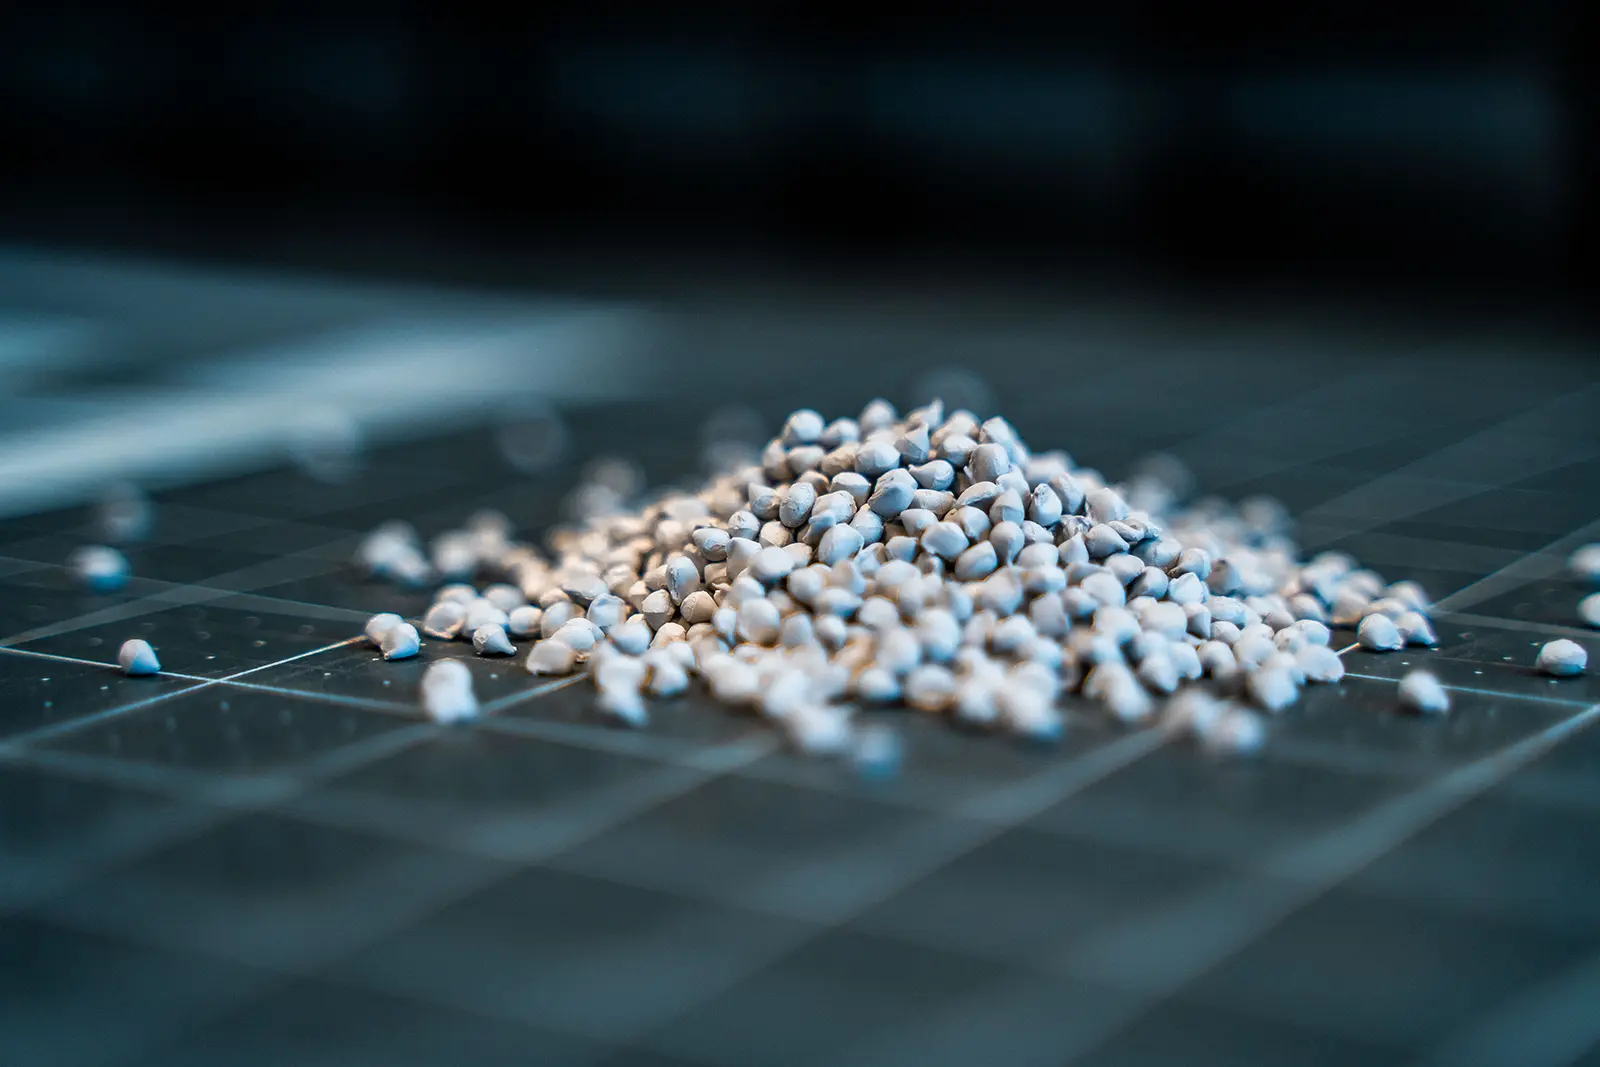
Para nosotros, en S2S-Systemdrucker GmbH, y para muchas aplicaciones industriales, resultan en cambio interesantes los procesos FFF (Fused Filament Fabrication) y FGF (Fused Granular Fabrication). Aquí procesamos cerámica ligada en un termoplástico, ya sea como bobina de filamento o directamente como granza económica.
El material se calienta en un extrusor, de forma parecida a la impresión 3D clásica de plásticos, y se deposita capa a capa a través de una boquilla. Esto ofrece ventajas decisivas para la producción:
Variedad de materiales: podemos recurrir a granzas estándar de moldeo por inyección (feedstocks) ya cualificadas en la industria.
Piezas densas: gracias al alto grado de carga del filamento o de la granza, tras el sinterizado alcanzamos densidades superiores al 99 %.
Rentabilidad: los costes de equipo y los precios de material suelen ser más atractivos que en instalaciones láser altamente especializadas, sobre todo en cantidades medias.
Materiales: mucho más que alfarería
Cuando hablamos de cerámica en un contexto de ingeniería, nos referimos a la cerámica de altas prestaciones (technical ceramics). El abanico de materiales procesables en impresión 3D es impresionante y cubre casi todas las exigencias de la industria moderna.
Cerámicas de óxido
En primer lugar están la alúmina (Al2O3) y el óxido de circonio (ZrO2). El Al2O3 destaca por su excelente aislamiento eléctrico y su resistencia. Es el estándar para aislantes, anillos de deslizamiento o sustratos en electrónica.
El ZrO2, en cambio, se denomina a menudo "acero cerámico". Posee una alta tenacidad a la fractura y resistencia al impacto, por lo que es bastante menos frágil. Además tiene una conductividad térmica muy baja y una alta resistencia al desgaste, lo que lo hace especialmente adecuado para aplicaciones sometidas a carga dinámica y críticas para la seguridad.
Cerámicas no óxidas
A este grupo pertenece el carburo de silicio (SiC) o variantes como el SiSiC. Estos materiales son extremadamente duros, conductores del calor y resistentes al choque térmico. Se emplean en cojinetes de deslizamiento, juntas o cámaras de combustión. En qué se diferencian el carburo de silicio y el nitruro de silicio en la impresión con granza lo hemos descrito por separado.
Además estamos en condiciones de procesar materiales como porcelana para aplicaciones de diseño, combinaciones con contenido de diamante para herramientas o ferritas blandas para electrotecnia. Ese abanico nos permite responder con flexibilidad a los deseos de los clientes.
Aplicaciones y sectores
Las posibilidades de uso de la cerámica impresa son tan variadas como los sectores que la demandan. Allí donde el metal llega a sus límites, sea por corrosión, por desgaste o por conductividad eléctrica, entra en juego la cerámica.
Tecnología médica
En medicina, la biocompatibilidad es decisiva. La cerámica no provoca alergias y resiste el desgaste. Implantes específicos para cada paciente o instrumentos quirúrgicos se pueden imprimir directamente a partir del escaneo mediante datos CAD. Series cortas o prototipos para estudios clínicos se pueden realizar así en pocos días.
Construcción de maquinaria y sector aeroespacial
Componentes de bombas, boquillas o válvulas expuestos a medios agresivos se benefician de la enorme resistencia de la cerámica técnica. Con la impresión 3D se pueden optimizar los canales de flujo en los componentes (por ejemplo, con estructuras biónicas) para aumentar la eficiencia de las instalaciones.
Electrónica y electrotecnia
Por su alta rigidez dieléctrica, la cerámica es el aislante ideal. Los disipadores impresos en 3D de alúmina pueden evacuar calor sin ser conductores eléctricos, una propiedad decisiva frente a los disipadores metálicos en la electrónica de potencia.
Ventajas de la fabricación aditiva de cerámica en S2S Systems
¿Por qué debería decidirse por los servicios de impresión 3D o las impresoras 3D de S2S? Las ventajas frente a la fabricación convencional son medibles:
Libertad de diseño: contrasalidas, huecos y superficies de forma libre complejas son realizables.
Menos repaso: las piezas se imprimen "near net shape". Los agujeros de núcleo para roscas, los taladros de ajuste o los canales finos ya vienen en la impresión. Eso ahorra costosos procesos de rectificado.
Rapidez: de la idea a la pieza acabada pasan a menudo solo días, en lugar de meses para construir un molde.
Costes en cantidades pequeñas: en prototipos y producción de series cortas, los costes de molde desaparecen por completo.
Naturalmente, hay retos. La contracción durante el sinterizado debe calcularse de antemano con precisión en el diseño (CAD). Ahí aportamos nuestra experiencia, para asegurar que la precisión final sea la correcta.
S2S-Systemdrucker GmbH: su socio y proveedor integral
El mercado de la cerámica técnica es complejo. Pero cuando se trata de soluciones individuales, desarrollo ágil y fabricación aditiva, hacen falta socios especializados.
S2S-Systemdrucker GmbH no se entiende solo como proveedor de servicios, sino como socio tecnológico. Mantenemos cooperaciones estrechas con fabricantes de materiales para poder ofrecer siempre los filamentos y granzas más recientes. Nuestra red cubre además los procesos de posprocesado necesarios, desde la eliminación del ligante en hornos especiales hasta el sinterizado a alta temperatura.
Nuestro objetivo a largo plazo está claramente definido: queremos convertirnos en un proveedor integral que cubra toda la cadena de valor, desde el asesoramiento y el diseño hasta la entrega de la pieza final sinterizada. Ese desarrollo ayuda a las empresas a mejorar sus productos mediante el uso de cerámica de altas prestaciones.
Exigencias al extrusor y al hardware de la impresora
La diferencia decisiva está en el material. Los filamentos y las granzas contienen un grado de carga muy alto de polvo cerámico inorgánico, a menudo de hasta el 80 %. Ya sea alúmina, óxido de circonio, carburo de silicio o porcelana, estas sustancias son conocidas por su dureza extrema. Para el equipo eso significa que el material actúa durante el transporte como papel de lija.
Las boquillas convencionales de latón o acero fallarían en pocas horas de impresión. Por eso el desarrollo de nuestras máquinas se centra en la máxima resistencia al desgaste. En el extrusor de filamento, en la reductora y sobre todo en la boquilla de la impresora hay que emplear componentes templados. En la impresión con granza esto es aún más crítico. Aquí el husillo de extrusión completo, el cuerpo de extrusión (barril) y la boquilla de la impresora deben estar especialmente templados. Solo así se puede dominar la abrasión sin que la precisión de la impresora se resienta ni que la viruta metálica contamine las piezas cerámicas.
Gestión térmica y conducción del proceso
Una impresora 3D de cerámica debe controlarse termodinámicamente de otra manera que una impresora de plástico puro. Por las ceras y los plastificantes contenidos en el ligante, el material se comporta más bien como una pasta y tiene un punto de reblandecimiento bastante más bajo. El procesado se realiza a menudo ya a unos 150 grados Celsius, mientras que los plásticos técnicos necesitan con frecuencia muy por encima de 200 grados.
El reto para el control de la impresora está en la capacidad de acumular calor. La cerámica retiene el calor bastante más tiempo que el plástico. Aquí la atención se centra especialmente en el extrusor del equipo. Eso significa:
La velocidad de impresión debe ajustarse exactamente a la capacidad de refrigeración.
La altura de capa no puede ser ni demasiado grande ni demasiado pequeña.
Hace falta una refrigeración intensa para que la pieza mantenga la forma.
Al mismo tiempo, la capa no puede enfriarse en exceso, para que la siguiente se una de forma segura.
Es un equilibrio técnico que resolvemos mediante perfiles de impresión específicos para nuestros clientes. El equipo debe dominar a la perfección ese compromiso entre velocidad de extrusión y temperatura.
El factor densidad de relleno e inclusiones de aire
Una particularidad de la impresión 3D de cerámica es el relleno. En la impresión de plástico ahorramos a menudo peso y material mediante estructuras reticulares. En cerámica es distinto. Para obtener una estructura sinterizada densa hace falta casi siempre un relleno del 100 %. El control de la impresora debe garantizar que no se produzcan inclusiones de aire. Las burbujas de aire se expandirían en el horno de sinterizado o provocarían fisuras, y destruirían la resistencia mecánica de la pieza.
Eficiencia del material y reciclaje: granza frente a filamento
Una gran ventaja de nuestros sistemas de granza (FGF) es la sostenibilidad. Los materiales cerámicos técnicos son caros. En la impresora de granza surge una ventaja económica decisiva: si una impresión sale mal, la "pieza en verde" (la pieza sin sinterizar) se puede triturar sin más y devolver al proceso. En la impresión con filamento eso solo es posible de forma muy limitada, porque el material tendría que extruirse de nuevo, de forma laboriosa, hasta convertirlo otra vez en filamento.
Además, los filamentos cerámicos tienen a menudo problemas de conservación. El ligante polimérico absorbe humedad. Secarlo no suele ser posible, por su baja temperatura de fusión, sin que el filamento se pegue en la bobina. El almacenamiento de los materiales y el mantenimiento de la impresora exigen, por tanto, experiencia. Nuestros expertos le asesoran encantados al respecto.
Descargas & contacto
Visite nuestra área de descargas para consultar fichas técnicas de Al2O3, ZrO2 y otros materiales, o póngase en contacto directamente con nosotros para un asesoramiento personal.