Technická keramika ve 3D tisku

Bílá moderní keramická struktura

Hospodárně a funkčně.

Keramické díly

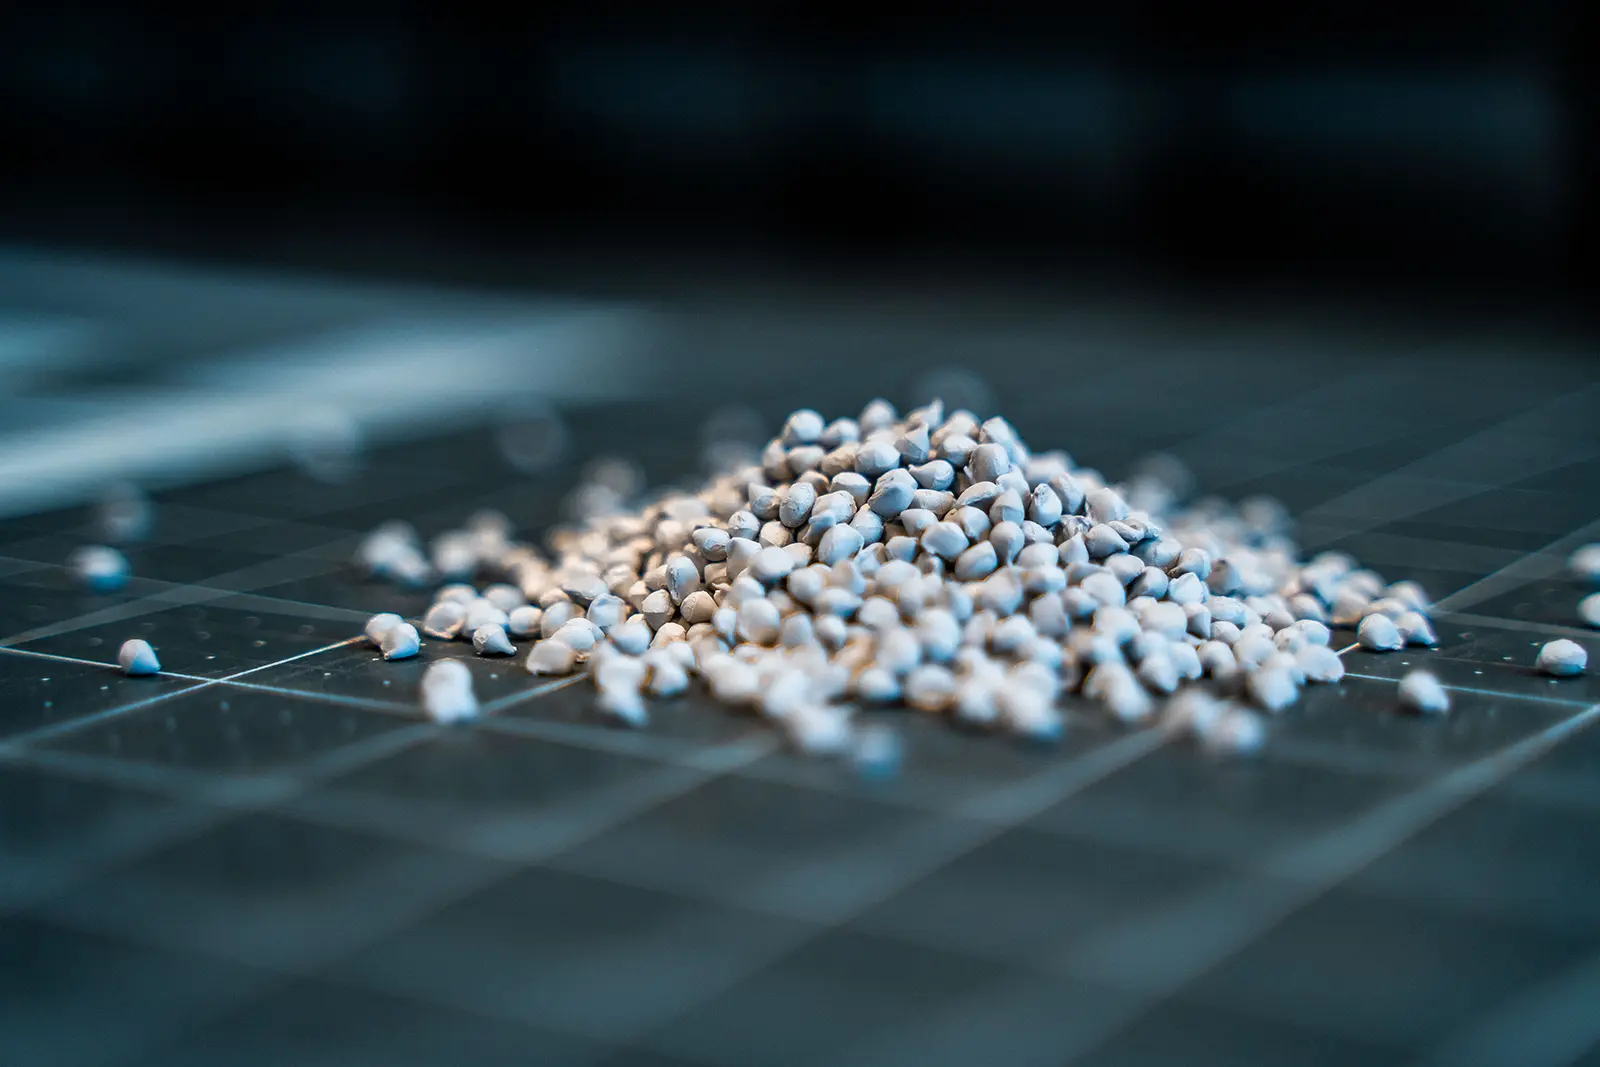
Zpracováváme polymerně pojené keramické granuláty pro aditivní výrobu vysoce funkčních dílů. Granulátový přístup umožňuje hospodárné, flexibilní a k materiálu ohleduplné zpracování keramických materiálů.

Anorganika
Procesní řetězec

Rozšiřujeme své kapacity: integrace keramických navazujících procesů do vlastního provozu a vlastní vývoj a optimalizace materiálů.

01 Odstranění pojiva a slinování u nás
02 Vývoj materiálů
Poptat projekt

Technickou keramiku tisknout místo broušení.

Na příkladu pouzdra hodinek: co ušetří zelený díl blízký konečnému tvaru oproti broušení z plného materiálu – a jak se z vytištěného dílu stane přes odstranění pojiva a slinování plná keramika.

Vysvětlení metody · Technickou keramiku tisknout místo broušení

Polymerně pojené keramiky se skládají z keramického prášku a pojiva.

Tiskne se v zeleném stavu (zelený díl). Následuje odstranění pojiva (chemicky/tepelně) a slinování do hutného keramického dílu.

Výhody: výroba blízká konečnému tvaru, úspora materiálu a volnost geometrie.

Výhody a proces

Blízko konečnému tvaru
Šetrné ke zdrojům
Volnost designu
Vysoký výkon

Keramiku vytisknout, zbavit pojiva, slinout

Od nápadu ke slinutému dílu

Keramiku ve 3D tisku zpracováváme polymerně pojenou. Granulát se skládá z keramického prášku v plastové matrici, a lze jej tak zpracovat na granulátovém extruderu jako technický plast. To, co následuje, odlišuje tisk keramiky od každé jiné metody.

  1. Compound. Keramický prášek pojený v polymerní matrici.
  2. Tisk zeleného dílu. Díl vzniká blízko konečnému tvaru a ještě výrazně větší než pozdější konečný rozměr.
  3. Odstranění pojiva. Polymerní matrice se vypudí. To zajišťujeme ve vlastním provozu, odborně doprovázeni ifw Jena.
  4. Slinování. Díl se zhutní na 98 až 99 procent teoretické hustoty a přitom se smršťuje. Režim pece závisí na materiálu.

Ve srovnání s keramickým filamentem má granulát vyšší podíl anorganické složky: více keramického prášku a méně pojiva. To se vyplatí při slinování – je třeba vypudit méně matrice, díl se méně smršťuje a dosažitelná hustota po slinutí je vyšší.

Odstranění pojiva a slinování probíhají u nás, ne u třetí strany. To zkracuje vzájemné ladění, když díl nesedí hned napoprvé.

Konstrukční pravidla, která rozhodují o úspěchu

Keramika odpouští méně než plast. Následující body rozhodují o tom, zda díl proces slinování přežije:

  • Minimální tloušťka stěny 0,8 mm. Pod ní je zelený díl příliš křehký.
  • Rovnoměrné tloušťky stěn. To je nejdůležitější pravidlo. Pokud se tloušťka stěny v dílu skokově mění, smršťuje se nerovnoměrně a díl se zkroutí nebo praskne.
  • Plný materiál zhruba do 15 mm. Silnější oblasti jsou možné, pak ale s nízkým stupněm výplně místo plného vyplnění.
  • Rádiusy nejsou kritické. Zde máte větší volnost než u mnoha jiných metod.
  • Jednoduché, funkční geometrie. Tam, kde by bylo potřeba hodně podpor, je to obtížné – granulátový tisk umožňuje jen omezený retrakt, a proto filigránské volné tvary nejsou jeho silnou stránkou.

Velikost dílu nás omezuje méně než tloušťka stěny. Keramické díly se typicky pohybují do zhruba 15 centimetrů.

Dvě cesty ke keramickému dílu

Nechat vyrobit. Pošlete nám svou geometrii, my vytiskneme, odstraníme pojivo a slineme. Kalkulačka vám dá první orientační cenu, podrobnosti vyjasní naše zakázková výroba 3D tiskem.

Tisknout sami. KeraPrint je navržen pro abrazivní compoundy. Pece pro odstranění pojiva a slinování dodáváme jako prodejce značky Nabertherm rovnou s sebou, takže procesní řetězec pochází z jedné ruky.

Většina zákazníků jde oběma cestami postupně: nejprve si u nás nechají díl vyrobit, a když materiál i metoda obstojí, rozhodnou se pro vlastní zařízení.

Explore more.

Jonas Siegrist, Jednatel a vedoucí vývoje
Váš kontakt

Jonas Siegrist

Jednatel a vedoucí vývoje

Zda lze váš díl vytisknout z keramiky, závisí na několika málo bodech. Pošlete mi geometrii a do 24 hodin vám řeknu, co je reálné.