
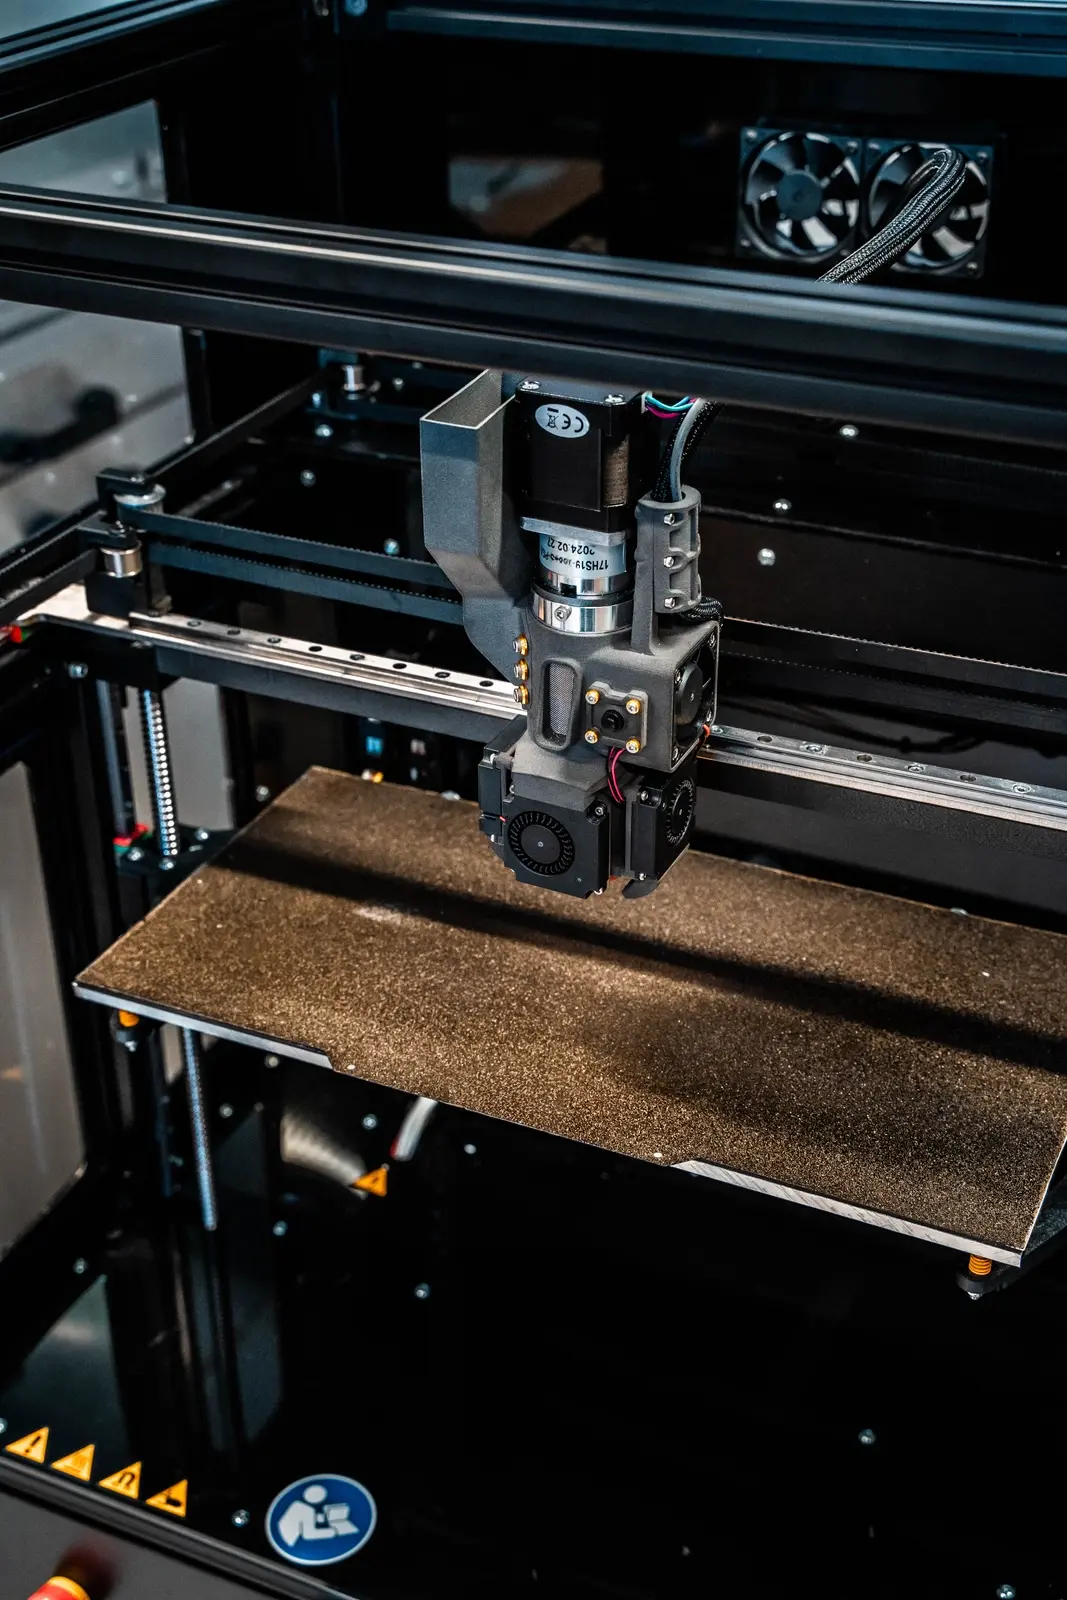
Qui s'intéresse à la fabrication additive en milieu industriel ne peut, tôt ou tard, éviter une comparaison fondamentale : extrudeuse à filament ou extrudeuse à granulés ? Les deux approches représentent deux procédés d'impression 3D établis – le FFF (Fused Filament Fabrication) et le FGF (Fused Granule Fabrication). Dans cet article, Jonas Siegrist de la S2S-Systemdrucker GmbH analyse les différences techniques, les points communs et le domaine d'application de chacun – de façon concrète et étayée, pour les décideurs, les ingénieurs, les responsables techniques et les scientifiques.
De S. Scott Crump au projet RepRap : les racines de la technologie FFF
Pour comprendre la pertinence actuelle du Fused Filament Fabrication, un détour par l'histoire s'impose. Le procédé aujourd'hui connu sous le sigle FFF a été développé à l'origine par S. Scott Crump à la fin des années 1980 et commercialisé par l'entreprise Stratasys. Stratasys a fait breveter le procédé sous le nom FDM – Fused Deposition Modeling. Ce terme reste répandu sur le marché, bien qu'il constitue à strictement parler un acronyme protégé de Stratasys.
Lorsque le brevet FDM a expiré, le marché s'est ouvert à une multitude de fabricants. Le projet RepRap en particulier a fait progresser la démocratisation de l'impression 3D : sous le nom de RepRap est né un concept ouvert d'imprimantes 3D auto-réplicantes, qui a inspiré d'innombrables projets et machines. Le terme Fused Filament Fabrication (FFF) s'est imposé comme désignation neutre et non protégée du même procédé exactement – aujourd'hui préférée par les entreprises qui ne souhaitent pas acquérir de licence auprès de Stratasys.
Dans le contexte normatif, le procédé est en outre classé sous MEX – Material Extrusion. MEX est la désignation collective conforme à l'ISO/ASTM pour tous les procédés d'impression 3D par extrusion, dont font partie aussi bien le FFF que le FGF. Qui parle aujourd'hui de technologie d'impression 3D au sens normatif emploie de plus en plus le terme MEX.
Ce qui relie fondamentalement les deux procédés
L'imprimante 3D à filament comme l'imprimante 3D à granulés reposent sur le même principe de base : une matière thermoplastique est plastifiée puis extrudée à travers une buse de plus petit diamètre. Le cordon de plastique qui en sort est déposé couche après couche sur le plateau, jusqu'à ce que la pièce soit terminée.
Les deux procédés travaillent avec des polymères fondus et mis en œuvre dans un état défini. Ils ont également en commun que la qualité du résultat dépend largement de la maîtrise du procédé – de la conduite des températures, de la vitesse d'avance, du diamètre de buse et de la précision des axes de mouvement. Les différences commencent là où la matière entre pour la première fois en contact avec le système : à l'alimentation en matière.
Extrudeuse à filament et procédé FFF : mécaniquement défini et finement pilotable
L'extrudeuse à filament travaille avec un jonc plastique préfabriqué – le filament. Il est déroulé d'une bobine, acheminé par un entraînement d'avance (appelé aussi extrudeur ou feeder) jusque dans le hotend, où il est fondu. La tête d'impression positionne la matière fondue avec précision au-dessus du plateau.
Tant que le filament présente un diamètre régulier, l'entraînement délivre par tour une quantité de matière exactement définie. Cette prévisibilité mécanique est l'un des plus grands avantages du FFF (Fused Filament Fabrication) : le procédé se calcule bien, il est reproductible et il se met en œuvre de façon stable avec un effort de calibrage raisonnable.
Diamètre de filament et disponibilité des bobines
Deux diamètres de filament se sont établis sur le marché : 1,75 mm et 2,85 mm. L'idée initiale était que 2,85 mm permettrait des débits plus élevés, puisque chaque millimètre d'avance de jonc transporte davantage de masse. En pratique, c'est pourtant le standard 1,75 mm qui s'est le plus imposé – les bobines sont plus largement disponibles, le choix de matières plus vaste et le soutien des fabricants d'imprimantes 3D plus généralisé.
Une imprimante 3D FFF typique atteint des débits matière d'environ 200 à 300 grammes par heure. Cette valeur dépend de la matière, de la température et du diamètre de buse. Pour de nombreuses applications en développement de prototypes, en outillage et en petite série, c'est parfaitement suffisant.
Supports, matériau support et géométrie des pièces
Pour des géométries complexes, l'imprimante 3D FFF a besoin de supports. Ces supports sont imprimés soit dans la matière d'impression elle-même, soit dans un matériau support distinct, plus facile à retirer après l'impression – par dissolution dans l'eau ou par retrait mécanique. Pour les responsables techniques et les concepteurs, c'est un aspect de planification important, car le retrait des supports coûte du temps et des ressources.
Extrudeuse à granulés et procédé FGF : thermiquement complexe, industriellement performant
Avec l'extrudeuse à granulés, le système change fondamentalement. La matière n'est pas amenée sous forme de jonc solide, mais sous forme de granulés en vrac – une matière première standard depuis des décennies dans l'industrie de transformation des plastiques. Les granulés arrivent par une trémie ou un système de transport dans la zone d'alimentation d'une vis d'extrudeuse.
La vis transporte la matière en direction de la buse et traverse ce faisant plusieurs zones : zone d'alimentation, zone de fusion, zone de compression et zone d'homogénéisation. La profondeur de filet de la vis diminue vers la buse, ce qui comprime, densifie et mélange la matière. Cette compression et cette homogénéisation actives sont la différence décisive avec l'extrudeuse à filament – et en même temps la source de la souplesse supérieure de l'extrudeuse à granulés en matière de matériaux.
Qualité de la matière fondue et dégazage
La qualité de la matière fondue est un facteur de réussite central du procédé FGF. À la fusion des granulés, de l'air peut rester emprisonné et – s'il ne s'échappe pas – créer des bulles dans le cordon de matière. Une matière fondue propre exige un temps de séjour suffisant, un chauffage régulier, une géométrie de vis adaptée et une compression maîtrisée à l'intérieur de la vis.
La maîtrise de ces paramètres rend l'extrudeuse à granulés techniquement plus exigeante, mais ouvre en même temps des possibilités que les systèmes à filament ne peuvent structurellement pas offrir.
Diversité des matières et additivation : une différence centrale entre FFF et FGF
Avec l'extrudeuse à filament, le filament est déjà la matière d'impression finie. Il a été compoundé, additivé et extrudé au bon diamètre chez le fabricant. L'entreprise qui imprime n'a plus d'influence sur la composition de la matière – elle choisit parmi ce que le marché propose en bobine.
Il en va autrement avec l'extrudeuse à granulés : le mouvement de la vis produit un mélange actif à l'intérieur de l'extrudeuse. Cela ouvre de larges possibilités :
- Ajout direct d'additifs colorants et de matières fonctionnelles
- Ajout de fibres de verre ou de carbone pour modifier les propriétés de façon ciblée
- Emploi de matières recyclées issues de procédés industriels
- Mise en œuvre de matières expansées pour les applications d'allègement
- Utilisation de polymères et de matières qui n'existent pas sous forme de filament
Pour les entreprises qui travaillent avec des polymères haute performance spécifiques, des matières chargées ou des formulations développées en interne, cette liberté dans le développement matière est un avantage stratégique considérable. L'extrudeuse FGF travaille directement avec des granulés industriels – les mêmes matières que celles utilisées en injection et en extrusion.
Débit matière comparé : là où le FGF a l'avantage
Grâce à une puissance de chauffe supérieure et à une fusion continue dans le canal de matière, les extrudeuses à granulés peuvent traiter des quantités de matière nettement plus importantes. Alors que les imprimantes 3D à filament opèrent dans la plage de 200 à 300 g/h, même des extrudeuses à granulés compactes dépassent souvent 500 g/h. Les systèmes plus grands se situent à 1 kg/h ou bien au-delà.
Cela a des conséquences directes sur les couches, la buse et la taille des pièces :
- Des diamètres de buse plus grands (p. ex. 0,6 mm et plus) permettent des cordons plus larges par couche
- Des débits plus élevés permettent de fabriquer les pièces plus vite
- Des objets et des volumes de fabrication plus grands deviennent économiquement réalisables
- Prototypes et pièces d'usage final se fabriquent en moins de temps
Ces caractéristiques rendent le FGF particulièrement attrayant pour les pièces industrielles de grand format, les outillages et montages fonctionnels ainsi que pour les secteurs où le temps de fabrication et le coût matière entrent directement dans le calcul.
Slicing et paramètres de procédé : où FFF et FGF diffèrent côté logiciel
La différence d'alimentation en matière se répercute directement sur les paramètres de slicing et la maîtrise du procédé. Un exemple connu est la rétraction. Sur une imprimante 3D FFF, le filament est mécaniquement rétracté pendant les déplacements, afin d'éviter les fils. Comme le filament est un jonc solide positionnable avec exactitude, ce mécanisme fonctionne précisément.
Avec l'extrudeuse à granulés, en revanche, la matière fondue reste en permanence dans le canal de matière. Une rétraction ne fait que réduire la pression sur la matière fondue, mais ne retire mécaniquement aucune matière. Il en résulte que les systèmes FGF doivent consentir des concessions face au FFF sur la finesse de résolution des détails. Pour les applications premières du procédé FGF – grands objets, débits élevés, pièces fonctionnelles – cela ne joue cependant qu'un rôle secondaire en pratique.
Pour les systèmes relevant du MEX, donc pour les deux procédés, un principe vaut : des données fiables sur les propriétés matière, les paramètres de procédé et la construction des couches sont la condition d'une qualité de pièce reproductible. Qui connaît ses procédés et saisit les bonnes informations dans le slicer obtient des pièces constantes – qu'il imprime avec du filament ou avec des granulés.
Applications et secteurs typiques : qui utilise quel procédé ?
Le FFF (Fused Filament Fabrication) domine là où la précision, la résolution des détails et l'accessibilité sont au premier plan. Les applications typiques comprennent :
- Prototypes et modèles de concept dans les bureaux d'études
- Pièces de petite série en polymères techniques
- Projets d'enseignement et de développement dans les écoles supérieures et les instituts de recherche
- Outillages et montages pour la préparation de la production
Les systèmes FGF sont particulièrement demandés dans l'industrie là où l'échelle et la rentabilité comptent :
- Moules de grand format, outillages de coulée et de pressage
- Montages en remplacement de pièces métalliques usinées coûteuses
- Fabrication rapide de géométries trop complexes à réaliser en injection
- Production proche de la série dans des secteurs comme l'automobile, l'aéronautique ou la construction mécanique
Dans le monde de la fabrication additive industrielle, les deux approches ont leur raison d'être – la raison en est une répartition claire des rôles : le FFF pour les applications précises de petit format, le FGF pour une production volumineuse et souple côté matières.
Rentabilité et coûts : ce que les décideurs doivent savoir
D'un point de vue économique, les deux procédés diffèrent sensiblement. Le filament comme matière d'impression est plus cher au kilogramme que le granulé industriel – souvent d'un facteur 3 à 10. Qui transforme de grandes quantités de plastique dans sa production reconnaîtra vite l'avantage de coût des granulés. En même temps, les machines FGF exigent un investissement initial plus élevé et un personnel d'exploitation plus qualifié.
Les imprimantes 3D FFF, plus largement disponibles, couvrent une gamme de prix plus étendue – des machines d'entrée de gamme jusqu'aux systèmes industriels. Pour les entreprises qui fabriquent des petites séries flexibles ou des prototypes, les systèmes FFF offrent une entrée simple et économique.
Pour des projets plus importants avec un besoin matière élevé, des exigences matériaux spécifiques ou la volonté de développer ses matières en interne, le passage au FGF vaut la peine. Qui n'est pas sûr du procédé qui convient devrait mener une analyse technique des exigences – l'équipe applications de la S2S-Systemdrucker GmbH y apporte son aide.
Forces et faiblesses des deux systèmes en comparaison directe
| Critère | Extrudeuse à filament (FFF / FDM) | Extrudeuse à granulés (FGF / MEX) |
|---|---|---|
| Alimentation en matière | Filament depuis la bobine | Granulés depuis trémie/transport |
| Coût matière | Plus élevé (filament) | Plus faible (granulé industriel) |
| Diversité des matières | Limitée à l'offre en filament | Très élevée, polymères spéciaux inclus |
| Débit | 200–300 g/h | 500 g/h à 1 kg/h et plus |
| Résolution des détails | Élevée, petites buses possibles | Moindre, buses plus grandes d'usage |
| Complexité du procédé | Faible à moyenne | Moyenne à élevée |
| Additivation | Externe, par le fabricant | Possible directement dans le procédé |
| Supports | Nécessaires en cas de porte-à-faux | Nécessaires en cas de porte-à-faux |
| Application typique | Prototypes, petites séries, outillages | Grandes pièces, moules, pièces proches série |
Le MEX comme cadre normatif : FFF et FGF dans le contexte industriel
Le FFF (Fused Filament Fabrication) comme le FGF relèvent de la norme ISO/ASTM pour l'extrusion de matière (MEX). Cette unification sous le terme générique MEX est pertinente pour les entreprises qui travaillent avec des procédés certifiés ou doivent qualifier des matières pour des applications normalisées. La désignation MEX clarifie le principe sous-jacent et fait abstraction des nombreux noms accumulés dans l'histoire du procédé – FDM, FFF, FGF, technologie d'impression 3D, impression par extrusion.
Pour les responsables techniques et qualité des secteurs réglementés, la nomenclature MEX est un instrument important pour décrire sans ambiguïté les procédés face aux clients, aux autorités et aux organismes de certification. Fused Deposition Modeling (FDM) reste la désignation historiquement importante, mais l'acronyme est lié à Stratasys.
Conclusion : quel procédé convient à votre application ?
Le choix entre extrudeuse à filament et extrudeuse à granulés – entre FFF et FGF – n'est pas une question de « mieux ou moins bien », mais une question d'exigences. Les deux procédés ont leurs forces, les deux ont leurs limites.
Les extrudeuses à filament (FFF / FDM) sont le bon choix lorsque la précision, la simplicité de maîtrise du procédé, un faible seuil d'entrée et une bonne résolution des détails sont au premier plan. L'imprimante 3D FFF est un outil fiable pour le développement, le prototypage et la petite série.
Les extrudeuses à granulés (FGF / MEX) sont le bon choix lorsque des débits élevés, des matières industrielles, une additivation directe de la matière et des pièces de grand format sont demandés. L'extrudeuse FGF est l'outil de production de la fabrication additive.
Pour les entreprises qui évaluent les deux mondes, une comparaison systématique sur la base d'applications concrètes vaut la peine. La S2S-Systemdrucker GmbH accompagne les ingénieurs, les décideurs techniques et les scientifiques dans cette évaluation – de la première analyse de procédé jusqu'à l'intégration dans des structures de production existantes.
Vous obtenez d'autres informations sur nos systèmes et nos procédés directement sur s2s-systems.de. Parlez-nous de votre projet – nous vous aidons à identifier le procédé d'impression 3D adapté à vos exigences.