
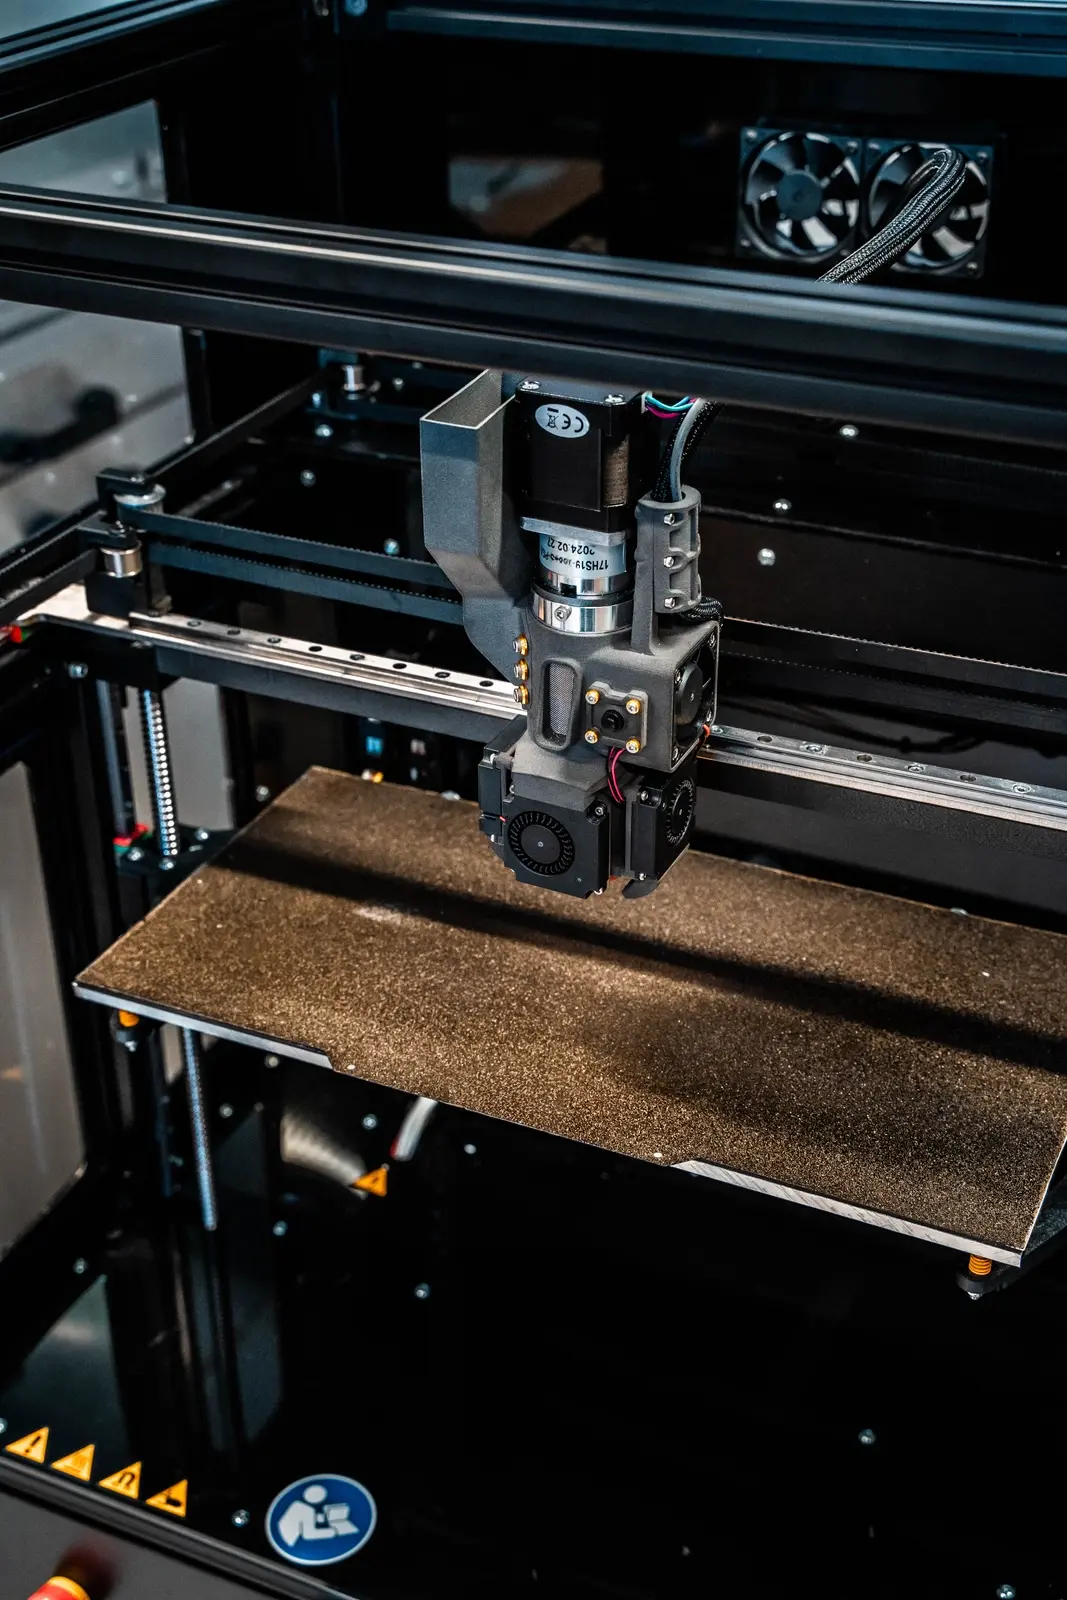
Kdo se v průmyslovém prostředí zabývá aditivní výrobou, dříve nebo později neunikne jednomu základnímu srovnání: filamentový, nebo granulátový extruder? Oba přístupy reprezentují dvě zavedené metody 3D tisku – FFF (Fused Filament Fabrication) a FGF (Fused Granule Fabrication). V tomto článku rozebírá Jonas Siegrist ze společnosti S2S-Systemdrucker GmbH technické rozdíly, shody a oblast použití obou metod – prakticky a fundovaně, pro rozhodující osoby, inženýry, technické vedoucí a vědce.
Od S. Scotta Crumpa k projektu RepRap: kořeny technologie FFF
Abychom pochopili dnešní význam Fused Filament Fabrication, vyplatí se pohled do historie. Metodu, která je dnes známá pod zkratkou FFF, vyvinul původně koncem osmdesátých let S. Scott Crump a komercializovala ji firma Stratasys. Stratasys si proces nechal patentovat pod názvem FDM – Fused Deposition Modeling. Tento pojem je dodnes na trhu rozšířený jako označení metody, přestože jde přísně vzato o chráněný akronym firmy Stratasys.
Když patent na FDM vypršel, otevřel se trh velkému počtu výrobců. Zejména projekt RepRap hnal demokratizaci 3D tisku vpřed: pod názvem RepRap vznikl otevřený koncept samoreplikujících se 3D tiskáren, který inspiroval nespočet projektů a zařízení. Pojem Fused Filament Fabrication (FFF) se etabloval jako neutrální, nechráněné označení přesně téže metody – dnes jej upřednostňují firmy, které nechtějí od Stratasysu kupovat licenci.
V kontextu normalizace se metoda navíc vede i jako MEX – Material Extrusion. MEX je souhrnné označení podle ISO/ASTM pro všechny metody 3D tisku založené na extruzi, k nimž patří jak FFF, tak FGF. Kdo dnes mluví o technologii 3D tisku v normativním smyslu, používá stále častěji pojem MEX.
Co obě metody 3D tisku zásadně spojuje
Filamentová i granulátová 3D tiskárna stojí na témže základním principu: termoplastický materiál se plastifikuje a vytlačuje tryskou s menším průměrem. Vystupující pramen plastu se vrstvu po vrstvě ukládá na tiskovou podložku, až vznikne hotový díl.
Obě metody pracují s polymery, které se taví a zpracovávají v definovaném stavu. Oběma je společné i to, že kvalita výsledku zásadně závisí na řízení procesu – na vedení teploty, rychlosti posuvu, průměru trysky a přesnosti pohybových os. Rozdíly začínají tam, kde materiál poprvé přijde do styku se systémem: u podávání materiálu.
Filamentový extruder a metoda FFF: mechanicky definovaná a přesně řiditelná
Filamentový extruder pracuje s předem vyrobeným plastovým drátem – filamentem. Ten se odvíjí z cívky, podávacím převodem (nazývaným též extruder nebo feeder) se vede do hotendu a tam se taví. Tisková hlava pak taveninu přesně polohuje nad tiskovou podložkou.
Dokud má filament rovnoměrný průměr, dopraví převod na otáčku přesně definované množství materiálu. Tato mechanická předvídatelnost je jednou z největších předností FFF (Fused Filament Fabrication): proces je dobře vypočitatelný, reprodukovatelný a dá se provozovat stabilně s přehlednou kalibrací.
Průměr filamentu a dostupnost cívek
Na trhu se etablovaly dva průměry filamentu: 1,75 mm a 2,85 mm. Původní úvaha byla, že 2,85 mm umožní vyšší průtoky, protože na milimetr posuvu drátu se dopraví více hmoty. V praxi se ale silněji prosadil standard 1,75 mm – cívky jsou dostupnější, výběr materiálů větší a podpora ze strany výrobců 3D tiskáren plošnější.
Typická FFF 3D tiskárna dosahuje průtoku materiálu zhruba 200 až 300 gramů za hodinu. Tato hodnota závisí na materiálu, teplotě a průměru trysky. Pro mnoho aplikací ve vývoji prototypů, v nástrojárně a v malosériové výrobě to zcela stačí.
Podpěry, podpěrný materiál a geometrie dílu
U složitých geometrií potřebuje FFF 3D tiskárna podpěry. Ty se tisknou buď z téhož tiskového materiálu, nebo ze samostatného podpěrného materiálu, který se po tisku snáze odstraní – třeba rozpuštěním ve vodě nebo mechanicky. Pro technické vedoucí a konstruktéry je to relevantní aspekt plánování, protože odstraňování podpěr stojí čas a zdroje.
Granulátový extruder a metoda FGF: tepelně složitá, průmyslově výkonná
U extruderu na granulát se systém zásadně mění. Materiál se nepřivádí jako pevný drát, ale jako sypký granulát – surovina, která je v plastikářském průmyslu standardem už desítky let. Granulát se dostává násypkou nebo dopravní technikou do vstupní zóny šneku extruderu.
Šnek dopravuje materiál směrem k trysce a prochází přitom několika zónami: vstupní zóna, tavicí zóna, kompresní zóna a homogenizační zóna. Hloubka kanálu šneku se směrem k trysce zmenšuje, což materiál stlačuje, zhutňuje a promíchává. Tato aktivní komprese a homogenizace je rozhodujícím rozdílem oproti filamentovému extruderu – a zároveň zdrojem vyšší flexibility granulátového extruderu u materiálů a surovin.
Kvalita taveniny a odvzdušnění
Kvalita taveniny je u metody FGF ústředním faktorem úspěchu. Při tavení granulátu může vznikat uzavřený vzduch, který – pokud neunikne – vytváří v pramenu materiálu bubliny. Čistá tavenina vyžaduje dostatečnou dobu prodlevy, rovnoměrný ohřev, vhodnou geometrii šneku a řízenou kompresi uvnitř šneku.
Zvládnutí těchto parametrů činí granulátový extruder technicky náročnějším, zároveň ale otevírá možnosti, které filamentové systémy strukturálně nabídnout nemohou.
Pestrost materiálů a aditivace: zásadní rozdíl mezi FFF a FGF
U filamentového extruderu je filament už hotovým tiskovým materiálem. U výrobce byl kompaundován, aditivován a vytlačen do správného průměru. Firma, která tiskne, už složení materiálu nijak neovlivní – vybírá si z toho, co je na trhu dostupné jako cívka.
Jinak je tomu u granulátového extruderu: pohybem šneku dochází uvnitř extruderu k aktivnímu promíchávání. To otevírá dalekosáhlé možnosti:
- Přímé přimíchávání barevných aditiv a funkčních materiálů
- Přidání skleněných nebo uhlíkových vláken pro cílenou úpravu vlastností
- Využití regranulátů z průmyslových procesů
- Zpracování napěněných materiálů pro odlehčené konstrukce
- Použití polymerů a materiálů, které nejsou k dispozici jako filament
Pro firmy, které pracují se specifickými vysoce výkonnými polymery, plněnými materiály nebo vlastními recepturami, je tato volnost ve vývoji materiálu značnou strategickou výhodou. Extruder FGF pracuje přímo s průmyslovými granuláty – s týmiž materiály, které se používají i ve vstřikování a extruzi.
Průtok materiálu ve srovnání: kde má FGF navrch
Díky vyššímu topnému výkonu a kontinuálnímu tavení v taveninovém kanálu dokážou granulátové extrudery zpracovat výrazně větší množství materiálu. Zatímco filamentové 3D tiskárny se pohybují v rozmezí 200 až 300 g/h, dosahují i kompaktní granulátové extrudery často přes 500 g/h. Větší systémy leží na 1 kg/h nebo výrazně výše.
To má přímý dopad na vrstvy, trysku a velikost dílu:
- Větší průměry trysek (např. 0,6 mm a více) dovolují širší dráhy v každé vrstvě
- Vyšší průtoky umožňují rychlejší výrobu dílů
- Větší objekty a stavební prostory se stávají hospodárně realizovatelnými
- Prototypy i díly pro koncové použití lze vyrobit za kratší dobu
Tyto vlastnosti činí FGF obzvlášť zajímavým pro velkoformátové průmyslové díly, funkční nástroje a přípravky a pro nasazení v oborech, v nichž výrobní čas a náklady na materiál vstupují přímo do kalkulace.
Slicing a procesní parametry: v čem se FFF a FGF liší ve světě softwaru
Rozdíl v dopravě materiálu se přímo promítá do parametrů sliceru a řízení procesu. Známým příkladem je retrakce. U FFF 3D tiskárny se filament při přejezdu mechanicky stáhne zpět, aby se zabránilo tažení vláken. Protože je filament jako pevný drát přesně polohovatelný, funguje tento mechanismus spolehlivě.
U granulátového extruderu naproti tomu zůstává tavenina trvale v taveninovém kanálu. Retrakce pouze sníží tlak na taveninu, materiál ale mechanicky nestáhne zpět. To vede k tomu, že systémy FGF musí v oblasti nejjemnějšího rozlišení detailů oproti FFF slevit. Pro hlavní aplikace metody FGF – velké objekty, vysoké průtoky, funkční díly – však tato skutečnost hraje v praxi podružnou roli.
Pro systémy na bázi MEX, tedy pro obě metody, platí zásadně: spolehlivá data o vlastnostech materiálu, procesních parametrech a stavbě vrstev jsou předpokladem reprodukovatelné kvality dílů. Kdo zná své procesy a zadá do sliceru správné informace, dostane konzistentní díly – nezávisle na tom, zda tiskne z filamentu, nebo z granulátu.
Typické aplikace a obory: kdo kterou metodu používá?
FFF (Fused Filament Fabrication) dominuje tam, kde stojí v popředí přesnost, rozlišení detailů a dostupnost. Typické aplikace zahrnují:
- Prototypy a koncepční modely v konstrukčních odděleních
- Malosériové díly z technických polymerů
- Výukové a vývojové projekty na vysokých školách a ve výzkumných institucích
- Nástroje a přípravky pro přípravu výroby
Systémy FGF jsou v průmyslu žádané zvlášť tam, kde se počítá škálování a hospodárnost:
- Velkoformátové formy, licí a lisovací nástroje
- Přípravky jako náhrada za drahé, obráběním vyrobené kovové díly
- Rychlá výroba geometrií, které by byly ve vstřikování příliš náročné
- Výroba blízká sériové v oborech jako automotive, letectví nebo strojírenství
Ve světě průmyslové aditivní výroby mají oba přístupy své oprávnění – důvod leží v jasném rozdělení úloh: FFF pro přesné, maloformátové aplikace, FGF pro objemově silnou a materiálově flexibilní výrobu.
Hospodárnost a náklady: co musí vědět rozhodující osoby
Z ekonomického pohledu se obě metody značně liší. Filament je jako tiskový materiál na kilogram dražší než průmyslový granulát – často trojnásobně až desetinásobně. Kdo ve své výrobě zpracovává velká množství plastu, poznal cenovou výhodu granulátu rychle. Zařízení FGF zároveň vyžadují vyšší počáteční investici a kvalifikovanější obsluhu.
FFF 3D tiskárny jsou jako šířeji dostupná zařízení k mání v širším cenovém spektru – od vstupních přístrojů až po průmyslové systémy. Firmám, které vyrábějí flexibilní malé série nebo prototypy, nabízejí systémy FFF jednoduchý a cenově dostupný vstup.
U větších projektů s vysokou spotřebou materiálu, se specifickými požadavky na materiál nebo s přáním vyvíjet materiál ve vlastním provozu se krok k FGF vyplatí. Kdo si není jistý, která metoda je ta pravá, měl by provést technickou analýzu požadavků – pomoc s ní nabízí aplikační tým S2S-Systemdrucker GmbH.
Silné a slabé stránky obou systémů v přímém srovnání
| Znak | Filamentový extruder (FFF / FDM) | Granulátový extruder (FGF / MEX) |
|---|---|---|
| Podávání materiálu | Filament z cívky | Granulát z násypky/dopravy |
| Náklady na materiál | Vyšší (filament) | Nižší (průmyslový granulát) |
| Pestrost materiálů | Omezená na nabídku filamentů | Velmi vysoká, včetně speciálních polymerů |
| Průtok | 200–300 g/h | 500 g/h až 1 kg/h a více |
| Rozlišení detailů | Vysoké, možné malé trysky | Nižší, obvyklé větší trysky |
| Složitost procesu | Nízká až střední | Střední až vysoká |
| Aditivace | Externě, u výrobce | Možná přímo v procesu |
| Podpěry | Nutné u převisů | Nutné u převisů |
| Typická aplikace | Prototypy, malé série, nástroje | Velké díly, formy, díly blízké sérii |
MEX jako normativní rámec: FFF a FGF v průmyslovém kontextu
FFF (Fused Filament Fabrication) i FGF spadají pod normu ISO/ASTM pro Material Extrusion (MEX). Toto sjednocení pod zastřešujícím pojmem MEX je relevantní pro firmy, které pracují s certifikovanými procesy nebo musí kvalifikovat materiály pro normované aplikace. Označení MEX vytváří jasno o principu, na němž metody stojí, a abstrahuje od mnoha názvů, které se v historii metody nashromáždily – FDM, FFF, FGF, technologie 3D tisku, extruzní tisk.
Pro technické vedoucí a osoby odpovědné za kvalitu v regulovaných oborech je nomenklatura MEX důležitým nástrojem, jak procesy jednoznačně popsat vůči zákazníkům, úřadům a certifikačním orgánům. Fused Deposition Modeling (FDM) přitom zůstává historicky významným označením, jako akronym je ale vázán na Stratasys.
Závěr: která metoda se hodí k vaší aplikaci?
Rozhodnutí mezi filamentovým a granulátovým extruderem – mezi FFF a FGF – není otázkou „lepší, nebo horší“, ale otázkou požadavků. Obě metody mají své přednosti, obě mají své hranice.
Filamentové extrudery (FFF / FDM) jsou správnou volbou tam, kde stojí v popředí přesnost, jednoduché řízení procesu, nízký práh vstupu a dobré rozlišení detailů. FFF 3D tiskárna je spolehlivým nástrojem pro vývoj, prototypování a malou sérii.
Granulátové extrudery (FGF / MEX) jsou správnou volbou tam, kde jsou žádané vysoké průtoky, průmyslové materiály, přímá aditivace materiálu a velkoformátové díly. Extruder FGF je výrobním nástrojem aditivní výroby.
Pro firmy, které vyhodnocují oba světy, se vyplatí systematické srovnání na základě konkrétních aplikací. S2S-Systemdrucker GmbH podporuje inženýry, technické rozhodující osoby a vědce při tomto hodnocení – od první analýzy procesu až po integraci do stávajících výrobních struktur.
Další informace k našim systémům a metodám získáte přímo na s2s-systems.de. Ozvěte se nám – pomůžeme vám najít správnou metodu 3D tisku pro vaše požadavky.