
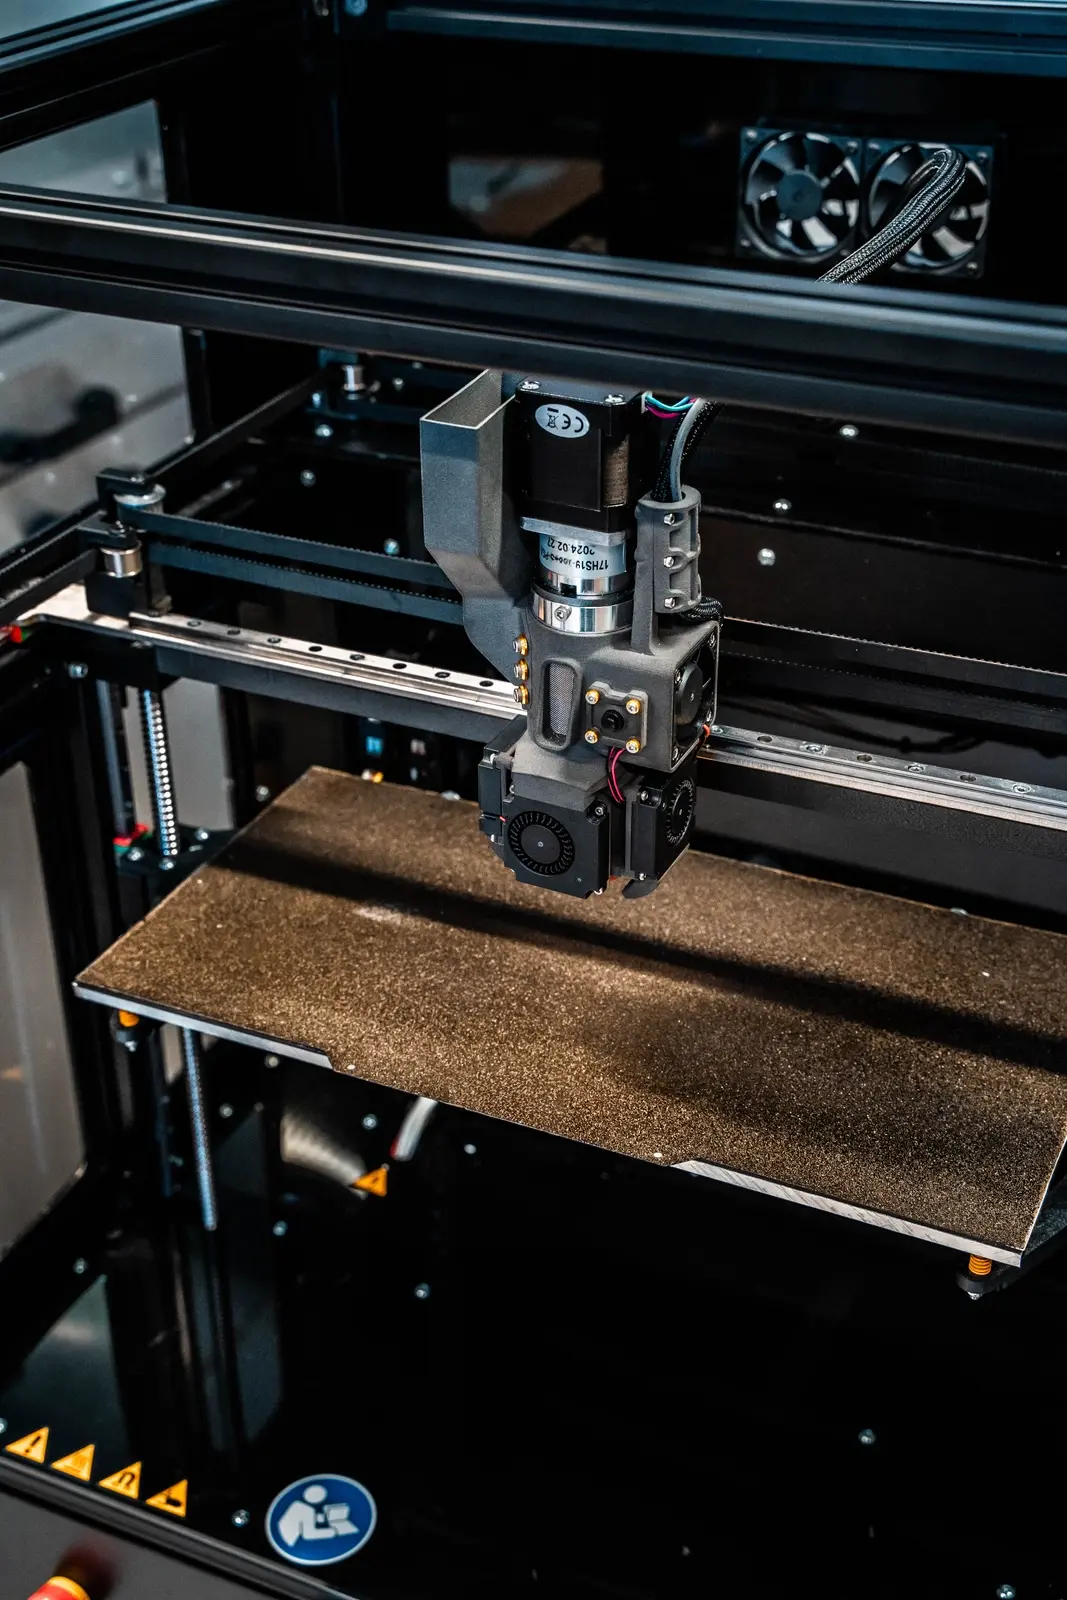
Chi si occupa di fabbricazione additiva in ambito industriale, prima o poi non può evitare un confronto di fondo: estrusore a filamento o estrusore a granulo? I due approcci rappresentano due processi di stampa 3D consolidati – FFF (Fused Filament Fabrication) e FGF (Fused Granule Fabrication). In questo articolo Jonas Siegrist della S2S-Systemdrucker GmbH analizza le differenze tecniche, i punti in comune e il rispettivo campo di impiego – in modo concreto e fondato, per decisori, ingegneri, responsabili tecnici e ricercatori.
Da S. Scott Crump al progetto RepRap: le radici della tecnologia FFF
Per capire l'attuale rilevanza della Fused Filament Fabrication vale la pena guardare alla storia. Il processo oggi noto con la sigla FFF fu sviluppato in origine da S. Scott Crump alla fine degli anni Ottanta e commercializzato dall'azienda Stratasys. Stratasys brevettò il processo con il nome FDM – Fused Deposition Modeling. Quel termine è diffuso sul mercato ancora oggi, benché a rigore sia un acronimo protetto di Stratasys.
Quando il brevetto FDM scadde, il mercato si aprì a una moltitudine di costruttori. In particolare il progetto RepRap spinse la democratizzazione della stampa 3D: sotto il nome RepRap nacque un concetto open source di stampanti 3D autoreplicanti, che ha ispirato innumerevoli progetti e apparecchi. Il termine Fused Filament Fabrication (FFF) si affermò come denominazione neutra e non protetta per esattamente lo stesso processo – oggi preferita dalle aziende che non vogliono acquisire una licenza da Stratasys.
In ambito normativo il processo è inoltre classificato come MEX – Material Extrusion. MEX è la denominazione collettiva conforme a ISO/ASTM per tutti i processi di stampa 3D basati sull'estrusione, fra i quali rientrano sia l'FFF sia l'FGF. Chi oggi parla di tecnologia di stampa 3D in senso normativo usa sempre più il termine MEX.
Che cosa accomuna in modo sostanziale i due processi di stampa 3D
Sia la stampante 3D a filamento sia quella a granulo si basano sullo stesso principio di fondo: un materiale termoplastico viene plastificato ed estruso attraverso un ugello di diametro minore. Il cordolo di materia plastica che ne esce viene depositato strato dopo strato sul piano di stampa, fino a ottenere il componente finito.
Entrambi i processi lavorano con polimeri che vengono fusi e trasformati in uno stato definito. A entrambi è comune anche il fatto che la qualità del risultato dipenda in misura determinante dal controllo di processo – dalla gestione delle temperature, dalla velocità di avanzamento, dal diametro dell'ugello e dalla precisione degli assi di movimento. Le differenze cominciano dove il materiale entra per la prima volta in contatto con il sistema: all'alimentazione del materiale.
L'estrusore a filamento e il processo FFF: definito meccanicamente e governabile con precisione
L'estrusore a filamento lavora con un filo di materia plastica già prodotto – il filamento. Questo viene svolto da una bobina, portato da un gruppo di trascinamento (chiamato anche extruder o feeder) nell'hotend e lì fuso. La testa di stampa posiziona il fuso con precisione sopra il piano di stampa.
Finché il filamento ha un diametro uniforme, il gruppo di trascinamento convoglia a ogni giro una quantità di materiale esattamente definita. Questa prevedibilità meccanica è uno dei maggiori vantaggi dell'FFF (Fused Filament Fabrication): il processo è ben calcolabile, riproducibile e si può far funzionare in modo stabile con un onere di taratura contenuto.
Diametro del filamento e disponibilità delle bobine
Sul mercato si sono affermati due diametri di filamento: 1,75 mm e 2,85 mm. In origine l'idea era che 2,85 mm consentisse portate maggiori, perché per ogni millimetro di avanzamento del filo viene convogliata più massa. Nella pratica si è però imposto maggiormente lo standard da 1,75 mm – le bobine sono più ampiamente disponibili, la scelta di materiali è più grande e il supporto da parte dei costruttori di stampanti 3D è più capillare.
Una tipica stampante 3D FFF raggiunge portate di materiale intorno ai 200–300 grammi all'ora. Questo valore dipende da materiale, temperatura e diametro dell'ugello. Per molte applicazioni nello sviluppo di prototipi, nella costruzione di attrezzature e nella produzione di piccole serie è del tutto sufficiente.
Strutture di supporto, materiale di supporto e geometria del componente
Con geometrie complesse la stampante 3D FFF ha bisogno di strutture di supporto. Queste vengono stampate o con lo stesso materiale di stampa o con un materiale di supporto separato, che dopo la stampa si rimuove più facilmente – per esempio sciogliendolo in acqua o asportandolo meccanicamente. Per i responsabili tecnici e i progettisti questo è un aspetto di pianificazione rilevante, perché la rimozione dei supporti costa tempo e risorse.
L'estrusore a granulo e il processo FGF: termicamente complesso, industrialmente potente
Con l'estrusore a granulo il sistema cambia radicalmente. Il materiale non viene alimentato come filo solido, ma come granulo sciolto – una materia prima che nell'industria di trasformazione delle materie plastiche è standard da decenni. Il granulo arriva attraverso una tramoggia o un sistema di trasporto nella zona di alimentazione di una vite di estrusione.
La vite trasporta il materiale verso l'ugello attraversando più zone: zona di alimentazione, zona di fusione, zona di compressione e zona di omogeneizzazione. La profondità del filetto della vite diminuisce verso l'ugello, il che comprime, addensa e miscela il materiale. Questa compressione e omogeneizzazione attiva è la differenza decisiva rispetto all'estrusore a filamento – e al tempo stesso l'origine della superiore flessibilità dell'estrusore a granulo per quanto riguarda materiali e compound.
Qualità del fuso e degasaggio
La qualità del fuso è un fattore di successo centrale nel processo FGF. Nella fusione del granulo può restare intrappolata aria che – se non sfiata – genera bolle nel cordolo di materiale. Un fuso pulito richiede un tempo di permanenza sufficiente, un riscaldamento uniforme, una geometria della vite adatta e una compressione controllata all'interno della vite.
La gestione di questi parametri rende l'estrusore a granulo tecnicamente più impegnativo, ma apre al tempo stesso possibilità che i sistemi a filamento, per struttura, non possono offrire.
Varietà di materiali e additivazione: una differenza centrale fra FFF e FGF
Nell'estrusore a filamento il filamento è già il materiale di stampa finito. È stato compoundato, additivato ed estruso al diametro corretto presso il produttore. L'azienda che stampa non ha più alcuna influenza sulla composizione del materiale – sceglie fra ciò che il mercato offre in bobina.
Diverso con l'estrusore a granulo: grazie al moto della vite all'interno dell'estrusore avviene una miscelazione attiva. Questo apre possibilità di ampia portata:
- Aggiunta diretta di additivi coloranti e materiali funzionali
- Aggiunta di fibre di vetro o di carbonio per modificare mirate proprietà
- Impiego di rimacinati provenienti da processi industriali
- Lavorazione di materiali espansi per applicazioni di costruzione leggera
- Uso di polimeri e materiali non disponibili come filamento
Per le aziende che lavorano con polimeri ad alte prestazioni specifici, materiali caricati o formulazioni sviluppate in proprio, questa libertà nello sviluppo del materiale è un vantaggio strategico considerevole. L'estrusore FGF lavora direttamente con i granuli industriali – gli stessi materiali impiegati anche nella produzione per stampaggio a iniezione ed estrusione.
Portata di materiale a confronto: dove l'FGF è in vantaggio
Grazie alla maggiore potenza di riscaldamento e alla fusione continua nel canale del fuso, gli estrusori a granulo possono trasformare quantità di materiale nettamente superiori. Mentre le stampanti 3D a filamento operano nell'ordine di 200–300 g/h, anche estrusori a granulo compatti superano spesso i 500 g/h. I sistemi più grandi si collocano a 1 kg/h o nettamente oltre.
Questo ha effetti diretti sugli strati, sull'ugello e sulle dimensioni del componente:
- Diametri di ugello maggiori (per esempio 0,6 mm e oltre) permettono tracce più larghe per strato
- Portate più alte consentono una produzione più rapida del componente
- Oggetti e volumi di stampa più grandi diventano realizzabili in modo economico
- Prototipi e pezzi di impiego finale si producono in tempi più brevi
Queste caratteristiche rendono l'FGF particolarmente interessante per componenti industriali di grande formato, utensili e attrezzature funzionali, nonché per l'impiego in settori in cui tempo di produzione e costi del materiale entrano direttamente nel calcolo.
Slicing e parametri di processo: dove FFF e FGF si distinguono nel mondo del software
La differenza nell'alimentazione del materiale si ripercuote direttamente sui parametri di slicing e sul controllo di processo. Un esempio noto è il retract. Nella stampante 3D FFF il filamento viene ritirato meccanicamente durante gli spostamenti a vuoto, per evitare la formazione di fili. Poiché il filamento, essendo un filo solido, è posizionabile con esattezza, questo meccanismo funziona con precisione.
Nell'estrusore a granulo, invece, il fuso resta sempre nel canale del fuso. Un retract riduce soltanto la pressione sul fuso, ma non ritira meccanicamente materiale. Ne consegue che i sistemi FGF devono accettare compromessi rispetto all'FFF nella risoluzione dei dettagli più fini. Per le applicazioni primarie del processo FGF – oggetti grandi, portate elevate, componenti funzionali – nella pratica questo ha però un ruolo secondario.
Per i sistemi basati su MEX, quindi per entrambi i processi, vale in linea di principio: dati affidabili su proprietà del materiale, parametri di processo e struttura degli strati sono il presupposto di una qualità riproducibile del componente. Chi conosce i propri processi e inserisce le informazioni giuste nel software di slicing ottiene pezzi coerenti – indipendentemente dal fatto che stampi con filamento o con granulo.
Applicazioni e settori tipici: chi usa quale processo?
L'FFF (Fused Filament Fabrication) domina negli ambiti in cui contano soprattutto precisione, risoluzione dei dettagli e accessibilità. Le applicazioni tipiche comprendono:
- Prototipi e modelli concettuali negli uffici tecnici
- Componenti in piccola serie in polimeri tecnici
- Progetti didattici e di sviluppo presso università ed enti di ricerca
- Utensili e attrezzature per la preparazione della produzione
I sistemi FGF sono richiesti nell'industria soprattutto dove contano scala ed economicità:
- Stampi di grande formato, stampi per colata e per pressatura
- Attrezzature in sostituzione di costosi pezzi metallici ottenuti per asportazione
- Realizzazione rapida di geometrie che per stampaggio a iniezione sarebbero troppo onerose
- Produzione prossima alla serie in settori come automotive, aeronautica o meccanica industriale
Nel mondo della fabbricazione additiva industriale entrambi gli approcci hanno la loro ragion d'essere – il motivo sta nella chiara divisione dei compiti: FFF per applicazioni precise e di piccolo formato, FGF per una produzione ad alto volume e flessibile nei materiali.
Economicità e costi: che cosa devono sapere i decisori
Dal punto di vista economico i due processi si distinguono sensibilmente. Il filamento come materiale di stampa costa al chilogrammo più del granulo industriale – spesso di un fattore da 3 a 10. Chi nella propria produzione trasforma grandi quantità di materia plastica riconoscerà presto il vantaggio di costo del granulo. Allo stesso tempo gli apparecchi FGF richiedono un investimento iniziale maggiore e personale di esercizio più qualificato.
Le stampanti 3D FFF, essendo apparecchi più ampiamente disponibili, coprono una fascia di prezzo più larga – dalle macchine di ingresso fino ai sistemi industriali. Per le aziende che producono piccole serie flessibili o prototipi, i sistemi FFF offrono un ingresso semplice ed economico.
Per progetti più grandi con elevato fabbisogno di materiale, requisiti specifici sui materiali o la volontà di sviluppare materiali in casa, il passo verso l'FGF conviene. Chi non è sicuro di quale sia il processo giusto dovrebbe svolgere un'analisi tecnica dei requisiti – il team applicativo della S2S-Systemdrucker GmbH offre supporto in questo.
Punti di forza e di debolezza dei due sistemi a confronto diretto
| Caratteristica | Estrusore a filamento (FFF / FDM) | Estrusore a granulo (FGF / MEX) |
|---|---|---|
| Alimentazione del materiale | Filamento da bobina | Granulo da tramoggia/trasporto |
| Costi del materiale | Più alti (filamento) | Più bassi (granulo industriale) |
| Varietà di materiali | Limitata all'offerta di filamenti | Molto ampia, inclusi polimeri speciali |
| Portata | 200–300 g/h | Da 500 g/h a 1 kg/h e oltre |
| Risoluzione dei dettagli | Alta, possibili ugelli piccoli | Minore, usuali ugelli più grandi |
| Complessità di processo | Da bassa a media | Da media ad alta |
| Additivazione | Esterna, a cura del produttore | Possibile direttamente nel processo |
| Strutture di supporto | Necessarie con gli sbalzi | Necessarie con gli sbalzi |
| Applicazione tipica | Prototipi, piccole serie, attrezzature | Pezzi grandi, stampi, pezzi prossimi alla serie |
MEX come quadro normativo: FFF e FGF nel contesto industriale
Sia l'FFF (Fused Filament Fabrication) sia l'FGF ricadono sotto la norma ISO/ASTM per la Material Extrusion (MEX). Questa unificazione sotto il termine generale MEX è rilevante per le aziende che lavorano con processi certificati o devono qualificare materiali per applicazioni normate. La denominazione MEX crea chiarezza sul principio di base e astrae dai molti nomi che si sono accumulati nella storia del processo – FDM, FFF, FGF, tecnologia di stampa 3D, stampa per estrusione.
Per i responsabili tecnici e della qualità nei settori regolamentati la nomenclatura MEX è uno strumento importante per descrivere i processi in modo univoco verso clienti, autorità ed enti di certificazione. Il Fused Deposition Modeling (FDM) resta la denominazione storicamente significativa, ma come acronimo è legato a Stratasys.
Conclusione: quale processo si addice alla sua applicazione?
La scelta fra estrusore a filamento ed estrusore a granulo – fra FFF e FGF – non è una questione di «meglio o peggio», ma una questione di requisiti. Entrambi i processi hanno i loro punti di forza, entrambi hanno i loro limiti.
Gli estrusori a filamento (FFF / FDM) sono la scelta giusta quando contano soprattutto precisione, controllo di processo semplice, basse barriere d'ingresso e buona risoluzione dei dettagli. La stampante 3D FFF è uno strumento affidabile per sviluppo, prototipazione e piccola serie.
Gli estrusori a granulo (FGF / MEX) sono la scelta giusta quando servono portate elevate, materiali industriali, additivazione diretta del materiale e componenti di grande formato. L'estrusore FGF è lo strumento di produzione della fabbricazione additiva.
Per le aziende che valutano entrambi i mondi conviene un confronto sistematico sulla base di applicazioni concrete. La S2S-Systemdrucker GmbH affianca ingegneri, decisori tecnici e ricercatori in questa valutazione – dalla prima analisi di processo fino all'integrazione nelle strutture produttive esistenti.
Ulteriori informazioni sui nostri sistemi e processi le ottiene direttamente su s2s-systems.de. Ci contatti – la aiutiamo a individuare il processo di stampa 3D giusto per le sue esigenze.