
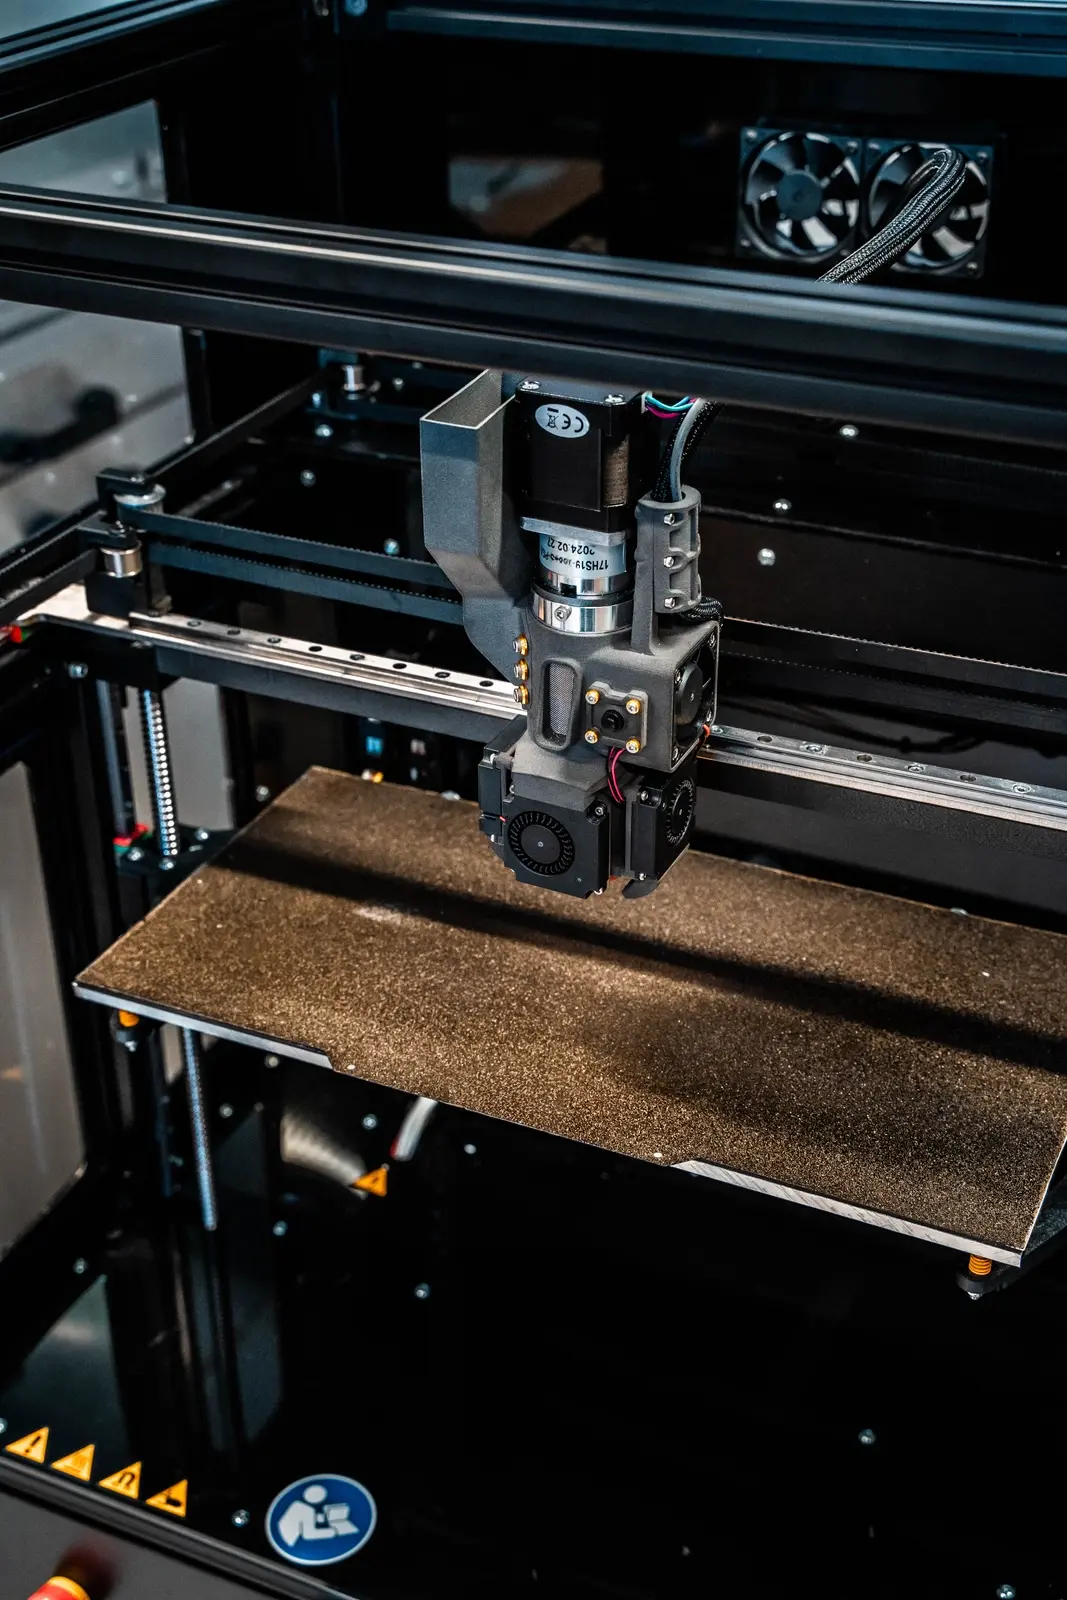
Quien trabaja con fabricación aditiva en el entorno industrial topa tarde o temprano con una comparación básica: ¿extrusor de filamento o extrusor de granza? Ambos planteamientos representan dos procesos de impresión 3D consolidados: FFF (Fused Filament Fabrication) y FGF (Fused Granule Fabrication). En este artículo, Jonas Siegrist, de S2S-Systemdrucker GmbH, analiza las diferencias técnicas, los puntos en común y el campo de aplicación de cada uno, con enfoque práctico y fundamentado, para responsables de decisión, ingenieros, directores técnicos y científicos.
De S. Scott Crump al proyecto RepRap: las raíces de la tecnología FFF
Para entender la relevancia actual de la Fused Filament Fabrication conviene mirar a su historia. El proceso que hoy se conoce con la abreviatura FFF fue desarrollado originalmente por S. Scott Crump a finales de los años ochenta y comercializado por la empresa Stratasys. Stratasys patentó el proceso con el nombre de FDM, Fused Deposition Modeling. Ese término sigue estando extendido hoy en el mercado, aunque en sentido estricto es un acrónimo protegido de Stratasys.
Cuando la patente de FDM expiró, el mercado se abrió a una multitud de fabricantes. En particular, el proyecto RepRap impulsó la democratización de la impresión 3D: bajo el nombre de RepRap nació un concepto de código abierto para impresoras 3D autorreplicantes que inspiró innumerables proyectos y equipos. El término Fused Filament Fabrication (FFF) se estableció como denominación neutra y no protegida para exactamente el mismo proceso, y hoy lo prefieren las empresas que no quieren adquirir una licencia de Stratasys.
Además, en el contexto de la normalización el proceso también figura como MEX, Material Extrusion. MEX es la denominación colectiva conforme a ISO/ASTM para todos los procesos de impresión 3D basados en extrusión, entre los que se cuentan tanto FFF como FGF. Quien hoy habla de tecnología de impresión 3D en sentido normativo utiliza cada vez más el término MEX.
Lo que une en lo esencial a ambos procesos de impresión 3D
Tanto la impresora 3D basada en filamento como la basada en granza parten del mismo principio: el material termoplástico se plastifica y se extruye a través de una boquilla de diámetro menor. El cordón de plástico que sale se deposita capa a capa sobre la cama de impresión hasta obtener la pieza terminada.
Ambos procesos trabajan con polímeros que se funden y se procesan en un estado definido. Los dos tienen también en común que la calidad del resultado depende en gran medida del control del proceso: de la gestión de temperaturas, la velocidad de avance, el diámetro de boquilla y la precisión de los ejes de movimiento. Las diferencias empiezan allí donde el material entra en contacto con el sistema por primera vez: en la alimentación de material.
El extrusor de filamento y el proceso FFF: definido mecánicamente y de control preciso
El extrusor de filamento trabaja con un hilo de plástico preproducido, el filamento. Este se desenrolla de una bobina, se conduce al hotend mediante un engranaje de avance (llamado también extrusor o feeder) y allí se funde. El cabezal de impresión posiciona la masa fundida con precisión sobre la cama de impresión.
Mientras el filamento tenga un diámetro uniforme, el engranaje transporta por cada vuelta una cantidad de material exactamente definida. Esa previsibilidad mecánica es una de las mayores ventajas del FFF (Fused Filament Fabrication): el proceso es fácil de calcular, reproducible y se puede operar de forma estable con un esfuerzo de calibración abarcable.
Diámetro de filamento y disponibilidad de bobinas
En el mercado se han consolidado dos diámetros de filamento: 1,75 mm y 2,85 mm. La idea original era que 2,85 mm permitiría caudales mayores, ya que por cada milímetro de avance de hilo se transporta más masa. En la práctica, sin embargo, se ha impuesto con más fuerza el estándar de 1,75 mm: hay más bobinas disponibles, la selección de materiales es mayor y el soporte por parte de los fabricantes de impresoras 3D es más generalizado.
Una impresora 3D FFF típica alcanza caudales de material de unos 200 a 300 gramos por hora. Ese valor depende del material, la temperatura y el diámetro de boquilla. Para muchas aplicaciones en el desarrollo de prototipos, la construcción de utillaje y la fabricación de series cortas es del todo suficiente.
Estructuras de soporte, material de soporte y geometría de la pieza
Con geometrías complejas, la impresora 3D FFF necesita estructuras de soporte. Esas estructuras se imprimen o bien con el mismo material de impresión o con un material de soporte independiente que después resulta más fácil de retirar, por ejemplo disolviéndolo en agua o quitándolo mecánicamente. Para directores técnicos y diseñadores este es un aspecto de planificación relevante, porque retirar los soportes cuesta tiempo y recursos.
El extrusor de granza y el proceso FGF: térmicamente complejo, potente a escala industrial
En el extrusor basado en granza, el sistema cambia de raíz. El material no se alimenta como hilo sólido, sino como granza suelta, una materia prima que lleva décadas siendo estándar en la industria transformadora de plásticos. La granza llega a la zona de alimentación de un husillo de extrusión a través de una tolva o de un sistema de transporte.
El husillo transporta el material en dirección a la boquilla y atraviesa en ese recorrido varias zonas: zona de alimentación, zona de fusión, zona de compresión y zona de homogeneización. La profundidad del filete del husillo disminuye hacia la boquilla, lo que comprime, densifica y mezcla el material. Esa compresión y homogeneización activas son la diferencia decisiva frente al extrusor de filamento y, al mismo tiempo, el origen de la flexibilidad superior del extrusor de granza en cuanto a materiales.
Calidad de la masa fundida y desgasificación
La calidad de la masa fundida es un factor de éxito central en el proceso FGF. Al fundir la granza puede quedar aire ocluido que, si no escapa, genera burbujas en el cordón de material. Una masa fundida limpia exige un tiempo de permanencia suficiente, un calentamiento uniforme, una geometría de husillo adecuada y una compresión controlada en el interior del husillo.
El manejo de estos parámetros hace que el extrusor de granza sea técnicamente más exigente, pero al mismo tiempo abre posibilidades que los sistemas basados en filamento no pueden ofrecer por su propia estructura.
Variedad de materiales y aditivación: una diferencia central entre FFF y FGF
En el extrusor de filamento, el filamento ya es el material de impresión terminado. Fue compoundado, aditivado y extruido al diámetro correcto en el fabricante. La empresa que imprime ya no tiene influencia sobre la composición del material: elige entre lo que hay disponible en el mercado como bobina.
Distinto es el caso del extrusor de granza: por el movimiento del husillo se produce una mezcla activa dentro del extrusor. Eso abre posibilidades de gran alcance:
- Adición directa de aditivos de color y materiales funcionales
- Incorporación de fibras de vidrio o de carbono para modificar propiedades de forma selectiva
- Uso de material reciclado procedente de procesos industriales
- Procesado de materiales espumados para aplicaciones de aligeramiento
- Empleo de polímeros y materiales que no están disponibles como filamento
Para las empresas que trabajan con polímeros de altas prestaciones específicos, materiales cargados o formulaciones propias, esa libertad en el desarrollo de materiales es una ventaja estratégica considerable. El extrusor FGF trabaja directamente con granzas industriales, los mismos materiales que se emplean también en la producción por moldeo por inyección y por extrusión.
Caudal de material comparado: dónde lleva ventaja el FGF
Gracias a la mayor potencia de calefacción y a la fusión continua en el canal de masa fundida, los extrusores de granza pueden procesar cantidades de material claramente mayores. Mientras las impresoras 3D basadas en filamento operan en el rango de 200 a 300 g/h, incluso los extrusores de granza compactos alcanzan a menudo más de 500 g/h. Los sistemas más grandes se sitúan en 1 kg/h o bastante por encima.
Eso tiene efectos directos sobre las capas, la boquilla y el tamaño de las piezas:
- Los diámetros de boquilla mayores (p. ej. 0,6 mm y más) permiten cordones más anchos por capa
- Los caudales más altos posibilitan una fabricación más rápida de las piezas
- Los objetos y volúmenes de impresión mayores se vuelven económicamente viables
- Los prototipos y las piezas de uso final se pueden fabricar en menos tiempo
Estas características hacen al FGF especialmente atractivo para piezas industriales de gran formato, herramientas y utillajes funcionales, así como para su uso en sectores en los que el tiempo de fabricación y el coste del material entran directamente en el cálculo.
Laminado y parámetros de proceso: en qué se diferencian FFF y FGF en el mundo del software
La diferencia en el transporte de material repercute directamente en los parámetros de laminado y en el control del proceso. Un ejemplo conocido es el retract. En la impresora 3D FFF, el filamento se retira mecánicamente durante los desplazamientos para evitar los hilillos. Como el filamento es un hilo sólido y se puede posicionar con exactitud, ese mecanismo funciona con precisión.
En el extrusor de granza, en cambio, la masa fundida permanece siempre en el canal de fusión. Un retract solo reduce la presión sobre la masa fundida, pero no retira material mecánicamente. Eso hace que los sistemas FGF tengan que ceder frente al FFF en el terreno de la resolución de detalle más fina. Para las aplicaciones principales del proceso FGF (objetos grandes, caudales altos, piezas funcionales), eso desempeña sin embargo un papel secundario en la práctica.
Para los sistemas basados en MEX, es decir, para ambos procesos, vale como principio: disponer de datos fiables sobre propiedades del material, parámetros de proceso y estructura de capas es condición previa para una calidad de pieza reproducible. Quien conoce sus procesos e introduce la información correcta en el software de laminado obtiene piezas consistentes, con independencia de que imprima con filamento o con granza.
Aplicaciones y sectores típicos: ¿quién usa qué proceso?
El FFF (Fused Filament Fabrication) domina en los ámbitos en los que están en primer plano la precisión, la resolución de detalle y la accesibilidad. Entre las aplicaciones típicas se cuentan:
- Prototipos y modelos conceptuales en departamentos de diseño
- Piezas de serie corta en polímeros técnicos
- Proyectos docentes y de desarrollo en universidades y centros de investigación
- Herramientas y utillajes para la preparación de la producción
Los sistemas FGF tienen demanda en la industria sobre todo allí donde cuentan la escala y la rentabilidad:
- Moldes de gran formato, utillajes de colada y de prensado
- Utillajes como sustitución de piezas metálicas mecanizadas y caras
- Fabricación rápida de geometrías que por moldeo por inyección resultarían demasiado costosas
- Fabricación próxima a serie en sectores como automoción, aeronáutica o construcción de maquinaria
En el mundo de la fabricación aditiva industrial, ambos planteamientos tienen su razón de ser, y el motivo está en el claro reparto de tareas: FFF para aplicaciones precisas y de formato pequeño, FGF para una fabricación de gran volumen y flexible en materiales.
Rentabilidad y costes: lo que deben saber los responsables de decisión
Desde la perspectiva económica, ambos procesos se diferencian notablemente. El filamento como material de impresión es más caro por kilogramo que la granza industrial, a menudo por un factor de 3 a 10. Quien procesa grandes cantidades de plástico en su producción reconocerá enseguida la ventaja de coste de la granza. Al mismo tiempo, los equipos FGF exigen una inversión inicial mayor y un personal de operación más cualificado.
Las impresoras 3D FFF están disponibles como equipos más extendidos en una franja de precios más amplia, desde aparatos de iniciación hasta sistemas industriales. Para las empresas que fabrican series cortas flexibles o prototipos, los sistemas FFF ofrecen una entrada sencilla y económica.
Para proyectos mayores con alta necesidad de material, requisitos específicos de materiales o el deseo de desarrollar materiales en casa, merece la pena dar el paso al FGF. Quien no esté seguro de cuál es el proceso adecuado debería realizar un análisis técnico de requisitos; en ello ayuda el equipo de aplicaciones de S2S-Systemdrucker GmbH.
Fortalezas y debilidades de ambos sistemas en comparación directa
| Característica | Extrusor de filamento (FFF / FDM) | Extrusor de granza (FGF / MEX) |
|---|---|---|
| Alimentación de material | Filamento desde bobina | Granza desde tolva o transporte |
| Coste del material | Más alto (filamento) | Más bajo (granza industrial) |
| Variedad de materiales | Limitada a la oferta de filamento | Muy alta, incl. polímeros especiales |
| Caudal | 200–300 g/h | De 500 g/h a 1 kg/h y más |
| Resolución de detalle | Alta, posibles boquillas pequeñas | Menor, boquillas mayores habituales |
| Complejidad del proceso | Baja a media | Media a alta |
| Aditivación | Externa, por el fabricante | Posible directamente en el proceso |
| Estructuras de soporte | Necesarias en voladizos | Necesarias en voladizos |
| Aplicación típica | Prototipos, series cortas, utillajes | Piezas grandes, moldes, piezas próximas a serie |
MEX como marco normativo: FFF y FGF en el contexto industrial
Tanto el FFF (Fused Filament Fabrication) como el FGF caen bajo la norma ISO/ASTM para Material Extrusion (MEX). Esa unificación bajo el término genérico MEX es relevante para las empresas que trabajan con procesos certificados o que deben cualificar materiales para aplicaciones normalizadas. La denominación MEX aporta claridad sobre el principio subyacente y abstrae de los muchos nombres que se han ido acumulando en la historia del proceso: FDM, FFF, FGF, tecnología de impresión 3D, impresión por extrusión.
Para los directores técnicos y los responsables de calidad en sectores regulados, la nomenclatura MEX es un instrumento importante para describir los procesos de forma inequívoca ante clientes, autoridades y organismos de certificación. Fused Deposition Modeling (FDM) sigue siendo la denominación históricamente importante, pero como acrónimo está ligada a Stratasys.
Conclusión: ¿qué proceso encaja con su aplicación?
La decisión entre extrusor de filamento y extrusor de granza, entre FFF y FGF, no es una cuestión de «mejor o peor», sino de requisitos. Ambos procesos tienen sus fortalezas, ambos tienen sus límites.
Los extrusores de filamento (FFF / FDM) son la elección correcta cuando están en primer plano la precisión, un control de proceso sencillo, unas barreras de entrada bajas y una buena resolución de detalle. La impresora 3D FFF es una herramienta fiable para desarrollo, prototipado y serie corta.
Los extrusores de granza (FGF / MEX) son la elección correcta cuando se exigen caudales altos, materiales industriales, aditivación directa del material y piezas de gran formato. El extrusor FGF es la herramienta de producción de la fabricación aditiva.
Para las empresas que evalúan ambos mundos, merece la pena una comparación sistemática a partir de aplicaciones concretas. S2S-Systemdrucker GmbH acompaña a ingenieros, responsables técnicos y científicos en esa valoración, desde el primer análisis de proceso hasta la integración en estructuras de fabricación existentes.
Más información sobre nuestros sistemas y procesos la obtiene directamente en s2s-systems.de. Póngase en contacto con nosotros: le ayudamos a identificar el proceso de impresión 3D adecuado para sus requisitos.