
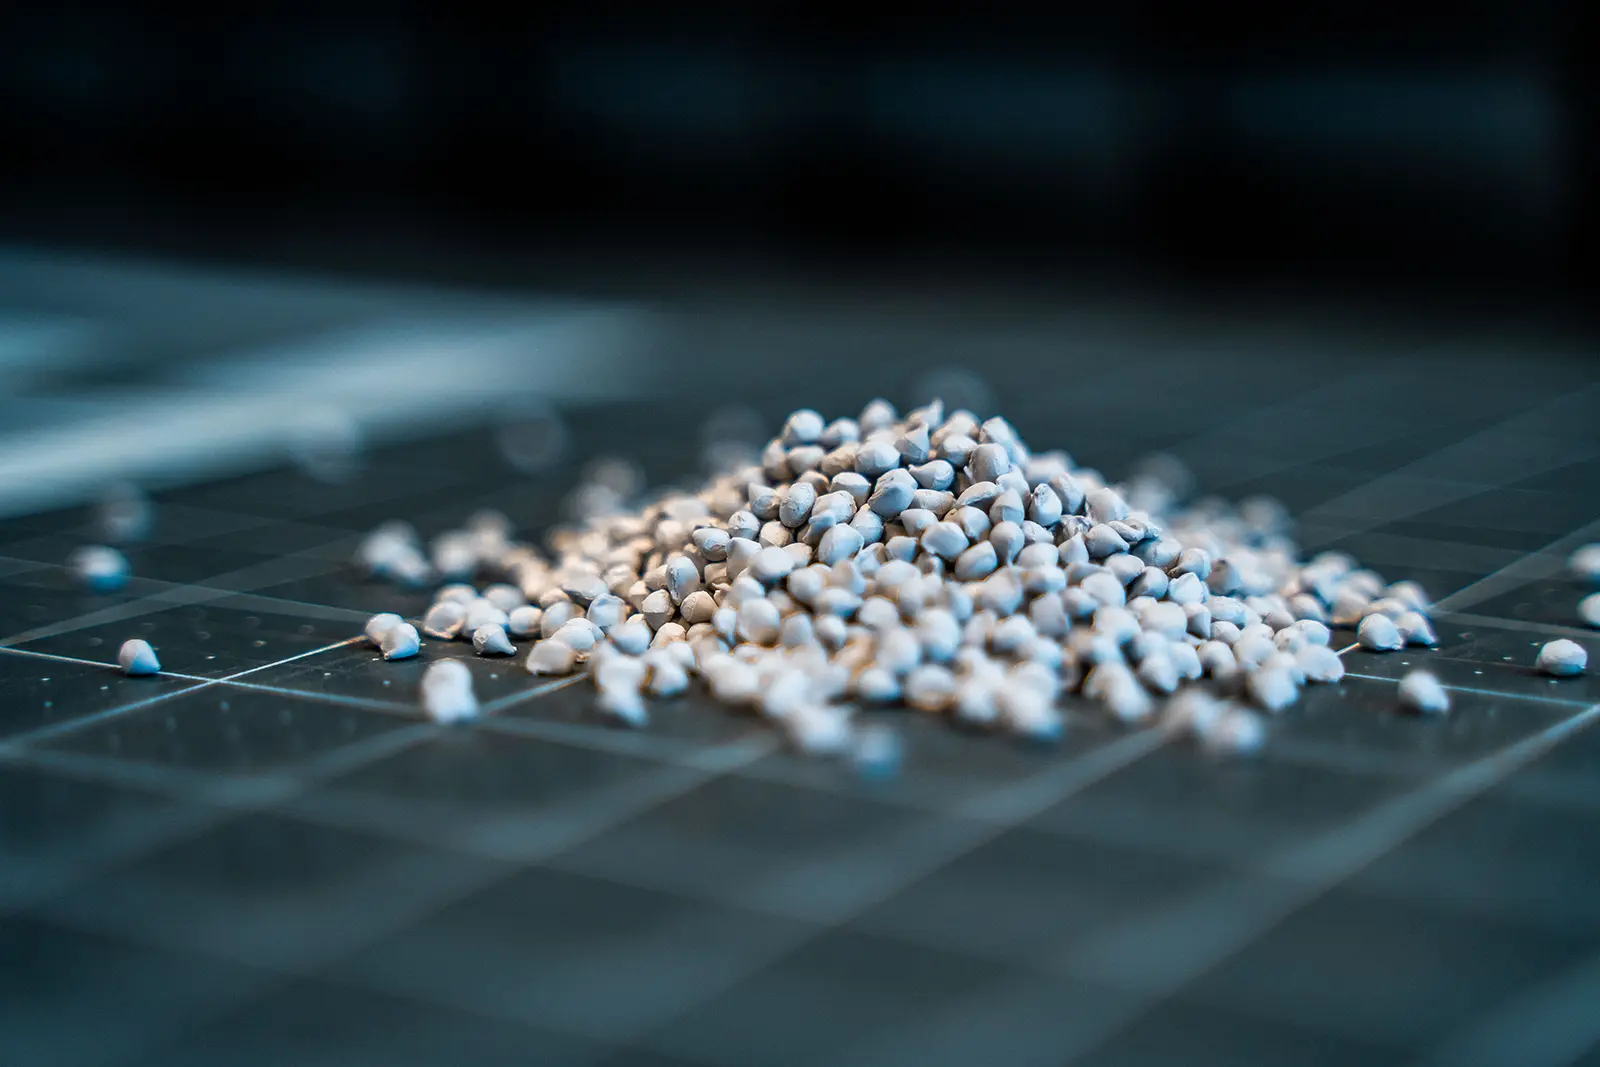
La céramique est l'un des matériaux les plus anciens de l'humanité – et en même temps l'un des plus modernes. Dans le monde de l'industrie et de la recherche, la « céramique technique » est synonyme de résistance extrême, de tenue à la chaleur et d'inertie chimique. Mais autant ses propriétés sont remarquables, autant la fabrication de géométries complexes était jusqu'ici exigeante. C'est là que l'impression 3D de la céramique crée de nouveaux paradigmes.
Pour les ingénieurs, les directeurs techniques et les scientifiques, la fabrication additive de pièces céramiques ouvre des dimensions qui ne seraient guère atteignables par les méthodes conventionnelles, ou seulement à un coût considérable. Chez S2S-Systemdrucker GmbH, nous nous consacrons précisément à cette interface : nous réunissons la précision de l'impression 3D et la qualité sans compromis de la céramique haute performance.
Le paradoxe de la céramique : très résistante, difficile à usiner
La céramique est un matériau des extrêmes. Qui pense à des applications techniques dans le spatial, la technologie médicale ou la construction mécanique ne peut guère éviter les matériaux céramiques. Ils offrent une tenue en température bien supérieure à celle des métaux ou des polymères. Leur résistance chimique les rend insensibles aux acides et aux bases.
Mais ce sont précisément ces avantages qui ont longtemps constitué la plus grande malédiction en fabrication. La dureté et la fragilité énormes rendent l'usinage extrêmement difficile. Les procédés conventionnels reposent le plus souvent sur le pressage d'une poudre dans une géométrie, suivi d'une cuisson. L'ébauche obtenue doit ensuite souvent être reprise par enlèvement de matière, au prix d'un travail important – par exemple par rectification avec des outils diamantés.
Il n'en résulte pas seulement des coûts d'outillage élevés. Les efforts et les vibrations introduits pendant l'usinage conduisent souvent à des microfissures, voire à la rupture de la pièce. Plus les géométries sont complexes, moins la fabrication classique est rentable. Des contre-dépouilles ou des canaux internes ? Souvent impossibles en fraisage ou en tournage.
Le changement de donne : l'impression 3D avec de la céramique
L'impression 3D offre la possibilité de compenser cet inconvénient fondamental de l'usinage. La fabrication additive permet de combiner les propriétés positives de la céramique et la liberté géométrique de l'impression. Au lieu d'enlever péniblement de la matière, on ne la dépose que là où elle est fonctionnellement nécessaire.
La clé du succès réside dans la séparation entre la mise en forme et la consolidation du matériau. Grâce aux céramiques liées par polymère, on peut fabriquer des pièces qui exploitent d'abord tous les avantages de l'impression 3D. Des procédés thermiques en aval transforment ensuite cette « pièce crue » en une pièce céramique dense à part entière, qui, en termes de résistance et de densité, n'a guère à envier aux pièces fabriquées de façon conventionnelle.
Comment le procédé fonctionne-t-il en détail ?
Par principe, la plupart des procédés industriellement pertinents comportent plusieurs étapes. La céramique n'y est pas fondue directement (ce qui serait énergétiquement à peine réalisable compte tenu des points de fusion extrêmes), mais mise en forme à l'aide d'un auxiliaire.
Mise en forme (impression) : les particules ou poudres céramiques sont maintenues en forme à l'aide d'un liant plastique organique. Ce liant fait en quelque sorte office de squelette. Le rapport de mélange est typiquement d'environ 80 % de céramique inorganique et 20 % de constituants organiques (plastiques, plastifiants, cires).
Déliantage : la plus grande partie du liant plastique est éliminée par solvants chimiques ou par voie thermique. Il se forme des canaux poreux par lesquels les gaz résiduels pourront s'échapper à l'étape suivante.
Frittage : c'est l'étape la plus critique. À des températures bien supérieures à 1000 °C, le plastique restant est brûlé et les particules céramiques se lient en une structure dense (frittage). La pièce subit alors un retrait contrôlé, mais atteint sa dureté et sa densité définitives.
Les technologies comparées : SLA/DLP/LCM contre FFF/FGF
Qui s'intéresse aux solutions d'impression 3D pour la céramique rencontre différents noms de procédés comme le LCM (Lithography-based Ceramic Manufacturing), le Digital Light Processing ou la stéréolithographie.
Les procédés dans lesquels la céramique est transformée sous forme liquide, en résine (SLA ou DLP), sont particulièrement établis. Une résine photosensible chargée de poudre céramique y est durcie par lumière UV. Les instituts de recherche et les fabricants de ce segment ont fortement fait progresser la technologie.
Cette méthode a toutefois aussi des inconvénients : les épaisseurs de paroi sont souvent limitées, et la manipulation des résines liquides très visqueuses est exigeante en milieu industriel. De plus, le choix de matières se limite aux systèmes photopolymérisables.
La voie de S2S-Systemdrucker GmbH : filament et granulé
Pour nous, chez S2S-Systemdrucker GmbH, et pour de nombreuses applications industrielles, ce sont en revanche les procédés FFF (Fused Filament Fabrication) et FGF (Fused Granular Fabrication) qui présentent de l'intérêt. Nous y transformons de la céramique liée dans un thermoplastique – soit en bobine de filament, soit directement sous forme de granulé économique.
La matière est, comme dans l'impression 3D classique de plastiques, chauffée dans une extrudeuse et déposée couche par couche par une buse. Cela offre des avantages décisifs pour la production :
Diversité des matières : nous pouvons recourir à des granulés d'injection standard (feedstocks) déjà qualifiés dans l'industrie.
Pièces denses : grâce au taux de charge élevé du filament ou du granulé, nous atteignons après frittage des densités supérieures à 99 %.
Rentabilité : les coûts des machines et les prix des matières sont souvent plus attractifs que ceux des installations laser hautement spécialisées, en particulier pour des quantités moyennes.
Matériaux : bien plus que de la poterie
Quand nous parlons de céramique dans un contexte d'ingénierie, nous parlons de céramique haute performance (technical ceramics). L'éventail des matériaux transformables en impression 3D est impressionnant et couvre presque toutes les exigences de l'industrie moderne.
Céramiques oxydes
Au premier rang viennent l'alumine (Al2O3) et la zircone (ZrO2). L'Al2O3 se distingue par son excellente isolation électrique et sa résistance. C'est le standard pour les isolateurs, les bagues de glissement ou les substrats en électronique.
La ZrO2, en revanche, est souvent appelée « acier céramique ». Elle possède une ténacité à la rupture et une résistance aux chocs élevées, ce qui la rend nettement moins fragile. Elle présente en outre une très faible conductivité thermique et une grande résistance à l'usure, ce qui la rend particulièrement adaptée aux applications sollicitées dynamiquement et critiques pour la sécurité.
Céramiques non oxydes
Il faut citer ici le carbure de silicium (SiC) ou des variantes comme le SiSiC. Ces matériaux sont extrêmement durs, conducteurs de chaleur et résistants aux chocs thermiques. On les emploie dans les paliers lisses, les garnitures d'étanchéité ou les chambres de combustion. Ce qui distingue le carbure de silicium du nitrure de silicium en impression à granulés, nous l'avons décrit séparément.
Au-delà, nous sommes en mesure de transformer des matériaux comme la porcelaine pour des applications de design, des combinaisons avec une teneur en diamant pour l'outillage ou des ferrites doux pour l'électrotechnique. Cet éventail nous permet de répondre avec souplesse aux souhaits des clients.
Applications et secteurs
Les possibilités d'emploi de la céramique imprimée sont aussi variées que les secteurs qui la demandent. Partout où le métal atteint ses limites – par corrosion, par usure ou par conductivité électrique – la céramique entre en jeu.
Technologie médicale
En médecine, la biocompatibilité est décisive. La céramique ne déclenche pas d'allergies et résiste à l'usure. Des implants spécifiques au patient ou des instruments chirurgicaux peuvent être imprimés directement à partir des données CAO issues du scan. Petites séries ou prototypes pour études cliniques se réalisent ainsi en quelques jours.
Construction mécanique, aéronautique et spatial
Les composants de pompes, les buses ou les vannes exposés à des milieux agressifs profitent de l'énorme résistance de la céramique technique. L'impression 3D permet d'optimiser les canaux d'écoulement dans les composants (par ex. des structures bioniques) afin d'augmenter l'efficacité des installations.
Électronique et électrotechnique
Grâce à sa rigidité diélectrique élevée, la céramique est l'isolant idéal. Des dissipateurs thermiques imprimés en 3D en alumine peuvent évacuer la chaleur sans être conducteurs – une propriété décisive face aux refroidisseurs métalliques en électronique de puissance.
Les avantages de la fabrication additive de céramique chez S2S Systems
Pourquoi choisir les prestations d'impression 3D ou les imprimantes 3D de S2S ? Les avantages par rapport à la fabrication conventionnelle sont mesurables :
Liberté de conception : contre-dépouilles, cavités et surfaces gauches complexes sont réalisables.
Post-traitement réduit : les pièces sont imprimées « near net shape ». Les avant-trous pour filetages, les alésages d'ajustement ou les canaux fins sont déjà compris dans l'impression. Cela évite des opérations de rectification coûteuses.
Rapidité : de l'idée à la pièce finie, il ne s'écoule souvent que des jours, au lieu de mois pour la fabrication d'un moule.
Coûts sur les petites quantités : pour les prototypes et la production en petite série, les coûts d'outillage disparaissent complètement.
Il y a bien entendu des défis. Le retrait au frittage doit être calculé avec précision dès la conception (CAO). C'est là que nous apportons notre expertise, pour garantir que la précision soit au rendez-vous à la fin.
S2S-Systemdrucker GmbH : votre partenaire et full-liner
Le marché de la céramique technique est complexe. Mais dès qu'il s'agit de solutions sur mesure, de développement agile et de fabrication additive, il faut des partenaires spécialisés.
S2S-Systemdrucker GmbH ne se conçoit pas seulement comme un prestataire, mais comme un partenaire technologique. Nous entretenons des coopérations étroites avec des fabricants de matières, afin de pouvoir toujours proposer les filaments et les granulés les plus récents. Notre réseau couvre en outre les procédés de post-traitement nécessaires – du déliantage dans des fours spéciaux jusqu'au frittage à haute température.
Notre objectif à long terme est clairement défini : nous voulons devenir le full-liner qui couvre toute la chaîne de valeur, du conseil à la livraison de la pièce finale frittée, en passant par la conception. Cette évolution aide les entreprises à améliorer leurs produits par l'emploi de la céramique haute performance.
Les exigences envers l'extrudeuse et le matériel de l'imprimante
La différence décisive tient à la matière. Les filaments et les granulés contiennent un taux de charge très élevé en poudre céramique inorganique, souvent jusqu'à 80 %. Qu'il s'agisse d'alumine, de zircone, de carbure de silicium ou de porcelaine – ces matières sont connues pour leur dureté extrême. Cela signifie pour la machine : la matière agit comme du papier de verre dans le processus de transport.
Des buses classiques en laiton ou en acier lâcheraient au bout de quelques heures d'impression. Le développement de nos machines se concentre donc sur une résistance à l'usure maximale. Sur l'extrudeuse à filament, le réducteur et surtout la buse de l'imprimante, il faut employer des composants trempés. C'est encore plus critique en impression à granulés. Là, toute la vis d'extrusion, le corps d'extrusion (barrel) ainsi que la buse de l'imprimante doivent être spécialement trempés. C'est la seule façon de maîtriser l'abrasion sans que la précision de l'imprimante en souffre ou que des particules métalliques viennent contaminer les pièces céramiques.
Gestion thermique et conduite du procédé
Une imprimante 3D céramique doit être pilotée autrement, sur le plan thermodynamique, qu'une imprimante à plastique. En raison des cires et des plastifiants contenus dans le liant, la matière se comporte plutôt comme une pâte et possède un point de ramollissement nettement plus bas. La transformation a souvent lieu dès 150 degrés Celsius environ, alors que les plastiques techniques nécessitent souvent bien plus de 200 degrés.
Le défi pour la commande de l'imprimante réside dans la capacité d'accumulation de chaleur. La céramique conserve la chaleur nettement plus longtemps que le plastique. Une attention particulière est ici portée à l'extrudeuse de la machine. Cela signifie :
La vitesse d'impression doit être exactement accordée à la puissance de refroidissement.
L'épaisseur de couche ne doit être ni trop grande ni trop faible.
Un refroidissement intensif est nécessaire pour que la pièce conserve sa forme.
En même temps, la couche ne doit pas trop refroidir, afin que la couche suivante se lie de façon sûre.
C'est un numéro d'équilibriste technique que nous résolvons pour nos clients par des profils d'impression spécifiques. La machine doit maîtriser parfaitement ce compromis entre vitesse d'extrusion et température.
Le facteur densité de remplissage et inclusions d'air
Une caractéristique propre à l'impression 3D céramique est le remplissage. En impression plastique, nous économisons souvent du poids et de la matière par des structures en treillis. Avec la céramique, c'est différent. Pour obtenir une structure frittée dense, un remplissage à 100 % est presque toujours nécessaire. La commande de l'imprimante doit garantir qu'aucune inclusion d'air n'apparaisse. Les bulles d'air se dilateraient dans le four de frittage ou provoqueraient des fissures, détruisant la résistance mécanique de la pièce.
Efficacité matière et recyclage : granulé contre filament
Un grand avantage de nos systèmes à granulés (FGF) est la durabilité. Les matériaux céramiques techniques sont coûteux. Avec une imprimante à granulés, il en résulte un avantage économique décisif : si une impression échoue, la « pièce crue » (la pièce non frittée) peut simplement être broyée et réintroduite dans le procédé. En impression à filament, cela n'est possible que de façon très limitée, car la matière devrait d'abord être réextrudée en filament, au prix d'un travail important.
De plus, les filaments céramiques posent souvent des problèmes de conservation. Le liant polymère attire l'humidité. Un séchage n'est souvent pas possible, compte tenu de la faible température de fusion, sans que le filament ne colle sur la bobine. Le stockage des matières et la maintenance de l'imprimante demandent donc de l'expérience. Nos experts vous conseillent volontiers à ce sujet.
Téléchargements & contact
Consultez notre espace de téléchargement pour les fiches techniques sur l'Al2O3, la ZrO2 et d'autres matériaux, ou contactez-nous directement pour un conseil personnalisé.