
Keramika je jedním z nejstarších materiálů lidstva – a zároveň jedním z nejmodernějších. Ve světě průmyslu a výzkumu znamená „technická keramika“ extrémní zatížitelnost, odolnost vůči teplu a chemickou inertnost. Jakkoli jsou ale tyto vlastnosti vynikající, stejně náročná byla dosud výroba složitých geometrií. Zde vytváří 3D tisk keramiky nová paradigmata.
Inženýrům, technickým ředitelům a vědcům otevírá aditivní výroba keramických dílů rozměry, které by konvenčními metodami byly dosažitelné jen stěží nebo jen za enormních nákladů. Jako S2S-Systemdrucker GmbH se věnujeme přesně tomuto rozhraní: spojujeme přesnost 3D tisku s nekompromisní kvalitou vysoce výkonné keramiky.
Paradox keramiky: snese hodně, špatně se opracovává
Keramika je materiál extrémů. Kdo myslí na technické aplikace v kosmonautice, ve zdravotnické technice nebo ve strojírenství, keramickým materiálům se téměř nevyhne. Nabízejí teplotní odolnost, která leží daleko nad odolností kovů nebo polymerů. Jejich chemická odolnost je činí imunními vůči kyselinám a louhům.
Jenže právě tyto přednosti byly dlouho také největší kletbou ve výrobě. Enormní tvrdost a křehkost dělají z opracování extrémně obtížnou věc. Konvenční metody většinou sázejí na lisování prášku do geometrie s následným výpalem. Vzniklý polotovar se pak často musí náročně dodatečně subtraktivně opracovat – například broušením diamantovými nástroji.
Nevznikají tím jen vysoké náklady na nástroje. Síly a vibrace vnesené během obrábění vedou často k mikrotrhlinám, nebo dokonce k prasknutí dílu. Čím složitější geometrie, tím nehospodárnější klasická výroba je. Podkosy nebo vnitřní kanály? Frézováním nebo soustružením často nemožné.
Zlom ve hře: 3D tisk s keramikou
3D tisk dává možnost tuto zásadní nevýhodu opracování vyrovnat. Aditivní výroba dovoluje spojit pozitivní vlastnosti keramiky s geometrickou volností tisku. Místo pracného odebírání materiálu se materiál nanáší jen tam, kde je funkčně potřeba.
Klíč k úspěchu leží v oddělení tvarování a zpevnění materiálu. Pomocí polymerně pojených keramik lze vyrábět díly, které nejprve využijí všech výhod 3D tisku. Navazující tepelné procesy pak tento „zelený díl“ promění v plnohodnotný, hutný keramický díl, který co do pevnosti a hustoty jako produkt téměř nezaostává za konvenčně vyrobenými díly.
Jak proces podrobně funguje?
Většina průmyslově relevantních procesů je v zásadě vícestupňová. Keramika se přitom netaví přímo (což by kvůli extrémním bodům tání bylo energeticky sotva proveditelné), ale tvaruje se pomocí pomocné látky.
Tvarování (tisk): Keramické částice nebo prášek drží tvar pomocí organického plastového pojiva. Toto pojivo funguje svým způsobem jako kostra. Poměr směsi je typicky zhruba 80 % anorganické keramiky a 20 % organických složek (plasty, změkčovadla, vosky).
Odstranění pojiva: Chemickými rozpouštědly nebo tepelnými postupy se odstraní převážná část plastového pojiva. Vznikají pórové kanálky, kterými mohou v dalším kroku uniknout zbytkové plyny.
Slinování: To je nejkritičtější krok. Při teplotách daleko nad 1000 °C se zbývající plast spálí a keramické částice vytvoří spojení do hutné struktury (slinování). Díl se přitom kontrolovaně smršťuje, dosahuje ale své konečné tvrdosti a hustoty.
Technologie ve srovnání: SLA/DLP/LCM vs. FFF/FGF
Kdo se zabývá řešeními 3D tisku pro keramiku, narazí na různé názvy metod jako LCM (Lithography-based Ceramic Manufacturing), Digital Light Processing nebo stereolitografie.
Obzvlášť etablované jsou metody, v nichž se keramika zpracovává v tekuté formě jako pryskyřice (SLA nebo DLP). Fotocitlivá pryskyřice plněná keramickým práškem se zde vytvrzuje UV světlem. Výzkumná pracoviště a výrobci v tomto segmentu posunuli technologii daleko dopředu.
Tato metoda má ale i nevýhody: tloušťky stěn jsou často omezené a manipulace s tekutými, vysoce viskózními pryskyřicemi je v průmyslovém prostředí náročná. Navíc je výběr materiálů omezen na fotopolymerovatelné systémy.
Cesta firmy S2S-Systemdrucker GmbH: filament a granulát
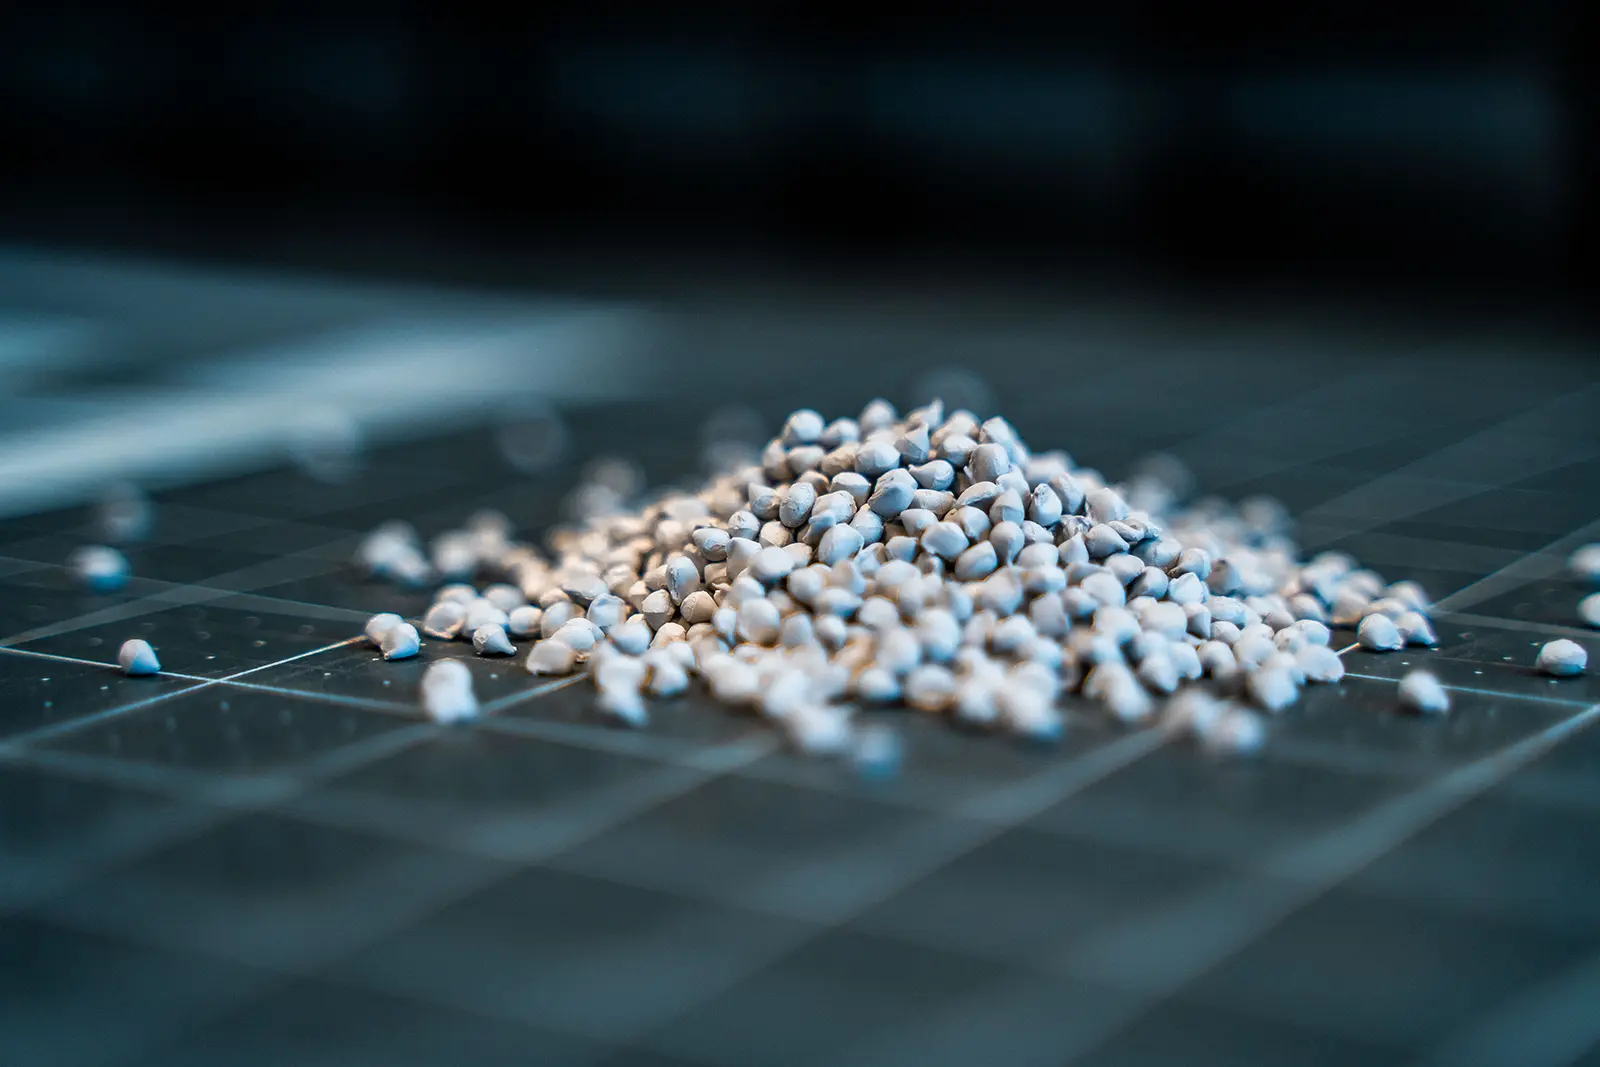
Pro nás ve firmě S2S-Systemdrucker GmbH a pro mnoho průmyslových aplikací jsou naopak zajímavé metody FFF (Fused Filament Fabrication) a FGF (Fused Granular Fabrication). Zpracováváme zde keramiku pojenou v termoplastu – buď jako cívku filamentu, nebo přímo jako levný granulát.
Materiál se podobně jako u klasického 3D tisku z plastu ohřívá v extruderu a po vrstvách klade tryskou. To nabízí rozhodující výhody pro výrobu:
Rozmanitost materiálů: Můžeme sáhnout po standardních vstřikovacích granulátech (feedstocích), které jsou v průmyslu už kvalifikované.
Hutné díly: Díky vysokému stupni plnění ve filamentu nebo granulátu dosahujeme po slinování hustot přes 99 %.
Hospodárnost: Náklady na zařízení a ceny materiálu jsou ve srovnání s vysoce specializovanými laserovými zařízeními často atraktivnější, zvlášť u středních počtů kusů.
Materiály: víc než jen hrnčířské zboží
Když v inženýrském kontextu mluvíme o keramice, máme na mysli vysoce výkonnou keramiku (Technical Ceramics). Spektrum zpracovatelných materiálů ve 3D tisku je působivé a pokrývá téměř všechny požadavky moderního průmyslu.
Oxidové keramiky
V čele stojí oxid hlinitý (Al2O3) a oxid zirkoničitý (ZrO2). Al2O3 se vyznačuje vynikající elektrickou izolací a pevností. Je standardem pro izolátory, kluzné kroužky nebo substráty v elektronice.
ZrO2 se naproti tomu často označuje jako „keramická ocel“. Má vysokou lomovou houževnatost a rázovou odolnost, díky čemuž je výrazně méně křehký. Navíc má velmi nízkou tepelnou vodivost a vysokou odolnost proti opotřebení, což jej činí obzvlášť vhodným pro dynamicky zatěžované a bezpečnostně kritické aplikace.
Neoxidové keramiky
Sem patří karbid křemíku (SiC) nebo varianty jako SiSiC. Tyto materiály jsou extrémně tvrdé, tepelně vodivé a odolné vůči teplotním šokům. Uplatňují se v kluzných ložiskách, těsněních nebo spalovacích komorách. Čím se karbid křemíku a nitrid křemíku v granulátovém tisku od sebe liší, jsme popsali zvlášť.
Nad rámec toho jsme schopni zpracovat materiály jako porcelán pro designové aplikace, kombinace s podílem diamantu pro nástroje nebo měkké ferity pro elektrotechniku. Toto spektrum nám dovoluje pružně vyhovět přáním zákazníků.
Aplikace a obory
Možnosti nasazení tištěné keramiky jsou tak rozmanité jako obory, které ji poptávají. Všude tam, kde kov naráží na své meze – ať už korozí, opotřebením, nebo elektrickou vodivostí – přichází ke slovu keramika.
Zdravotnická technika
V medicíně je rozhodující biokompatibilita. Keramika nevyvolává alergie a je odolná proti opotřebení. Implantáty na míru pacientovi nebo chirurgické nástroje lze tisknout pomocí CAD dat přímo ze skenu. Malé série nebo prototypy pro klinické studie se tak dají realizovat během několika dní.
Strojírenství a letectví a kosmonautika
Díly čerpadel, trysky nebo ventily vystavené agresivním médiím těží z enormní odolnosti technické keramiky. Díky 3D tisku lze v komponentách optimalizovat průtočné kanály (např. bionické struktury) a zvýšit tak efektivitu zařízení.
Elektronika a elektrotechnika
Kvůli vysoké průrazné pevnosti je keramika ideálním izolátorem. 3D tištěné chladiče z oxidu hlinitého dokážou odvádět teplo, aniž by byly elektricky vodivé – rozhodující vlastnost oproti kovovým chladičům ve výkonové elektronice.
Výhody aditivní výroby keramiky u S2S Systems
Proč byste se měli rozhodnout pro služby 3D tisku nebo 3D tiskárny od S2S? Výhody oproti konvenční výrobě jsou měřitelné:
Volnost designu: Podkosy, dutiny a složité volné plochy jsou realizovatelné.
Méně dokončovacích operací: Díly se tisknou „near net shape“, tedy blízko konečnému tvaru. Předvrtané díry pro závity, lícované díry nebo jemné kanály jsou už obsaženy v tisku. To šetří drahé procesy broušení.
Rychlost: Od nápadu k hotovému dílu uplynou často jen dny místo měsíců na stavbu formy.
Náklady u malých počtů kusů: U prototypů a malosériové výroby odpadají náklady na nástroje zcela.
Samozřejmě existují i výzvy. Smrštění při slinování se musí v konstrukci (CAD) přesně dopředu propočítat. Zde přinášíme svou odbornost, abychom zajistili, že přesnost bude nakonec sedět.
S2S-Systemdrucker GmbH: váš partner a full-liner
Trh s technickou keramikou je složitý. Ale když jde o individuální řešení, agilní vývoj a aditivní výrobu, jsou potřeba specializovaní partneři.
S2S-Systemdrucker GmbH se nechápe jen jako poskytovatel služeb, ale jako technologický partner. Máme úzké kooperace s výrobci materiálů, abychom mohli vždy nabídnout nejnovější filamenty a granuláty. Naše síť navíc pokrývá potřebné navazující procesy – od odstranění pojiva ve speciálních pecích až po vysokoteplotní slinování.
Náš dlouhodobý cíl je jasně definovaný: chceme se vyvinout ve full-linera, který pokryje celý hodnotový řetězec od poradenství přes konstrukci až po dodání slinutého konečného dílu. Tento vývoj podporuje firmy v tom, aby své výrobky zlepšily nasazením vysoce výkonné keramiky.
Nároky na extruder a hardware tiskárny
Rozhodující rozdíl leží v materiálu. Filamenty a granuláty obsahují velmi vysoký stupeň plnění anorganickým keramickým práškem, často až 80 %. Ať už jde o oxid hlinitý, oxid zirkoničitý, karbid křemíku, nebo porcelán – tyto látky jsou známé svou extrémní tvrdostí. Pro zařízení to znamená: materiál působí při dopravě jako smirkový papír.
Běžné mosazné nebo ocelové trysky by selhaly během několika hodin tisku. Vývoj našich strojů se proto soustředí na maximální odolnost proti opotřebení. U filamentového extruderu, převodovky a zejména trysky tiskárny se musejí použít kalené díly. Ještě kritičtější je to u granulátového tisku. Zde musí být speciálně kalený celý extruderový šnek, těleso extruderu (barrel) i tryska tiskárny. Jen tak lze zvládnout otěr, aniž by utrpěla přesnost tiskárny nebo aby kovový otěr znečistil keramické díly.
Tepelný management a vedení procesu
Keramická 3D tiskárna musí být termodynamicky řízena jinak než čistá tiskárna na plast. Kvůli voskům a změkčovadlům obsaženým v pojivu se materiál chová spíše pastovitě a má výrazně nižší bod měknutí. Zpracování probíhá často už kolem 150 stupňů Celsia, zatímco technické plasty často potřebují daleko přes 200 stupňů.
Výzvou pro řízení tiskárny je schopnost akumulovat teplo. Keramika drží teplo výrazně déle než plast. Zvláštní pozornost patří zde extruderu zařízení. To znamená:
Rychlost tisku musí být přesně sladěna s chladicím výkonem.
Tloušťka vrstvy nesmí být příliš velká ani příliš malá.
Je nutné intenzivní chlazení, aby díl zůstal tvarově stabilní.
Zároveň nesmí vrstva vychladnout příliš, aby se další vrstva spolehlivě spojila.
Je to technický balanc, který pro své zákazníky řešíme specifickými tiskovými profily. Zařízení musí tento kompromis mezi rychlostí extruze a teplotou zvládat dokonale.
Faktor hustoty výplně a uzavřeného vzduchu
Specifickým znakem 3D tisku keramiky je výplň. U tisku z plastu často šetříme hmotnost a materiál mřížkovými strukturami. U keramiky je to jinak. Aby vznikla hutná slinutá struktura, je téměř vždy potřeba stoprocentní výplň. Řízení tiskárny musí zaručit, že nevzniknou uzavřené vzduchové dutiny. Vzduchové bubliny by se ve slinovací peci rozpínaly nebo by vedly k trhlinám a zničily by mechanickou pevnost dílu.
Materiálová efektivita a recyklace: granulát vs. filament
Velkou výhodou našich granulátových systémů (FGF) je udržitelnost. Technické keramické materiály jsou nákladné. U granulátové tiskárny vzniká rozhodující ekonomická výhoda: když se tisk nepovede, dá se „zelený díl“ (neslinutý díl) jednoduše nadrtit a znovu přivést do procesu. U tisku z filamentu je to možné jen velmi omezeně, protože materiál by se musel nejprve znovu náročně vytlačit do filamentu.
Keramické filamenty mívají navíc problémy s trvanlivostí. Polymerní pojivo táhne vlhkost. Sušení často není možné kvůli nízké teplotě tání, aniž by se filament na cívce slepil. Skladování materiálů a údržba tiskárny proto vyžadují zkušenost. Naši experti vám k tomu rádi poradí.
Ke stažení & kontakt
Navštivte naši sekci ke stažení s technickými listy k Al2O3, ZrO2 a dalším materiálům, nebo nás kontaktujte přímo pro osobní konzultaci.