
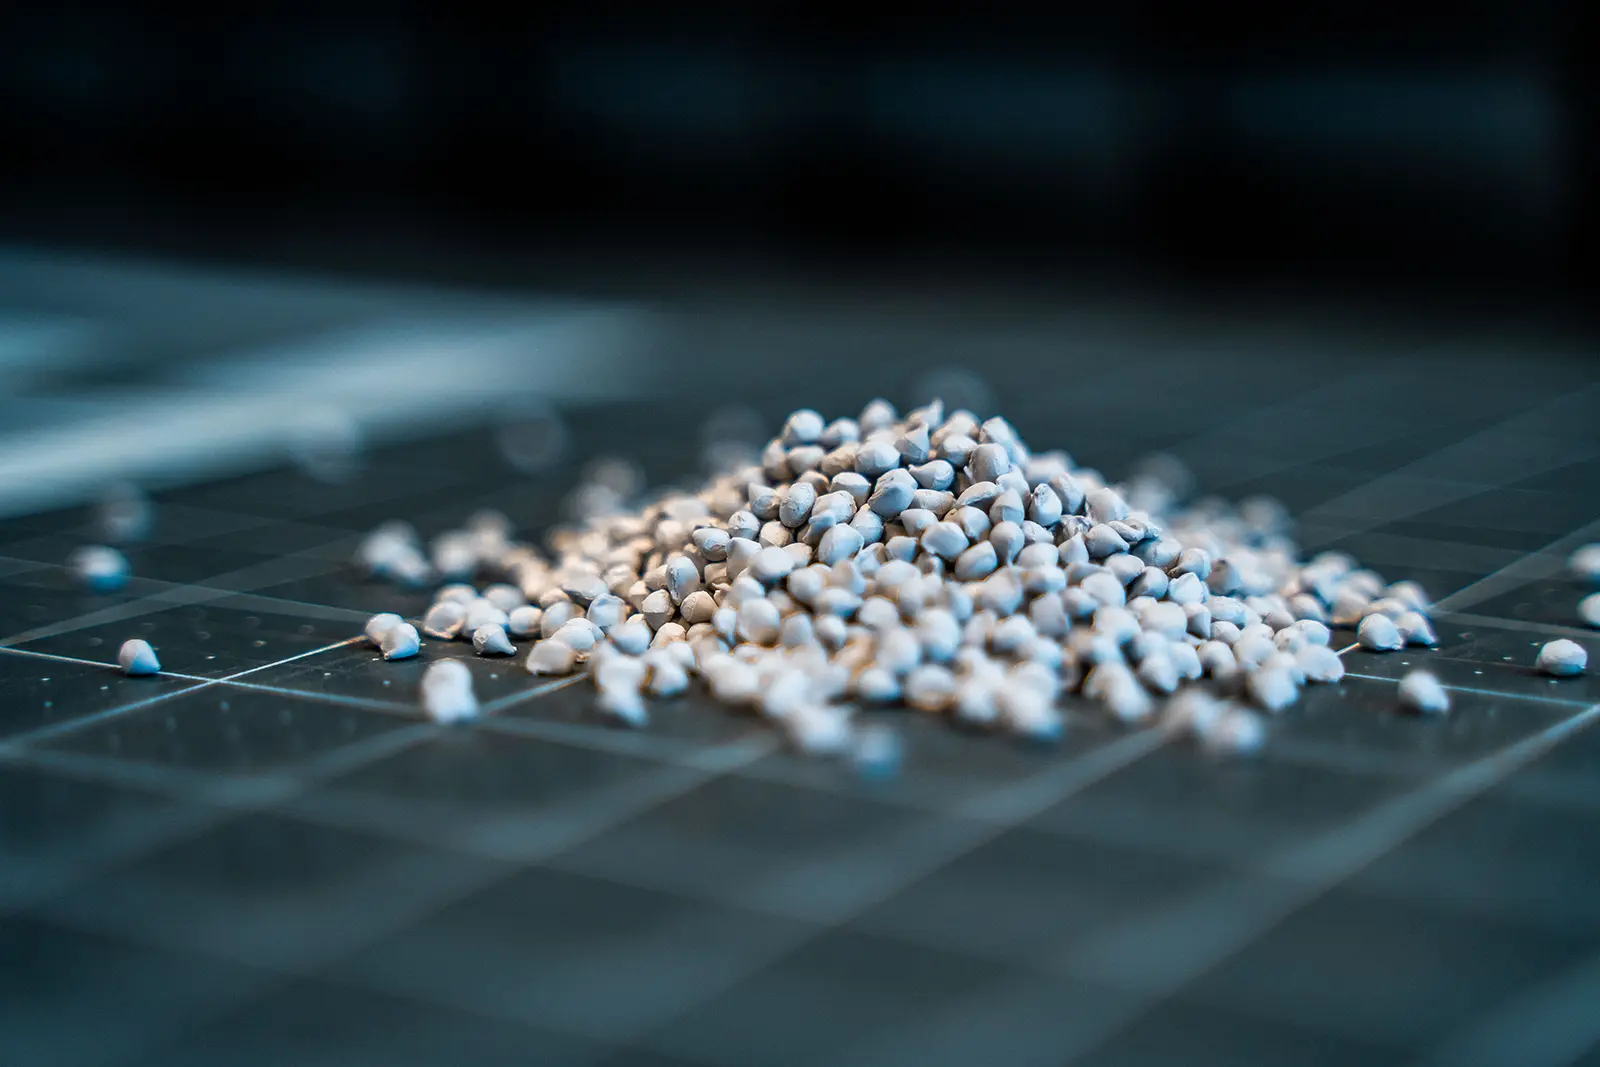
Ceramika to jeden z najstarszych materiałów ludzkości – i zarazem jeden z najnowocześniejszych. W świecie przemysłu i nauki „ceramika techniczna” oznacza skrajną wytrzymałość, odporność na wysoką temperaturę i obojętność chemiczną. Jednak im bardziej wyjątkowe są te właściwości, tym trudniejsze było dotąd wytwarzanie złożonych geometrii. Tutaj druk 3D z ceramiki tworzy nowe reguły gry.
Inżynierom, kierownikom technicznym i naukowcom produkcja addytywna części ceramicznych otwiera wymiary, które metodami konwencjonalnymi byłyby ledwie osiągalne albo osiągalne tylko ogromnym kosztem. Jako S2S-Systemdrucker GmbH poświęcamy się dokładnie temu stykowi: łączymy precyzję druku 3D z bezkompromisową jakością ceramiki wysokowydajnej.
Paradoks ceramiki: twarda w boju, trudna w obróbce
Ceramika to materiał skrajności. Kto myśli o zastosowaniach technicznych w kosmonautyce, technice medycznej albo w budowie maszyn, raczej nie ominie materiałów ceramicznych. Oferują one odporność temperaturową leżącą daleko powyżej metali czy polimerów. Odporność chemiczna czyni je niewrażliwymi na kwasy i ługi.
Jednak właśnie te zalety były długo również największym przekleństwem w produkcji. Ogromna twardość i kruchość czynią obróbkę skrajnie trudną. Metody konwencjonalne opierają się przeważnie na prasowaniu proszku w daną geometrię i następnym wypale. Powstały wyrób surowy trzeba potem często pracochłonnie obrabiać ubytkowo – na przykład szlifowaniem narzędziami diamentowymi.
Powstają przy tym nie tylko wysokie koszty narzędzi. Siły i drgania wprowadzane podczas skrawania prowadzą często do mikropęknięć albo wręcz do pęknięcia części. Im bardziej złożone geometrie, tym mniej ekonomiczne staje się klasyczne wytwarzanie. Podcięcia albo kanały wewnętrzne? Frezowaniem czy toczeniem często niemożliwe.
Przełom: druk 3D z ceramiki
Dzięki drukowi 3D pojawia się możliwość skompensowania tej fundamentalnej wady obróbki. Produkcja addytywna pozwala połączyć korzystne właściwości ceramiki ze swobodą geometryczną druku. Zamiast mozolnie usuwać materiał, nanosi się go tylko tam, gdzie jest funkcjonalnie potrzebny.
Klucz do sukcesu leży w rozdzieleniu kształtowania i utrwalania materiału. Za pomocą ceramiki wiązanej polimerowo można wytwarzać części, które najpierw korzystają ze wszystkich zalet druku 3D. Następujące potem procesy cieplne przekształcają taki „wyrób surowy” w pełnowartościową, gęstą część ceramiczną, która pod względem wytrzymałości i gęstości jako produkt niemal nie ustępuje częściom wytworzonym konwencjonalnie.
Jak przebiega proces w szczegółach?
Zasadniczo większość procesów istotnych przemysłowo jest wieloetapowa. Ceramika nie jest przy tym topiona bezpośrednio (co ze względu na skrajne temperatury topnienia byłoby energetycznie ledwie wykonalne), lecz formowana za pomocą środka pomocniczego.
Kształtowanie (druk): Cząstki ceramiczne albo proszek są utrzymywane w formie za pomocą organicznego spoiwa polimerowego. Spoiwo pełni poniekąd rolę szkieletu. Proporcja mieszanki wynosi typowo około 80 % ceramiki nieorganicznej i 20 % składników organicznych (tworzywa sztuczne, zmiękczacze, woski).
Usuwanie spoiwa: Za pomocą rozpuszczalników chemicznych albo metod termicznych usuwana jest większość spoiwa polimerowego. Powstają kanały porów, którymi w kolejnym kroku mogą uchodzić gazy resztkowe.
Spiekanie: To najbardziej krytyczny krok. W temperaturach daleko powyżej 1000 °C resztkowe tworzywo zostaje wypalone, a cząstki ceramiczne łączą się w gęstą strukturę (spiekanie). Część kurczy się przy tym w sposób kontrolowany, osiąga jednak swoją ostateczną twardość i gęstość.
Technologie w porównaniu: SLA/DLP/LCM a FFF/FGF
Kto zajmuje się rozwiązaniami druku 3D dla ceramiki, trafia na różne nazwy technologii, takie jak LCM (Lithography-based Ceramic Manufacturing), Digital Light Processing czy stereolitografia.
Szczególnie ugruntowane są metody, w których ceramika przetwarzana jest w postaci płynnej jako żywica (SLA albo DLP). Światłoczuła żywica wypełniona proszkiem ceramicznym jest utwardzana światłem UV. Ośrodki badawcze i producenci w tym segmencie posunęli tę technologię daleko naprzód.
Ta metoda ma jednak również wady: grubości ścianek są często ograniczone, a obchodzenie się z płynnymi żywicami o wysokiej lepkości jest w warunkach przemysłowych wymagające. Dodatkowo wybór materiałów ogranicza się do układów fotopolimeryzowalnych.
Droga S2S-Systemdrucker GmbH: filament i granulat
Dla nas w S2S-Systemdrucker GmbH i dla wielu zastosowań przemysłowych interesujące są natomiast technologie FFF (Fused Filament Fabrication) i FGF (Fused Granular Fabrication). Przetwarzamy tu ceramikę związaną w tworzywie termoplastycznym – albo jako szpulę filamentu, albo wprost jako tani granulat.
Materiał jest, podobnie jak w klasycznym druku 3D z tworzyw, nagrzewany w ekstruderze i układany warstwa po warstwie przez dyszę. Daje to rozstrzygające zalety dla produkcji:
Różnorodność materiałów: możemy sięgnąć po standardowe granulaty wtryskowe (feedstocki), które są już kwalifikowane w przemyśle.
Gęste części: dzięki wysokiemu stopniowi napełnienia filamentu albo granulatu osiągamy po spiekaniu gęstości powyżej 99 %.
Ekonomika: koszty urządzeń i ceny materiałów są w porównaniu z wysoko wyspecjalizowanymi instalacjami laserowymi często atrakcyjniejsze, zwłaszcza przy średnich seriach.
Materiały: coś więcej niż wyroby garncarskie
Gdy w kontekście inżynierskim mówimy o ceramice, mamy na myśli ceramikę wysokowydajną (technical ceramics). Wachlarz materiałów możliwych do przetworzenia w druku 3D robi wrażenie i pokrywa niemal wszystkie wymagania nowoczesnego przemysłu.
Ceramika tlenkowa
Na czele stoją tlenek glinu (Al2O3) i tlenek cyrkonu (ZrO2). Al2O3 wyróżnia się znakomitą izolacją elektryczną i wytrzymałością. To standard dla izolatorów, pierścieni ślizgowych czy podłoży w elektronice.
ZrO2 bywa natomiast nazywany „ceramiczną stalą”. Ma wysoką odporność na kruche pękanie i udarność, przez co jest znacznie mniej kruchy. Ponadto ma bardzo niską przewodność cieplną i wysoką odporność na zużycie ścierne, co czyni go szczególnie odpowiednim do zastosowań obciążanych dynamicznie i krytycznych dla bezpieczeństwa.
Ceramika nietlenkowa
Zalicza się do niej węglik krzemu (SiC) albo warianty takie jak SiSiC. Materiały te są skrajnie twarde, przewodzą ciepło i są odporne na szok termiczny. Znajdują zastosowanie w łożyskach ślizgowych, uszczelnieniach czy komorach spalania. Czym węglik krzemu różni się od azotku krzemu w druku z granulatu, opisaliśmy osobno.
Poza tym jesteśmy w stanie przetwarzać materiały takie jak porcelana do zastosowań wzorniczych, kombinacje z udziałem diamentu do narzędzi czy ferryty miękkie dla elektrotechniki. Ten wachlarz pozwala nam elastycznie odpowiadać na życzenia klientów.
Zastosowania i branże
Możliwości zastosowania drukowanej ceramiki są tak różnorodne jak branże, które o nią pytają. Wszędzie tam, gdzie metal dochodzi do swoich granic – czy to przez korozję, zużycie ścierne, czy przewodność elektryczną – do gry wchodzi ceramika.
Technika medyczna
W medycynie rozstrzygająca jest biozgodność. Ceramika nie wywołuje alergii i jest odporna na zużycie. Implanty dopasowane do pacjenta albo narzędzia chirurgiczne można drukować wprost z danych CAD pochodzących ze skanu. Małe serie albo prototypy do badań klinicznych da się w ten sposób zrealizować w ciągu kilku dni.
Budowa maszyn oraz lotnictwo i kosmonautyka
Elementy pomp, dysze czy zawory narażone na agresywne media korzystają z ogromnej odporności ceramiki technicznej. Dzięki drukowi 3D można optymalizować kanały przepływowe w komponentach (np. struktury bioniczne), aby podnieść efektywność instalacji.
Elektronika i elektrotechnika
Ze względu na wysoką wytrzymałość na przebicie ceramika jest idealnym izolatorem. Drukowane w 3D radiatory z tlenku glinu mogą odprowadzać ciepło, nie przewodząc prądu – to rozstrzygająca właściwość wobec radiatorów metalowych w elektronice mocy.
Zalety produkcji addytywnej z ceramiki w S2S Systems
Dlaczego warto zdecydować się na usługi druku 3D albo drukarki 3D firmy S2S? Zalety wobec produkcji konwencjonalnej są mierzalne:
Swoboda projektowania: podcięcia, przestrzenie wewnętrzne i złożone powierzchnie swobodne są wykonalne.
Mniej obróbki następczej: części są drukowane „near net shape”. Otwory rdzeniowe pod gwint, otwory pasowane czy drobne kanały są już zawarte w druku. Oszczędza to drogie procesy szlifowania.
Szybkość: od pomysłu do gotowej części mija często kilka dni zamiast miesięcy na budowę form.
Koszty przy małych seriach: przy prototypach i produkcji krótkoseryjnej koszty narzędzi odpadają całkowicie.
Oczywiście istnieją wyzwania. Skurcz podczas spiekania musi zostać precyzyjnie przewidziany już w konstrukcji (CAD). Tutaj wnosimy naszą wiedzę, aby zapewnić, że precyzja na końcu się zgadza.
S2S-Systemdrucker GmbH: Państwa partner i dostawca kompletnej linii
Rynek ceramiki technicznej jest złożony. Gdy jednak chodzi o indywidualne rozwiązania, zwinny rozwój i produkcję addytywną, potrzebni są wyspecjalizowani partnerzy.
S2S-Systemdrucker GmbH rozumie siebie nie tylko jako usługodawcę, lecz jako partnera technologicznego. Utrzymujemy bliską współpracę z producentami materiałów, aby zawsze móc oferować najnowsze filamenty i granulaty. Nasza sieć pokrywa ponadto konieczne procesy obróbki następczej – od usuwania spoiwa w specjalnych piecach po spiekanie wysokotemperaturowe.
Nasz długofalowy cel jest jasno określony: chcemy rozwinąć się w dostawcę kompletnej linii, który pokrywa cały łańcuch wartości, od doradztwa przez konstrukcję aż po dostawę gotowej, spieczonej części. Ten rozwój wspiera firmy w ulepszaniu ich produktów dzięki zastosowaniu ceramiki wysokowydajnej.
Wyzwania dla ekstrudera i sprzętu drukarki
Rozstrzygająca różnica leży w materiale. Filamenty i granulaty zawierają bardzo wysoki stopień napełnienia nieorganicznym proszkiem ceramicznym, często do 80 %. Czy to tlenek glinu, tlenek cyrkonu, węglik krzemu czy porcelana – materiały te są znane ze swojej skrajnej twardości. Dla urządzenia oznacza to: materiał działa w procesie podawania jak papier ścierny.
Zwykłe dysze mosiężne albo stalowe zawiodłyby w ciągu kilku godzin druku. Rozwój naszych maszyn skupia się dlatego na maksymalnej odporności na zużycie. W ekstruderze filamentowym, przekładni, a zwłaszcza w dyszy drukarki trzeba stosować elementy hartowane. Jeszcze bardziej krytyczne jest to przy druku z granulatu. Tutaj cały ślimak ekstrudera, korpus ekstruzyjny (cylinder) oraz dysza drukarki muszą być specjalnie utwardzone. Tylko tak da się opanować ścieranie, bez utraty precyzji drukarki i bez zanieczyszczania części ceramicznych produktami ścierania metalu.
Zarządzanie ciepłem i prowadzenie procesu
Drukarka 3D do ceramiki musi być sterowana termodynamicznie inaczej niż drukarka wyłącznie do tworzyw. Przez woski i zmiękczacze zawarte w spoiwie materiał zachowuje się raczej jak pasta i ma wyraźnie niższy punkt mięknienia. Przetwarzanie odbywa się często już przy około 150 stopniach Celsjusza, podczas gdy tworzywa konstrukcyjne potrzebują często znacznie powyżej 200 stopni.
Wyzwanie dla sterowania drukarką leży w zdolności akumulowania ciepła. Ceramika magazynuje ciepło znacznie dłużej niż tworzywo. Szczególną uwagę zwracamy tutaj na ekstruder urządzenia. Oznacza to:
Prędkość druku musi być dokładnie dostrojona do wydajności chłodzenia.
Grubość warstwy nie może być ani za duża, ani za mała.
Konieczne jest intensywne chłodzenie, aby część zachowała stabilność kształtu.
Jednocześnie warstwa nie może wystygnąć zbyt mocno, aby kolejna warstwa pewnie się z nią związała.
To techniczna ekwilibrystyka, którą rozwiązujemy dla naszych klientów przez specyficzne profile druku. Urządzenie musi perfekcyjnie panować nad tym kompromisem między prędkością wytłaczania a temperaturą.
Czynnik gęstości wypełnienia i pęcherzy powietrza
Specyficzną cechą druku 3D z ceramiki jest wypełnienie. W druku z tworzyw oszczędzamy często masę i materiał dzięki strukturom kratownicowym. Przy ceramice jest inaczej. Aby uzyskać gęstą strukturę po spiekaniu, niemal zawsze konieczne jest wypełnienie 100-procentowe. Sterowanie drukarką musi gwarantować, że nie powstaną zamknięcia powietrza. Pęcherze powietrza rozszerzyłyby się w piecu do spiekania albo doprowadziły do pęknięć i zniszczyły wytrzymałość mechaniczną części.
Efektywność materiałowa i recykling: granulat a filament
Dużą zaletą naszych systemów granulatowych (FGF) jest zrównoważoność. Techniczne materiały ceramiczne są kosztowne. Przy drukarce granulatowej pojawia się rozstrzygająca korzyść ekonomiczna: jeśli druk się nie uda, „wyrób surowy” (część niespieczoną) można po prostu rozdrobnić i ponownie wprowadzić do procesu. Przy druku z filamentu jest to możliwe tylko w bardzo ograniczonym zakresie, bo materiał trzeba by najpierw pracochłonnie wytłoczyć z powrotem na filament.
Ponadto filamenty ceramiczne mają często kłopoty z trwałością. Polimerowe spoiwo ciągnie wilgoć. Suszenie jest ze względu na niską temperaturę topnienia często niemożliwe bez sklejenia filamentu na szpuli. Magazynowanie materiałów i konserwacja drukarki wymagają więc doświadczenia. Nasi specjaliści chętnie Państwu w tym doradzą.
Pliki do pobrania i kontakt
Zapraszamy do naszego działu plików do pobrania po techniczne karty katalogowe dla Al2O3, ZrO2 i dalszych materiałów albo prosimy o bezpośredni kontakt w sprawie osobistego doradztwa.