
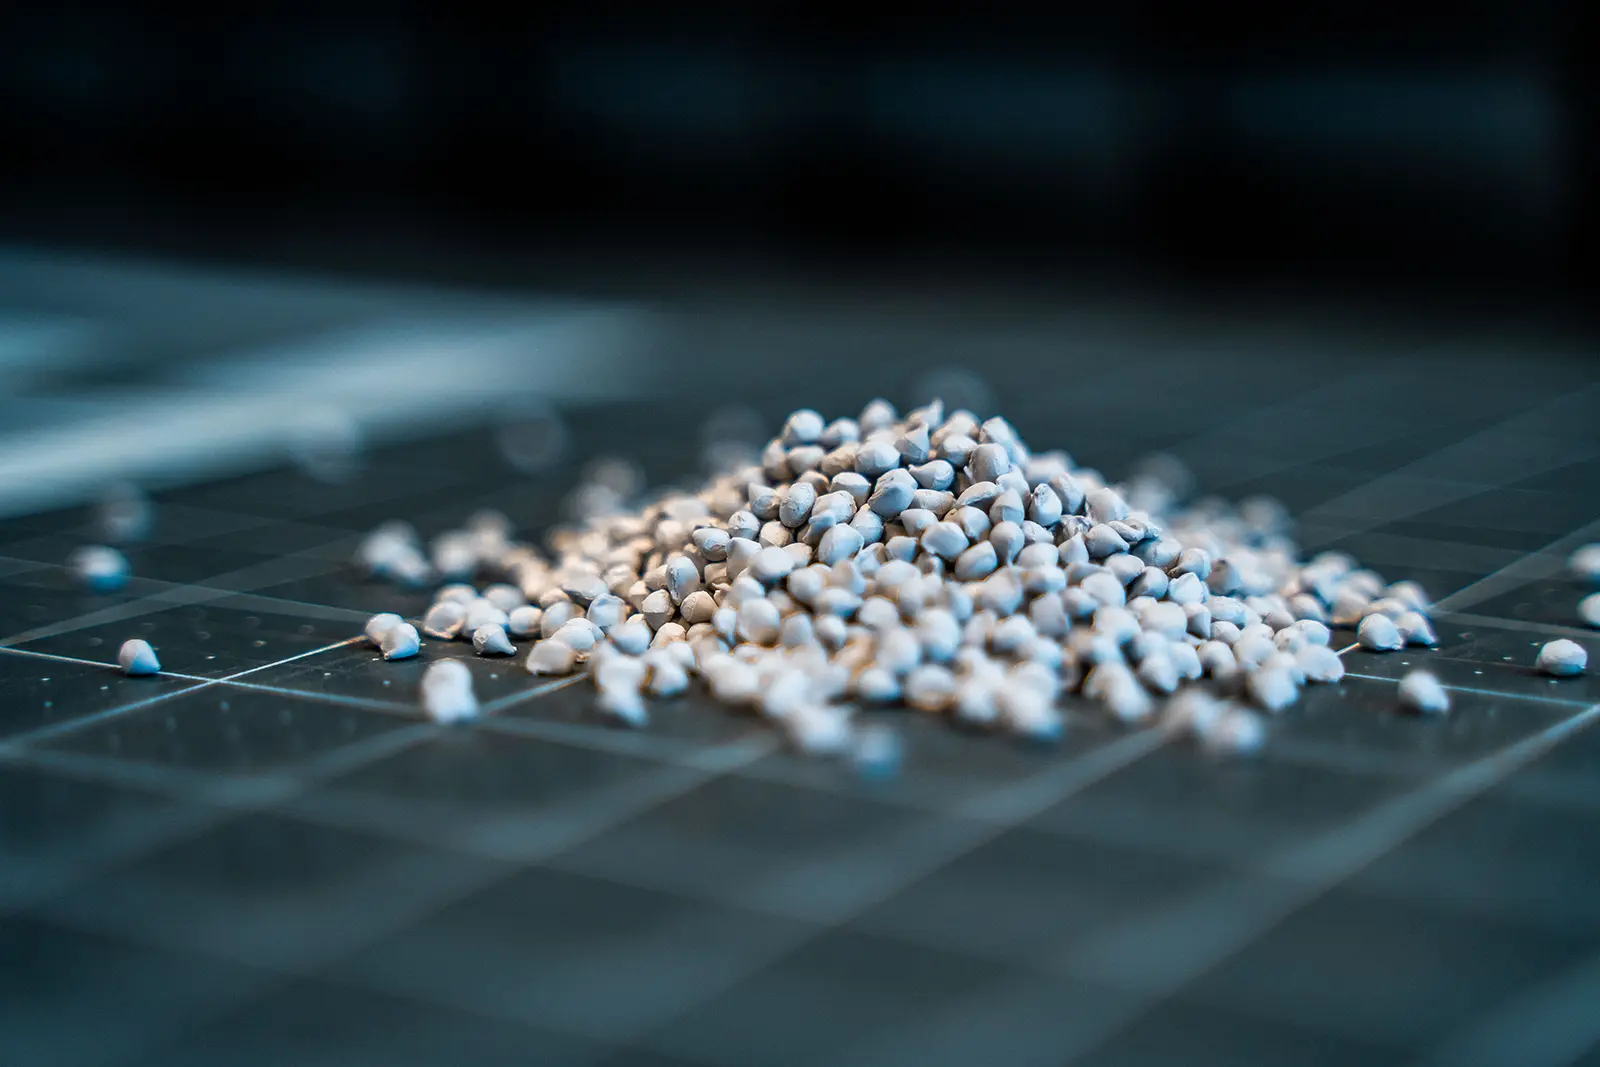
A cerâmica é um dos materiais mais antigos da humanidade – e ao mesmo tempo um dos mais modernos. No mundo da indústria e da investigação, «cerâmica técnica» significa resistência extrema, resistência ao calor e inércia química. Mas, por mais notáveis que sejam as propriedades, tão exigente era até agora o fabrico de geometrias complexas. É aqui que a impressão 3D de cerâmica cria novos paradigmas.
Para engenheiros, diretores técnicos e cientistas, o fabrico aditivo de peças cerâmicas abre dimensões que, com os métodos convencionais, dificilmente seriam alcançáveis ou apenas com um custo enorme. Na S2S-Systemdrucker GmbH dedicamo-nos exatamente a essa interface: juntamos a precisão da impressão 3D à qualidade sem compromissos da cerâmica de alto desempenho.
O paradoxo da cerâmica: resistente a tudo, difícil de maquinar
A cerâmica é um material de extremos. Quem pensa em aplicações técnicas no espaço, na tecnologia médica ou na construção de máquinas dificilmente passa ao lado dos materiais cerâmicos. Oferecem uma resistência à temperatura muito acima da dos metais ou dos polímeros. A sua resistência química torna-os imunes a ácidos e bases.
Mas foram precisamente essas vantagens que durante muito tempo constituíram também a maior maldição no fabrico. A dureza e a fragilidade enormes tornam a maquinação extremamente difícil. Os processos convencionais assentam sobretudo na prensagem de pó numa geometria, seguida de cozedura. O bruto assim obtido tem depois muitas vezes de ser retrabalhado de forma subtrativa e dispendiosa – por exemplo através de retificação com ferramentas diamantadas.
Daqui resultam não só elevados custos de ferramenta. As forças e as vibrações introduzidas durante a maquinação conduzem muitas vezes a microfissuras ou mesmo à rotura da peça. Quanto mais complexas as geometrias, menos económico se torna o fabrico clássico. Contra-saídas ou canais interiores? Com fresagem ou torneamento, muitas vezes impossível.
A viragem: impressão 3D com cerâmica
Com a impressão 3D surge a possibilidade de compensar essa desvantagem fundamental da maquinação. O fabrico aditivo permite combinar as propriedades positivas da cerâmica com a liberdade geométrica da impressão. Em vez de se remover material com esforço, ele é depositado apenas onde é funcionalmente necessário.
A chave do sucesso está na separação entre a conformação e a consolidação do material. Com cerâmicas ligadas por polímero é possível fabricar peças que aproveitam primeiro todas as vantagens da impressão 3D. Processos térmicos a jusante transformam depois esse «corpo verde» numa peça cerâmica densa e completa, que em termos de resistência e densidade pouco fica a dever, como produto, às peças fabricadas convencionalmente.
Como funciona o processo em detalhe?
Em princípio, a maioria dos processos industrialmente relevantes tem várias etapas. A cerâmica não é aqui fundida diretamente (o que, devido aos pontos de fusão extremos, dificilmente seria viável do ponto de vista energético), mas conformada com a ajuda de um auxiliar.
Conformação (impressão): as partículas ou o pó cerâmico são mantidos em forma com a ajuda de um ligante plástico orgânico. Esse ligante funciona, de certo modo, como um esqueleto. A proporção da mistura situa-se tipicamente em cerca de 80 % de cerâmica inorgânica e 20 % de componentes orgânicos (plásticos, plastificantes, ceras).
Remoção do ligante: através de solventes químicos ou de processos térmicos, a maior parte do ligante plástico é removida. Formam-se canais de poros pelos quais, na etapa seguinte, os gases residuais podem escapar.
Sinterização: esta é a etapa mais crítica. A temperaturas muito acima dos 1000 °C, o plástico restante é queimado e as partículas cerâmicas ligam-se numa estrutura densa (sinterização). A peça contrai nesse processo de forma controlada, mas atinge a sua dureza e densidade finais.
Tecnologias em comparação: SLA/DLP/LCM vs. FFF/FGF
Quem se ocupa de soluções de impressão 3D para cerâmica depara-se com vários nomes de processos, como LCM (Lithography-based Ceramic Manufacturing), Digital Light Processing ou estereolitografia.
Particularmente estabelecidos estão os processos em que a cerâmica é processada em forma líquida, como resina (SLA ou DLP). Aqui, uma resina fotossensível, carregada com pó cerâmico, é curada por luz UV. Instituições de investigação e fabricantes deste segmento levaram a tecnologia bastante longe.
Mas este método tem também desvantagens: as espessuras de parede são muitas vezes limitadas e o manuseamento das resinas líquidas e altamente viscosas é exigente em ambiente industrial. Além disso, a escolha de materiais está limitada aos sistemas fotopolimerizáveis.
O caminho da S2S-Systemdrucker GmbH: filamento e granulado
Para nós, na S2S-Systemdrucker GmbH, e para muitas aplicações industriais, interessam, em contrapartida, os processos FFF (Fused Filament Fabrication) e FGF (Fused Granular Fabrication). Aqui processamos cerâmica ligada num termoplástico – seja como bobina de filamento, seja diretamente como granulado económico.
O material é aquecido num extrusor, de forma semelhante à impressão 3D clássica de plásticos, e depositado camada a camada através de um bico. Isto oferece vantagens decisivas para a produção:
Diversidade de materiais: podemos recorrer a granulados padrão de injeção (feedstocks) já qualificados na indústria.
Peças densas: graças ao elevado grau de enchimento do filamento ou do granulado, atingimos após a sinterização densidades superiores a 99 %.
Rentabilidade: os custos dos equipamentos e os preços dos materiais são muitas vezes mais atrativos do que nos sistemas laser altamente especializados, sobretudo em quantidades médias.
Materiais: muito mais do que louça
Quando falamos de cerâmica no contexto da engenharia, referimo-nos a cerâmica de alto desempenho (technical ceramics). A variedade de materiais processáveis na impressão 3D é impressionante e cobre quase todas as exigências da indústria moderna.
Cerâmicas óxidas
À cabeça estão a alumina (Al2O3) e a zircónia (ZrO2). A Al2O3 distingue-se pelo seu excelente isolamento elétrico e pela sua resistência. É o padrão para isoladores, anéis de deslizamento ou substratos na eletrónica.
A ZrO2, por seu lado, é muitas vezes designada por «aço cerâmico». Possui uma elevada tenacidade à fratura e resistência ao impacto, sendo por isso bastante menos frágil. Além disso, tem uma condutividade térmica muito baixa e uma elevada resistência ao desgaste, o que a torna particularmente adequada a aplicações com carga dinâmica e críticas para a segurança.
Cerâmicas não óxidas
Entre elas conta-se o carboneto de silício (SiC) ou variantes como o SiSiC. Estes materiais são extremamente duros, condutores de calor e resistentes ao choque térmico. São usados em chumaceiras de deslizamento, vedantes ou câmaras de combustão. O que distingue o carboneto de silício do nitreto de silício na impressão a partir de granulado descrevemo-lo em separado.
Para além disso, estamos em condições de processar materiais como a porcelana para aplicações de design, combinações com teores de diamante para ferramentas ou ferrites moles para a eletrotecnia. Esta variedade permite-nos responder de forma flexível aos pedidos dos clientes.
Aplicações e setores
As possibilidades de aplicação da cerâmica impressa são tão variadas como os setores que a procuram. Em todo o lado onde o metal atinge os seus limites – seja por corrosão, por desgaste ou por condutividade elétrica – entra a cerâmica em jogo.
Tecnologia médica
Na medicina, a biocompatibilidade é decisiva. A cerâmica não provoca alergias e é resistente ao desgaste. Implantes específicos do doente ou instrumentos cirúrgicos podem ser impressos diretamente a partir do scan, através de dados CAD. Pequenas séries ou protótipos para estudos clínicos concretizam-se assim em poucos dias.
Construção de máquinas e aeronáutica e espaço
Peças de bombas, bicos ou válvulas expostos a meios agressivos beneficiam da enorme resistência da cerâmica técnica. Com a impressão 3D é possível otimizar os canais de escoamento nos componentes (por exemplo, estruturas biónicas), para aumentar a eficiência dos equipamentos.
Eletrónica e eletrotecnia
Devido à elevada rigidez dielétrica, a cerâmica é o isolador ideal. Dissipadores de calor impressos em 3D em alumina podem dissipar calor sem serem eletricamente condutores – uma propriedade decisiva face aos dissipadores metálicos na eletrónica de potência.
Vantagens do fabrico aditivo de cerâmica na S2S Systems
Porque é que havia de optar por serviços de impressão 3D ou por impressoras 3D da S2S? As vantagens face ao fabrico convencional são mensuráveis:
Liberdade de design: contra-saídas, cavidades e superfícies de forma livre complexas são realizáveis.
Menos retrabalho: as peças são impressas «near net shape». Furos de base para roscas, furos de ajustamento ou canais finos já vêm incluídos na impressão. Isso poupa processos de retificação caros.
Rapidez: da ideia à peça acabada passam muitas vezes apenas dias, em vez de meses para a construção do molde.
Custos em pequenas quantidades: para protótipos e produção de pequenas séries, os custos de ferramenta desaparecem por completo.
Há, claro, desafios. A contração na sinterização tem de ser calculada com precisão à cabeça, na construção (CAD). É aqui que trazemos a nossa experiência, para assegurar que no fim a precisão está certa.
S2S-Systemdrucker GmbH: o seu parceiro e full-liner
O mercado da cerâmica técnica é complexo. Mas, quando se trata de soluções individuais, de desenvolvimento ágil e de fabrico aditivo, são necessários parceiros especializados.
A S2S-Systemdrucker GmbH entende-se não apenas como prestadora de serviços, mas como parceira tecnológica. Temos cooperações estreitas com fabricantes de materiais, para podermos oferecer sempre os filamentos e granulados mais recentes. A nossa rede cobre ainda os processos de pós-processamento necessários – da remoção do ligante em fornos especiais até à sinterização a alta temperatura.
O nosso objetivo a longo prazo está claramente definido: queremos tornar-nos um full-liner que cobre toda a cadeia de valor, do aconselhamento e da construção até à entrega da peça final sinterizada. Esta evolução ajuda as empresas a melhorar os seus produtos através do uso de cerâmica de alto desempenho.
Exigências ao extrusor e ao hardware da impressora
A diferença decisiva está no material. Os filamentos e granulados contêm um grau de enchimento muito elevado de pó cerâmico inorgânico, muitas vezes até 80 %. Quer se trate de alumina, zircónia, carboneto de silício ou porcelana – estas substâncias são conhecidas pela sua dureza extrema. Para o equipamento isso significa: no processo de transporte, o material atua como lixa.
Bicos comuns em latão ou em aço falhariam ao fim de poucas horas de impressão. O desenvolvimento das nossas máquinas foca-se, por isso, na máxima resistência ao desgaste. No extrusor de filamento, na transmissão e sobretudo no bico da impressora têm de ser usados componentes endurecidos. Na impressão a partir de granulado isto é ainda mais crítico. Aqui, todo o fuso de extrusão, o corpo de extrusão (barrel) e o bico da impressora têm de ser especialmente endurecidos. Só assim é possível dominar a abrasão sem que a precisão da impressora sofra ou que a abrasão metálica contamine as peças cerâmicas.
Gestão térmica e condução do processo
Uma impressora 3D de cerâmica tem de ser comandada de forma termodinamicamente diferente de uma impressora apenas para plásticos. Devido às ceras e aos plastificantes contidos no ligante, o material comporta-se de forma mais pastosa e tem um ponto de amolecimento bastante mais baixo. O processamento faz-se muitas vezes já a cerca de 150 graus Celsius, enquanto os plásticos técnicos precisam frequentemente de bem mais de 200 graus.
O desafio para o comando da impressora está na capacidade de armazenar calor. A cerâmica retém calor bastante mais tempo do que o plástico. Aqui a atenção recai especialmente sobre o extrusor do equipamento. Isso significa:
A velocidade de impressão tem de estar exatamente ajustada à capacidade de arrefecimento.
A espessura de camada não pode ser demasiado grande nem demasiado pequena.
É necessário um arrefecimento intenso, para que a peça mantenha a forma.
Ao mesmo tempo, a camada não pode arrefecer demasiado, para que a camada seguinte adira com segurança.
É um equilíbrio técnico que resolvemos para os nossos clientes através de perfis de impressão específicos. O equipamento tem de dominar na perfeição este compromisso entre velocidade de extrusão e temperatura.
O fator densidade de enchimento e inclusões de ar
Uma característica específica da impressão 3D de cerâmica é o enchimento interior. Na impressão de plástico poupamos muitas vezes peso e material através de estruturas reticulares. Na cerâmica é diferente. Para obter uma estrutura sinterizada densa, é quase sempre necessário um enchimento a 100 %. O comando da impressora tem de garantir que não se formam inclusões de ar. As bolhas de ar expandiriam no forno de sinterização ou levariam a fissuras e destruiriam a resistência mecânica da peça.
Eficiência de material e reciclagem: granulado vs. filamento
Uma grande vantagem dos nossos sistemas de granulado (FGF) é a sustentabilidade. Os materiais cerâmicos técnicos têm custos elevados. Na impressora de granulado resulta daí uma vantagem económica decisiva: se uma impressão falhar, o «corpo verde» (a peça não sinterizada) pode simplesmente ser triturado e reintroduzido no processo. Na impressão com filamento isso só é possível de forma muito limitada, já que o material teria primeiro de ser novamente extrudido em filamento, com todo o esforço que isso implica.
Além disso, os filamentos cerâmicos têm muitas vezes problemas de durabilidade. O ligante polimérico absorve humidade. Secá-lo não é muitas vezes possível, devido à baixa temperatura de fusão, sem que o filamento cole na bobina. O armazenamento dos materiais e a manutenção da impressora exigem, por isso, experiência. Os nossos especialistas aconselham-no com todo o gosto sobre este ponto.
Downloads & contacto
Visite a nossa área de downloads para fichas técnicas de Al2O3, ZrO2 e de outros materiais ou contacte-nos diretamente para um aconselhamento personalizado.