
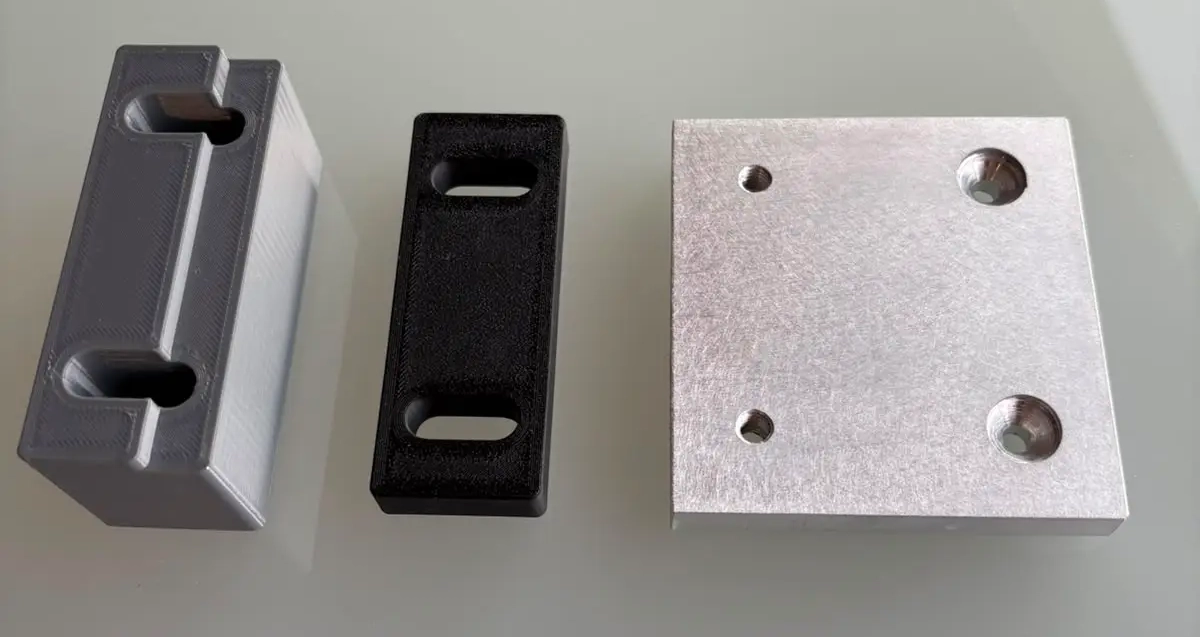
La delusione più frequente nella stampa 3D non nasce alla macchina, ma da un'aspettativa. Un processo capace di ± 0,1 millimetri non restituisce ± 0,1 millimetri su ogni quota di ogni componente. Questo articolo spiega da che cosa dipende – e che cosa può fare Lei perché il suo accoppiamento sia a misura.
Che cosa raggiungiamo nella lavorazione conto terzi
Nella lavorazione conto terzi in stampa 3D valgono come valori indicativi: ± 0,1 millimetri con FFF e FGF, ± 0,02 millimetri con SLA tramite il nostro partner. Per i componenti ceramici il dato si riferisce al verde – dopo la sinterizzazione si aggiunge il ritiro.
Questi valori valgono per componenti progettati bene. Non è una scusa, ma un dato fisico: un pezzo stampato in 3D si raffredda durante la costruzione, e dove il materiale si raffredda, si contrae.
Da che cosa dipendono realmente gli scostamenti dimensionali
- Dimensione del componente. Su una lunghezza di 20 millimetri uno scostamento resta piccolo. Su 300 millimetri lo stesso scostamento relativo si somma fino a diventare una deformazione visibile.
- Salti di spessore di parete. Zone spesse e sottili si raffreddano a velocità diverse e tirano il componente. Spessori di parete uniformi sono la singola misura più efficace.
- Orientamento sul piano di stampa. In direzione Z un pezzo si comporta diversamente che in XY. Un foro stampato in verticale è più tondo di uno stampato in orizzontale.
- Materiale. Le materie plastiche semicristalline ritirano più di quelle amorfe; i compound rinforzati con fibre si comportano ancora diversamente.
Finitura superficiale: la stratificazione resta visibile
I processi a estrusione costruiscono per strati, e questi strati si vedono. Sulle superfici verticali appaiono come righe sottili, su superfici poco inclinate come gradini. Più l'inclinazione è bassa, più il gradino si nota.
Chi ha bisogno di una superficie liscia ha tre strade: mettere la superficie sul piano di stampa, far eseguire una finitura, oppure cambiare processo. L'SLA offre fin dall'inizio una superficie nettamente più liscia.
La finitura batte l'ottimizzazione di processo
Dove una quota deve davvero tenere, la finitura è spesso più rapida e più sicura di qualsiasi messa a punto dei parametri. Offriamo sabbiatura, verniciatura, inserimento di inserti filettati, filettatura e alesatura degli accoppiamenti.
Un accoppiamento stampato e poi alesato è più affidabile di uno che deve risultare a misura al primo colpo. Metta in conto questo passaggio fin dall'inizio, invece di aggiungerlo dopo – nell'offerta costa poco, a posteriori costa un nuovo ciclo.
Che cosa può fare Lei in fase di progettazione
- Stringere le tolleranze solo dove servono funzionalmente. Ogni quota stretta costa denaro.
- Mantenere uniformi gli spessori di parete.
- Per gli accoppiamenti prevedere un sovrametallo e far eseguire la finitura.
- Inviarci il file in anticipo. Le diciamo quali quote diventano critiche prima che si stampi.
Quale processo offre quale precisione è spiegato nel confronto tra le tecnologie. Un esempio pratico con componenti reali lo trova nell'articolo sui componenti semplici dalla lavorazione conto terzi.