
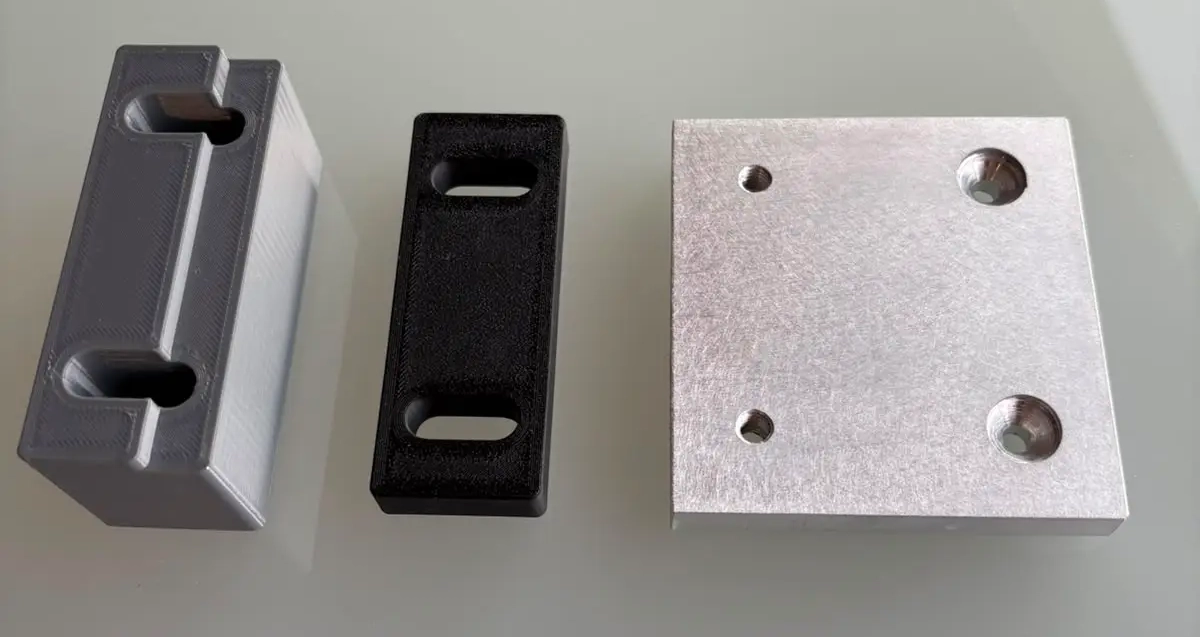
Nejčastější zklamání ve 3D tisku nevzniká na tiskárně, ale na očekávání. Metoda, která zvládne ± 0,1 milimetru, nedodá ± 0,1 milimetru na každém rozměru každého dílu. Tento příspěvek vysvětluje, čím to je – a co můžete udělat pro to, aby vaše uložení sedělo.
Čeho dosahujeme v zakázkové výrobě
V zakázkové výrobě 3D tiskem platí jako orientační hodnoty: ± 0,1 milimetru u FFF a FGF, ± 0,02 milimetru u SLA přes našeho partnera. U keramických dílů se údaj vztahuje k zelenému dílu – po slinování přistupuje smrštění.
Tyto hodnoty platí pro dobře zkonstruované díly. To není výmluva, ale fyzikální skutečnost: 3D tištěný díl během stavby chladne, a kde materiál chladne, tam se smršťuje.
Čím jsou rozměrové odchylky ve skutečnosti způsobeny
- Velikost dílu. Na délce 20 milimetrů zůstane odchylka malá. Na 300 milimetrech se tatáž relativní odchylka nasčítá do viditelné deformace.
- Skoky v tloušťce stěny. Silné a tenké oblasti chladnou různě rychle a táhnou za díl. Rovnoměrné tloušťky stěn jsou nejúčinnější jednotlivé opatření.
- Orientace na stavební desce. Ve směru Z se díl chová jinak než v rovině XY. Díra tištěná nastojato je kulatější než ležatá.
- Materiál. Částečně krystalické plasty se smršťují více než amorfní; vláknem vyztužené compoundy se chovají zase jinak.
Jakost povrchu: struktura vrstev zůstane vidět
Extruzní metody staví po vrstvách a tyto vrstvy jsou vidět. Na svislých plochách se projeví jako jemné rýhy, na mírně skloněných plochách jako schodovitost. Čím mírnější sklon, tím nápadnější.
Kdo potřebuje hladkou plochu, má tři cesty: položit plochu do roviny stavební desky, nechat ji dokončit obráběním, nebo změnit metodu. SLA dodá už ze své podstaty výrazně hladší povrch.
Dokončovací operace vítězí nad optimalizací procesu
Tam, kde rozměr musí opravdu sedět, je dodatečné obrobení často rychlejší a jistější než jakékoli seřizování parametrů. Nabízíme tryskání, lakování, osazení závitových vložek, řezání závitů a vystružování uložení.
Vytištěné a následně vystružené uložení je spolehlivější než takové, které má být rozměrově přesné hned napoprvé. Počítejte s tímto krokem předem, místo abyste ho doplňovali až později – v nabídce stojí málo, dodatečně stojí nový průchod výrobou.
Co můžete udělat při konstruování
- Těsné tolerance předepisujte jen tam, kde jsou funkčně potřeba. Každý těsný rozměr stojí peníze.
- Udržujte rovnoměrné tloušťky stěn.
- U uložení počítejte s přídavkem na obrábění a nechte je dokončit.
- Pošlete nám soubor předem. Řekneme vám, které rozměry budou kritické, ještě než se začne tisknout.
Které metody dávají jakou přesnost, najdete ve srovnání technologií. Příklad z praxe se skutečnými díly najdete v příspěvku o jednoduchých dílech ze zakázkové výroby.