
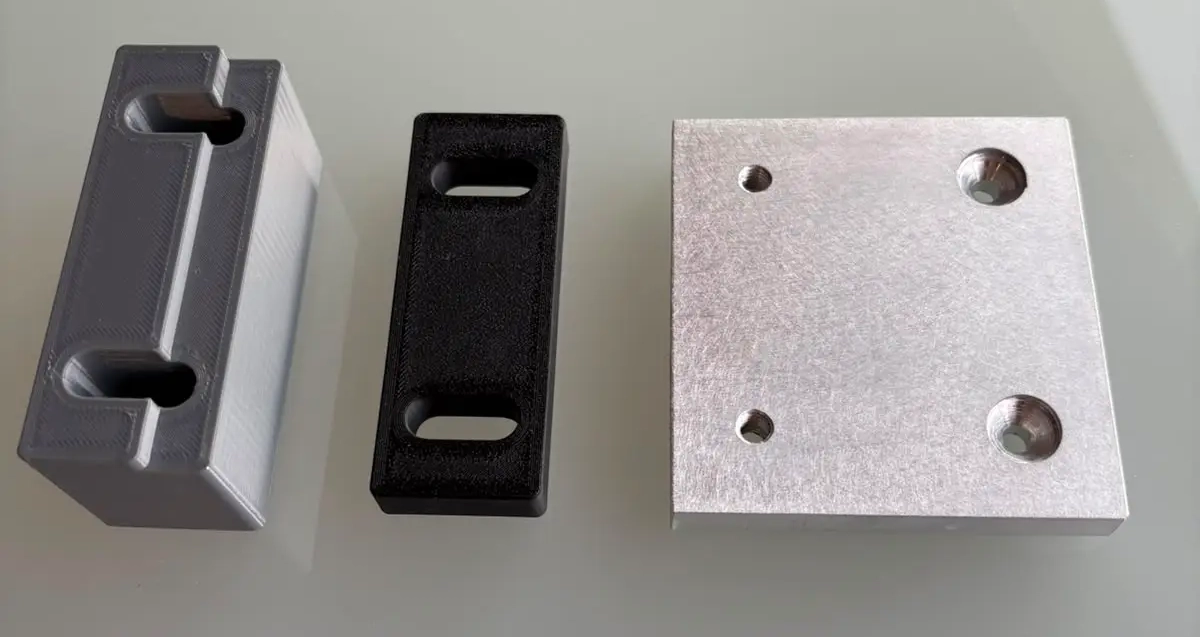
Najczęstsze rozczarowanie w druku 3D bierze się nie z drukarki, lecz z oczekiwania. Technologia, która potrafi ± 0,1 milimetra, nie dostarcza ± 0,1 milimetra na każdym wymiarze każdej części. Ten wpis wyjaśnia, skąd to się bierze – i co mogą Państwo zrobić, żeby pasowanie usiadło.
Co osiągamy w produkcji kontraktowej
W produkcji kontraktowej w druku 3D obowiązują wartości orientacyjne: ± 0,1 milimetra przy FFF i FGF, ± 0,02 milimetra przy SLA realizowanym przez naszego partnera. W częściach ceramicznych podana wartość odnosi się do wyrobu surowego – po spiekaniu dochodzi jeszcze skurcz.
Wartości te obowiązują dla dobrze zaprojektowanych części. To nie wykręt, lecz fakt fizyczny: część drukowana 3D stygnie w trakcie budowy, a tam, gdzie materiał stygnie, kurczy się.
Od czego faktycznie zależą odchyłki wymiarowe
- Wielkość części. Na długości 20 milimetrów odchyłka pozostaje mała. Na 300 milimetrach ta sama odchyłka względna sumuje się do widocznego wypaczenia.
- Skoki grubości ścianki. Obszary grube i cienkie stygną z różną szybkością i ciągną część. Równomierne grubości ścianek to najskuteczniejsze pojedyncze działanie.
- Orientacja na stole roboczym. W kierunku Z część zachowuje się inaczej niż w XY. Otwór drukowany w pozycji stojącej jest bardziej okrągły niż leżący.
- Materiał. Tworzywa częściowo krystaliczne kurczą się mocniej niż amorficzne; kompaundy wzmacniane włóknem zachowują się jeszcze inaczej.
Jakość powierzchni: obraz warstw pozostaje widoczny
Technologie ekstruzyjne budują warstwami i te warstwy widać. Na powierzchniach pionowych pojawiają się jako delikatne prążki, na powierzchniach lekko nachylonych jako schodki. Im płytsze nachylenie, tym bardziej rzucają się w oczy.
Kto potrzebuje gładkiej powierzchni, ma trzy drogi: ułożyć tę powierzchnię w płaszczyźnie stołu roboczego, zlecić obróbkę końcową albo zmienić technologię. SLA z natury rzeczy daje wyraźnie gładszą powierzchnię.
Obróbka końcowa bije optymalizację procesu
Tam, gdzie wymiar musi naprawdę usiąść, obróbka końcowa jest często szybsza i pewniejsza niż jakiekolwiek korygowanie parametrów. Oferujemy piaskowanie, lakierowanie, osadzanie wkładek gwintowanych, gwintowanie i rozwiercanie pasowań.
Pasowanie wydrukowane i następnie rozwiercone jest pewniejsze niż takie, które ma być wymiarowe od razu. Proszę zaplanować ten krok od początku, zamiast dokładać go później – w ofercie kosztuje niewiele, doraźnie kosztuje kolejny przebieg.
Co mogą Państwo zrobić na etapie konstrukcji
- Wąskie tolerancje tylko tam, gdzie są funkcjonalnie potrzebne. Każdy wąski wymiar kosztuje pieniądze.
- Utrzymywać równomierne grubości ścianek.
- Dla pasowań przewidzieć naddatek obróbkowy i zlecić obróbkę końcową.
- Przesłać nam plik z wyprzedzeniem. Powiemy Państwu, które wymiary będą krytyczne, zanim zacznie się druk.
Które technologie dają jaką dokładność, opisujemy w porównaniu technologii. Przykład z praktyki na realnych częściach znajdą Państwo we wpisie o prostych częściach z produkcji kontraktowej.