
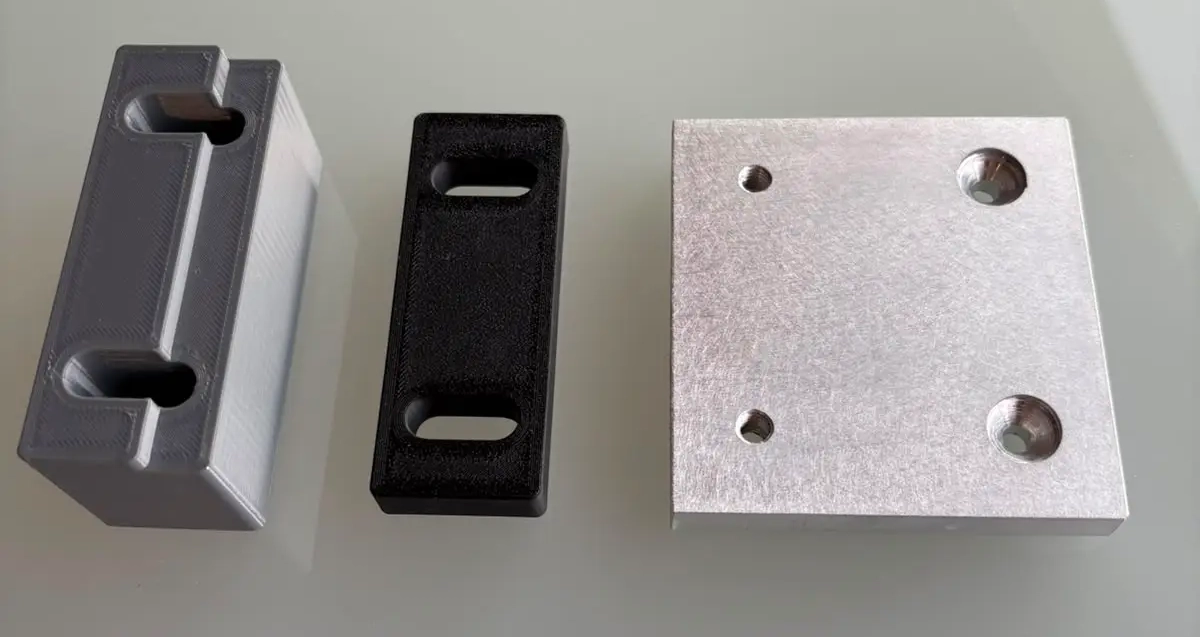
A desilusão mais frequente na impressão 3D não nasce na impressora, mas numa expectativa. Um processo que consegue ± 0,1 milímetros não entrega ± 0,1 milímetros em cada cota de cada peça. Este artigo explica a que se deve isso – e o que pode fazer para que o seu ajuste encaixe.
O que alcançamos no fabrico por encomenda
No fabrico por encomenda em impressão 3D valem como valores de referência: ± 0,1 milímetros em FFF e FGF, ± 0,02 milímetros em SLA através do nosso parceiro. Nas peças cerâmicas, a indicação refere-se ao corpo verde – depois da sinterização acresce a contração.
Estes valores aplicam-se a peças bem projetadas. Isto não é uma desculpa, mas um facto físico: uma peça impressa em 3D arrefece durante a construção e, onde o material arrefece, contrai.
A que se devem realmente os desvios dimensionais
- Tamanho da peça. Ao longo de um comprimento de 20 milímetros, um desvio mantém-se pequeno. Ao longo de 300 milímetros, esse mesmo desvio relativo soma-se até dar um empeno visível.
- Saltos de espessura de parede. As zonas espessas e as zonas finas arrefecem a ritmos diferentes e puxam a peça. Espessuras de parede uniformes são a medida isolada mais eficaz.
- Orientação na placa de construção. Na direção Z uma peça comporta-se de outra forma do que em XY. Um furo impresso na vertical fica mais redondo do que um furo deitado.
- Material. Os plásticos semicristalinos contraem mais do que os amorfos; os compounds reforçados com fibra comportam-se de outra maneira ainda.
Acabamento superficial: as camadas continuam à vista
Os processos de extrusão constroem por camadas, e essas camadas veem-se. Nas superfícies verticais aparecem como estrias finas, nas superfícies de inclinação suave como degraus de escada. Quanto mais suave a inclinação, mais notório o efeito.
Quem precisa de uma superfície lisa tem três caminhos: pousar essa superfície no plano da placa de construção, mandar fazer pós-processamento, ou mudar de processo. O SLA dá de raiz uma superfície bastante mais lisa.
O pós-processamento vale mais do que otimizar o processo
Onde uma cota tem mesmo de ficar certa, o pós-processamento é muitas vezes mais rápido e mais seguro do que qualquer afinação de parâmetros. Oferecemos granalhagem, pintura, colocação de insertos roscados, abertura de roscas e mandrilagem de ajustes.
Um ajuste impresso e depois mandrilado é mais fiável do que um que deva sair à medida logo à primeira. Preveja este passo desde o início, em vez de o acrescentar mais tarde – na proposta custa pouco, à posteriori custa uma nova passagem pela máquina.
O que pode fazer ao projetar
- Apertar as tolerâncias apenas onde são funcionalmente necessárias. Cada cota apertada custa dinheiro.
- Manter as espessuras de parede uniformes.
- Prever sobremetal nos ajustes e mandar fazer o pós-processamento.
- Enviar-nos o ficheiro com antecedência. Dizemos-lhe que cotas se tornam críticas antes de se imprimir.
Que processos dão que precisão, está na comparação de processos. Um exemplo prático com peças reais encontra-o no artigo sobre peças simples no fabrico por encomenda.