
Le paysage de la production industrielle est en mutation constante. Les plastiques ont gagné massivement en importance ces dernières années et deviennent de plus en plus, en particulier dans l'industrie de transformation, la base de solutions produit innovantes. Alors que des procédés traditionnels comme l'injection ont longtemps dominé le marché, l'impression 3D (additive manufacturing) s'est imposée comme une technologie de rupture qui n'accélère pas seulement le développement de prototypes, mais conquiert de plus en plus les applications de série.
Cet article technique, rédigé par Jonas Siegrist, gérant de S2S-Systemdrucker GmbH, offre aux ingénieurs, directeurs techniques et scientifiques un panorama général des plastiques pour l'impression 3D, de la distinction des matériaux et des avantages spécifiques du traitement du granulé par rapport au filament classique.
Bases de la technologie des polymères en impression 3D
Pour juger de l'aptitude d'un matériau à des applications précises, une compréhension des bases chimiques et physiques est indispensable. Les plastiques se répartissent en trois grandes catégories :
Thermoplastiques
Thermodurcissables
Élastomères
En fabrication additive, en particulier dans le procédé FDM/FFF et dans l'impression à granulés (FGF) employée par S2S, ce sont principalement des thermoplastiques qui sont transformés. Ils se déforment sous l'effet de la chaleur et conservent leur forme après refroidissement – un processus que l'on peut répéter.
Plastiques amorphes ou semi-cristallins : l'ordre moléculaire
Un regard plus approfondi sur la microstructure est décisif pour comprendre le comportement thermique et les propriétés mécaniques. Les plastiques sont constitués de longues chaînes polymères. La manière dont ces chaînes s'organisent définit la répartition en deux classes essentielles :
1. Plastiques amorphes
Chez les plastiques amorphes (p. ex. ABS, PC, PS), les chaînes polymères sont totalement désordonnées – comparables à une assiette de spaghettis. Ce « chaos » à l'échelle moléculaire a des conséquences directes sur les propriétés optiques : comme la lumière n'est pas réfractée par des structures cristallines, ces plastiques sont souvent transparents. Autre caractéristique : leur comportement thermique. Ils ramollissent progressivement. Cela signifie une évolution plutôt linéaire de leur état avec la température, ce qui les rend souvent plus stables dimensionnellement et moins sujets au gauchissement (warping).
2. Plastiques semi-cristallins
À l'inverse, les plastiques semi-cristallins (p. ex. PA, PP, PPS) présentent des zones dans lesquelles les chaînes polymères se replient en une structure cristalline très ordonnée. Ces structures denses diffusent la lumière, raison pour laquelle ces matériaux apparaissent en règle générale opaques ou laiteux. Thermiquement, ils se comportent de façon radicalement différente : leur changement d'état est brutal. Cela signifie qu'à 240 degrés, par exemple, nous avons encore un plastique très visqueux et qu'avec une hausse de température minime, disons à 242 degrés, nous observons déjà un basculement brutal vers une masse fondue de très faible viscosité. Cette crête étroite exige une conduite de procédé précise dans l'imprimante.
Comparaison des procédés : mise en forme primaire ou fabrication additive
De nombreux procédés se sont imposés dans l'industrie plastique. La mise en forme primaire classique comprend des méthodes comme :
l'injection
la coulée sous vide
l'extrusion
Ces procédés sont souvent liés à des coûts d'outillage élevés et ne sont rentables qu'à de très grandes quantités. À côté d'eux se trouvent les procédés soustractifs comme le fraisage et le tournage, où de la matière est enlevée. Dans le domaine de l'impression 3D, en revanche, nous avons affaire à la fabrication additive, c'est-à-dire à l'ajout ciblé de matière couche par couche.
L'impression 3D s'est imposée comme un nouveau procédé capable de remplacer ou de compléter beaucoup d'autres procédés de fabrication, en particulier lorsqu'il s'agit de géométries complexes, d'allègement ou de pièces individualisées.
Du filament au granulé : l'approche S2S-Systemdrucker
La plupart des plastiques établis sur le marché peuvent en principe être transformés aussi en impression 3D. Le procédé dominant dans le domaine desktop et semi-professionnel est le Fused Filament Fabrication (FFF).
Les limites du filament
Dans le procédé filament, il s'est établi ces dernières années que la matière se présente en bobine, autrement dit en filament pour impression 3D, avec un diamètre défini de 1,75 ou 2,85 millimètres. Ce filament est amené par un extrudeur (moteur et réducteur) dans une zone chauffée, fondu et poussé à travers une buse.
Ce procédé présente toutefois des inconvénients pour la production industrielle :
Coûts matière élevés : le filament doit d'abord être extrudé à partir de granulé, calibré et enroulé. Cette étape intermédiaire renchérit massivement la matière.
Choix de matériaux limité : tous les polymères ne se transforment pas bien en filaments.
Temps d'impression : les débits de dépôt sont physiquement limités par la finesse du fil.
Un pas en arrière pour en faire deux en avant
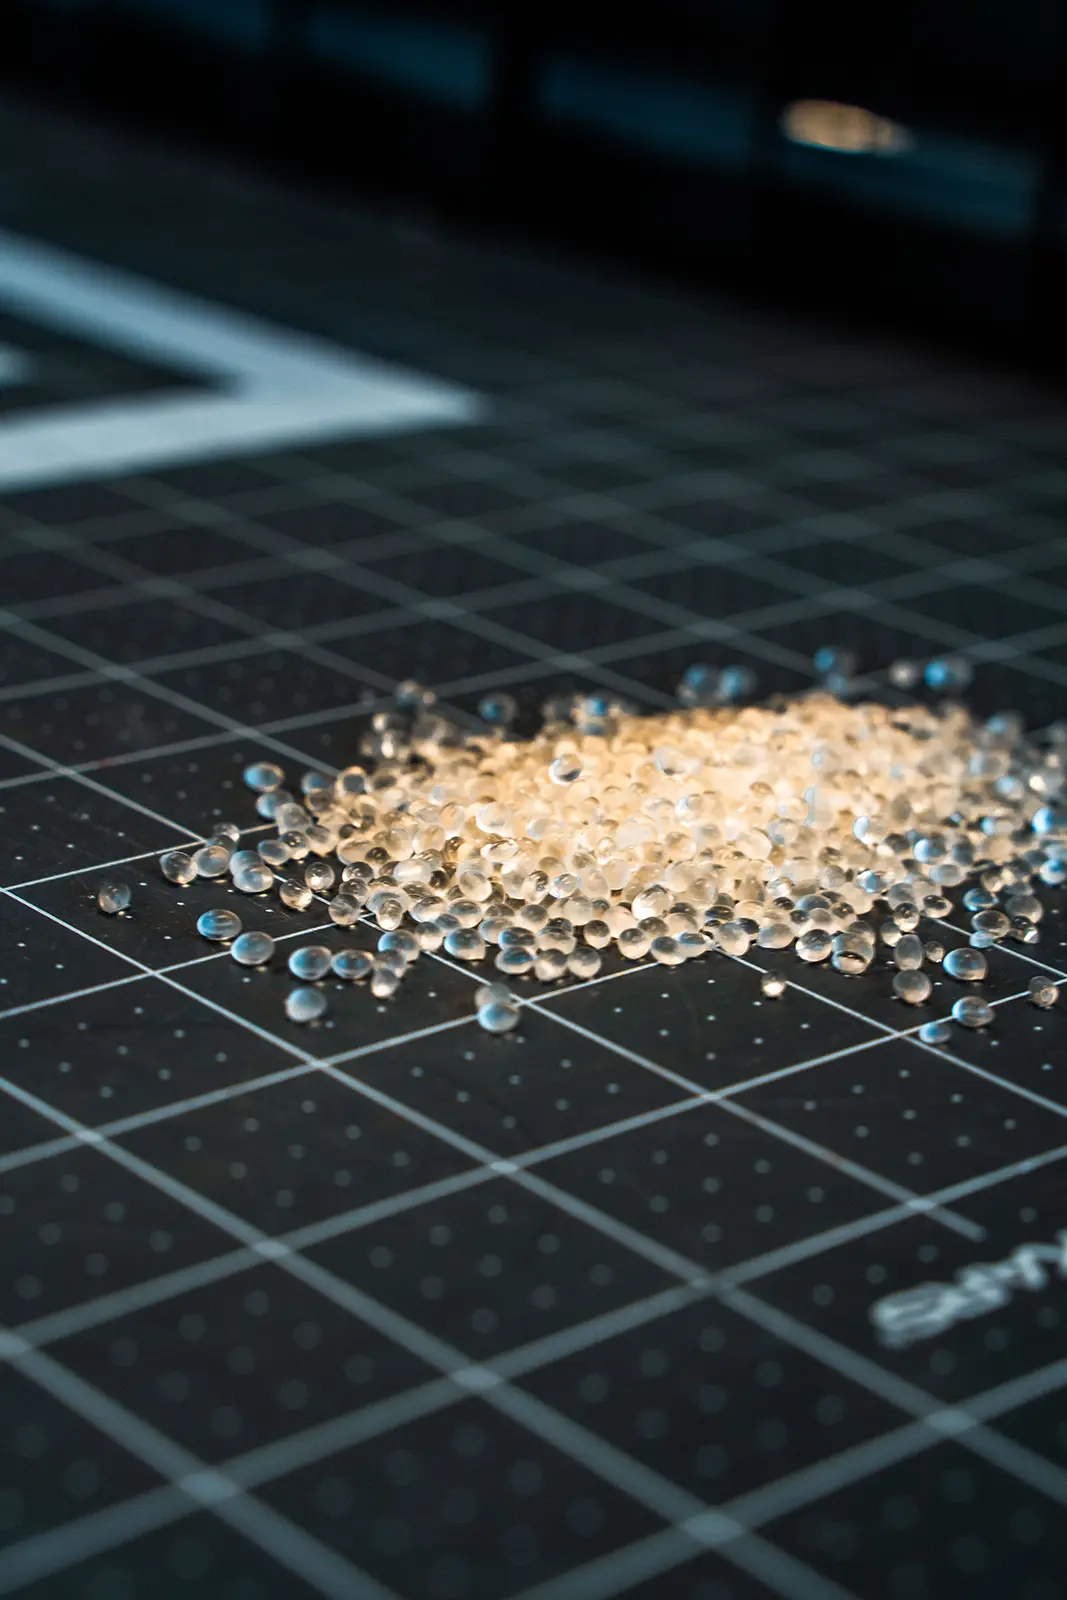
En tant que prestataire d'impression 3D, la spécialité de S2S-Systemdrucker GmbH est l'impression de matières sous forme de granulé (Fused Granular Fabrication). Aucune matière en bobine n'est alors amenée : la matière se présente à l'état brut, en granulé.
Les avantages et les possibilités pour l'industrie sont évidents :
Économies : le procédé est nettement moins coûteux, car nous pouvons acheter la matière directement à l'état brut – en grandes quantités, exactement comme cela se pratique dans l'industrie de l'injection. L'étape d'ennoblissement coûteuse vers le filament disparaît.
Vitesse : grâce aux vis d'extrusion, nous pouvons déposer la matière plus vite et en plus grands volumes. Cela permet de produire des pièces en une fraction du temps.
Diversité des matières : nous pouvons recourir aux granulés standard certifiés de l'industrie, sans devoir attendre des variantes spéciales pour l'impression 3D.
Panorama détaillé : matériaux et familles de plastiques en impression 3D
Le choix du bon matériau décide du succès ou de l'échec d'un projet. Chaque famille de plastiques a son propre domaine d'application, des fonctions spécifiques ainsi que des avantages et des inconvénients qui lui sont propres. Nous donnons ci-dessous un panorama détaillé des matériaux d'impression 3D les plus pertinents.
1. Plastiques standard : PLA et PETG
Acide polylactique (PLA)
Le PLA (polylactide) est souvent la porte d'entrée dans le monde de l'impression 3D. Il s'agit d'un plastique biosourcé obtenu à partir de matières premières renouvelables comme l'amidon de maïs. Biochimiquement, il est synthétisé via l'acide lactique, ce qui donne un biopolymère.
Propriétés : dureté de surface très élevée, restitution fidèle des détails, faible gauchissement (warping).
Inconvénients : le PLA est cassant et possède une température de ramollissement basse (à partir d'environ 60 °C).
Application : maquettisme.
Polyéthylène téréphtalate glycol (PETG)
Le PETG est la variante modifiée au glycol du PET bien connu de l'industrie des boissons. Le « G » désigne le glycol, ajouté pour empêcher la cristallisation et améliorer l'imprimabilité.
Propriétés : plus souple que le PLA, meilleure tenue en température (jusqu'à environ 75-80 °C), bonne résistance chimique, apte au contact alimentaire (selon le fabricant).
Mise en œuvre : il se transforme bien et offre une excellente adhérence entre couches.
Application : pièces fonctionnelles, montages mécaniques, capots de protection.
2. Plastiques techniques (engineering plastics)
Dans l'application industrielle, les exigences deviennent vite nettement plus élevées et réclament de « vraies » propriétés techniques. Des matériaux comme l'ABS (acrylonitrile-butadiène-styrène) et l'ASA y dominent.
Acrylonitrile-butadiène-styrène (ABS)
L'ABS est un classique de la plasturgie (connu p. ex. des briques LEGO). C'est un thermoplastique amorphe composé de trois monomères : acrylonitrile, butadiène et styrène.
Propriétés mécaniques : grande résilience, surface résistante aux rayures, bonne tenue en température (jusqu'à environ 90-100 °C).
Difficultés : l'ABS retire fortement au refroidissement. Cela entraîne des contraintes internes et du gauchissement. Une imprimante 3D pour l'ABS exige impérativement une enceinte fermée, idéalement chauffée, et un plateau chauffant.
Post-traitement : l'ABS se travaille très bien mécaniquement (perçage, ponçage) et se lisse chimiquement (p. ex. à la vapeur d'acétone).
Acrylonitrile-styrène-acrylate (ASA)
Comme l'ABS jaunit et devient cassant sous rayonnement UV (lumière du soleil), l'ASA a été développé. C'est un plastique presque identique, dans lequel le composant butadiène a été remplacé par du caoutchouc acrylique.
Avantage : l'ASA est extrêmement résistant aux intempéries et aux UV.
Application : boîtiers extérieurs, pièces de véhicules, applications en extérieur.
Polyamide (PA / nylon)
Les polyamides font partie des thermoplastiques techniques les plus importants. Ils sont semi-cristallins et se distinguent par une excellente ténacité et une bonne résistance chimique.
Propriétés : grande résistance à l'abrasion, faible coefficient de frottement, bonne tenue en fatigue.
Difficulté : le PA est fortement hygroscopique, c'est-à-dire qu'il capte l'eau de l'air. Une matière humide donne une mauvaise surface et une résistance réduite. Un séchage professionnel de la matière avant la mise en œuvre est obligatoire.
Variantes : PA6, PA12, PA6.6. Souvent employé en frittage laser (SLS), mais de plus en plus aussi en impression FFF/granulé.
3. Plastiques haute performance (high performance polymers)
Pour des applications autrefois réservées au métal, on emploie aujourd'hui des polymères haute performance. Ces matériaux sont le sommet de la pyramide.
PPS-CF (polysulfure de phénylène renforcé de fibres de carbone)
Le PPS est un thermoplastique haute performance semi-cristallin, transformé sous forme de granulé renforcé de fibres de carbone.
Propriétés : température d'utilisation continue élevée, très bonne résistance chimique aux acides, bases et solvants, ignifuge par nature et à très faible reprise d'humidité.
Mise en œuvre : semi-cristallin et donc exigeant en conduite de procédé. La fibre de carbone réduit nettement le gauchissement et stabilise la pièce sur la hauteur de construction.
Pièces typiques : pièces en contact avec des fluides, composants de pompes et de vannes, pièces en environnement chimique.
PA-CF (polyamide renforcé de fibres de carbone)
Le PA-CF associe la ténacité du polyamide à la rigidité de la fibre de carbone.
Propriétés : rigidité et résistance élevées pour un faible poids. La fibre réduit l'influence de la reprise d'humidité, qui rend le polyamide non renforcé instable dimensionnellement.
Mise en œuvre : le granulé doit être sec. Le polyamide est hygroscopique ; le renfort fibre atténue le phénomène, mais ne le supprime pas.
Pièces typiques : montages, préhenseurs et moyens de production, pièces fonctionnelles porteuses de charge.
Les valeurs concrètes dépendent du compound employé et figurent dans la fiche technique – fiches techniques et certificats.
4. Matériaux souples et élastomères
Polyuréthane thermoplastique (TPU)
Le TPU appartient à la classe des élastomères thermoplastiques (TPE). Il combine les propriétés du caoutchouc avec la transformabilité des thermoplastiques.
Propriétés : grand allongement à la rupture, souple, amortissant, résistant aux huiles et aux graisses.
Variantes : disponible en différentes duretés Shore.
Application : joints, éléments d'amortissement, tuyaux souples, poignées.
Additifs et modification des plastiques
Les polymères purs (polymères de base) sont rarement employés seuls dans l'industrie. Pour optimiser les propriétés mécaniques ou la transformabilité, on leur ajoute des additifs (compoundage).
Renfort fibre
Un grand sujet dans le développement de nouveaux matériaux est l'ajout de fibres. Des fibres courtes ou longues de verre ou de carbone sont intégrées dans la matrice (p. ex. nylon ou ABS).
Effet des fibres :
Augmentation de la rigidité (module d'élasticité) et de la résistance à la traction.
Réduction de la dilatation thermique (moins de gauchissement).
Augmentation de la tenue à la chaleur sous charge.
Ces fibres rompent en partie le caractère directionnel (anisotropie) des propriétés matière qui résulte de la construction par couches et donnent des propriétés de pièce plus homogènes.
Additifs fonctionnels
Lubrifiants & plastifiants : améliorent l'écoulement dans l'extrudeuse.
Promoteurs d'adhérence : assurent une meilleure tenue sur le plateau.
Mélanges maîtres de couleur : permettent toute couleur souhaitée (RAL/Pantone), ce qui est particulièrement simple à réaliser en impression à granulés.
Retardateurs de flamme : pour les applications de protection incendie.
Additifs ESD : des particules conductrices (noir de carbone, nanotubes de carbone) rendent le plastique dissipatif pour éviter les charges statiques (important pour les boîtiers électroniques).
Difficultés de mise en œuvre et assurance qualité
Bien que l'impression 3D soit un procédé mature, de nombreuses difficultés apparaissent dans la pratique quotidienne, car chaque plastique – et souvent même chaque fabricant de plastique – exige ses propres paramètres de procédé. Il s'agit d'un domaine de compétence très spécifique.
Gestion thermique et cristallisation
Comme évoqué en introduction, les plastiques amorphes et semi-cristallins se comportent différemment. Avec des matériaux semi-cristallins comme le PPS ou le polyamide, la courbe de refroidissement doit être pilotée avec précision. Si la matière refroidit trop vite, les cristaux ne se forment pas parfaitement, ce qui réduit la résistance chimique et la résistance mécanique. Si elle refroidit trop lentement ou de façon irrégulière, un gauchissement massif apparaît. L'enceinte chauffée des systèmes industriels modernes n'est donc pas un luxe, mais une nécessité physique.
Anisotropie : la problématique des couches
Une pièce imprimée en 3D a le plus souvent une résistance plus faible en direction Z (perpendiculairement aux couches) qu'en directions X et Y. La liaison de chaque couche avec celle du dessous est le point critique. Des températures d'impression élevées et des enceintes chauffées optimisées permettent de minimiser cet effet, de sorte que des propriétés quasi isotropes (comme en injection) peuvent être atteintes.
Domaines d'application dans l'industrie
La diversité des familles de plastiques disponibles permet un large emploi de la technologie dans les secteurs les plus variés :
Automobile : prototypage, montages, aides au montage, pièces de rechange pour véhicules anciens (p. ex. en ASA ou en PA).
Construction mécanique : préhenseurs, supports, outillages individuels fabriqués dans des matériaux résistants à l'usure.
Technologie médicale : orthèses, prothèses, guides chirurgicaux (biocompatibilité requise).
Électronique : boîtiers de capteurs, supports ESD.
Perspectives : l'avenir des matériaux d'impression 3D
Le développement de nouveaux matériaux avance à grande vitesse. Nous observons une tendance aux matériaux haute température et aux compounds certifiés, qui répondent aux exigences élevées de l'aéronautique et de l'industrie ferroviaire. Dans le même temps, la durabilité prend de l'importance : le recyclage des plastiques et l'emploi de matières recyclées (rPLA, rPET) progressent.
Pour les prestataires et les entreprises de production comme S2S-Systemdrucker GmbH, cela signifie rester technologiquement au fait de l'actualité. Grâce à l'emploi d'imprimantes à granulés, nous sommes en mesure d'adopter immédiatement les nouveaux développements matière de l'industrie chimique, sans devoir attendre la disponibilité de filaments.
Conclusion
Le choix de plastiques pour l'impression 3D est aujourd'hui plus vaste que jamais. Du PLA économique à l'ABS robuste (acrylonitrile-butadiène-styrène) jusqu'au compound haute performance PPS-CF renforcé de fibres, la fabrication additive couvre presque toutes les exigences. La clé du succès ne réside pas seulement dans l'imprimante, mais dans une compréhension approfondie de la science des matériaux.
Avec la technologie du traitement du granulé, S2S jette un pont entre la flexibilité de l'impression 3D et la diversité des matières ainsi que l'efficacité économique de l'injection. Cela nous permet de réaliser des séries et des pièces de grandes dimensions de façon rentable.
Questions fréquentes (FAQ) sur les plastiques en impression 3D
Quel est le matériau le plus résistant pour l'impression 3D ?
Parmi les plastiques techniques standard, le polyamide renforcé de fibres de carbone (PA-CF) et l'ABS offrent souvent le meilleur rapport entre prix et performance mécanique.
Pourquoi utilise-t-on souvent du granulé plutôt que du filament en impression 3D industrielle ?
Le granulé est l'état standard de la plupart des plastiques. La transformation en filament est une étape de procédé supplémentaire et coûteuse. L'impression à granulés (FGF) est donc nettement moins chère à l'achat de matière, permet des débits plus élevés (impression plus rapide) et offre un choix de matières gigantesque.
Quelle est la différence entre l'ABS et l'ASA ?
Les deux sont mécaniquement très proches et robustes. La principale différence tient à la résistance aux UV. L'ABS jaunit et devient cassant sous lumière UV (soleil), tandis que l'ASA a été spécialement développé pour les applications extérieures et reste stable aux UV.
Auteur : Jonas Siegrist
Entreprise : S2S-Systemdrucker GmbH