
Krajina průmyslové výroby se neustále mění. Plasty získaly zejména v posledních letech zásadně na významu a stávají se, především ve zpracovatelském průmyslu, stále častěji základem inovativních produktových řešení. Zatímco tradiční metody jako vstřikování trh dlouho ovládaly, etabloval se 3D tisk (Additive Manufacturing) jako disruptivní technologie, která nejen urychluje vývoj prototypů, ale stále více dobývá i sériové aplikace.
Tento odborný článek, který napsal Jonas Siegrist, jednatel společnosti S2S-Systemdrucker GmbH, nabízí inženýrům, technickým vedoucím a vědcům obecný přehled o plastech pro 3D tisk, o rozlišení materiálů a o specifických výhodách zpracování granulátu oproti běžnému filamentu.
Základy technologie polymerů ve 3D tisku
K posouzení vhodnosti materiálu pro konkrétní aplikace je nezbytné rozumět chemickému a fyzikálnímu základu. Plasty se dělí do tří hlavních kategorií:
termoplasty
reaktoplasty
elastomery
V aditivní výrobě, konkrétně u metody FDM/FFF a u tisku z granulátu (FGF), který používá S2S, se zpracovávají hlavně termoplasty. Ty lze teplem tvarovat a po vychladnutí si svůj tvar podrží – proces je opakovatelný.
Amorfní vs. částečně krystalické plasty: molekulární uspořádání
Hlubší pohled do mikrostruktury je pro pochopení tepelného chování a mechanických vlastností rozhodující. Plasty jsou tvořeny dlouhými polymerními řetězci. Způsob, jakým se tyto řetězce uspořádají, definuje rozdělení do dvou zásadních tříd:
1. Amorfní plasty
U amorfních plastů (např. ABS, PC, PS) jsou polymerní řetězce zcela neuspořádané – podobně jako talíř špaget. Tento „chaos“ na molekulární úrovni má přímý dopad na optické vlastnosti: protože se světlo neláme na krystalických strukturách, bývají tyto plasty často průhledné. Dalším znakem je jejich tepelné chování. Měknou plynule. To znamená spíše lineární změnu jejich stavu s rostoucí teplotou, což je činí často rozměrově stabilnějšími a méně náchylnými k deformaci (warping).
2. Částečně krystalické plasty
Naproti tomu částečně krystalické plasty (např. PA, PP, PPS) vykazují oblasti, v nichž se polymerní řetězce skládají do vysoce uspořádané, krystalické struktury. Tyto husté struktury rozptylují světlo, proto tyto materiály zpravidla působí neprůhledně nebo mléčně. Tepelně se chovají radikálně jinak: vykazují skokovou změnu skupenství. To znamená, že například při 240 stupních máme ještě velmi houževnatý plast a už při nepatrném zvýšení teploty, zhruba na 242 stupňů, pozorujeme skokovou změnu na velmi nízkoviskózní taveninu. Tato úzká hranice vyžaduje přesné vedení procesu v tiskárně.
Srovnání metod: tváření z beztvarého stavu vs. aditivní výroba
V plastikářském průmyslu se etablovalo mnoho různých metod. Klasické tváření z beztvarého stavu zahrnuje postupy jako:
vstřikování
vakuové lití
extruze
Tyto metody bývají spojeny s vysokými náklady na nástroje a vyplatí se především u velmi vysokých počtů kusů. Vedle nich stojí úběrové metody jako frézování a soustružení, při nichž se materiál odebírá. V oblasti 3D tisku naproti tomu máme co do činění s aditivní výrobou, tedy s cíleným přidáváním materiálu po vrstvách.
3D tisk se etabloval jako nová metoda, která může mnoho jiných výrobních metod nahradit nebo doplnit, zejména jde-li o složité geometrie, odlehčené konstrukce nebo individualizované díly.
Od filamentu ke granulátu: přístup S2S-Systemdrucker
Většinu plastů, které se na trhu etablovaly, lze v zásadě zpracovat i ve 3D tisku. Dominantní metodou v desktopové a poloprofesionální oblasti je Fused Filament Fabrication (FFF).
Meze filamentu
U filamentové metody se v posledních letech ustálilo, že materiál je k dispozici jako cívka, respektive filament pro 3D tisk s definovaným průměrem 1,75 nebo 2,85 milimetru. Tento filament se pomocí extruderu (motor a převodovka) vede do vyhřívané zóny, taví se a protlačuje tryskou.
Tato metoda má ovšem pro průmyslovou produkci nevýhody:
Vysoké náklady na materiál: filament musí být nejprve z granulátu vyextrudován, kalibrován a navinut. Tento mezikrok materiál zásadně prodražuje.
Omezený výběr materiálů: ne všechny polymery lze dobře zpracovat do podoby filamentu.
Doba tisku: rychlosti nanášení jsou tenkou strunou filamentu fyzikálně omezené.
Krok zpět, abychom udělali dva vpřed
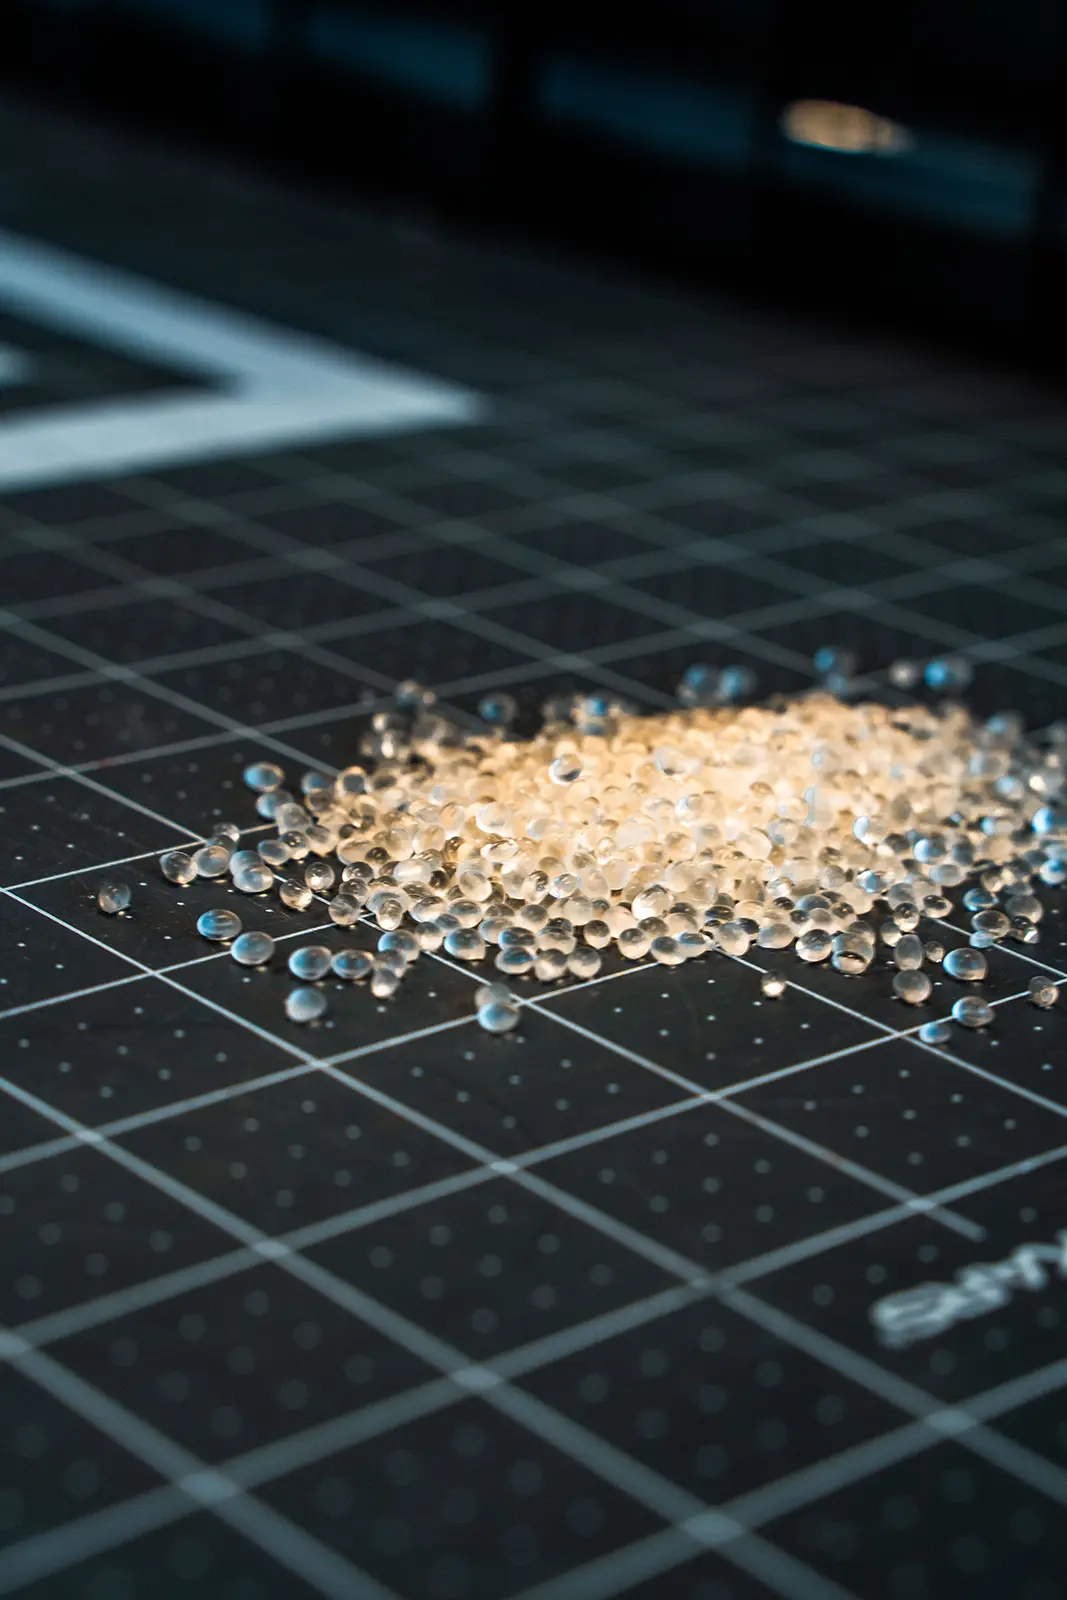
Jako poskytovatel služeb 3D tisku má S2S-Systemdrucker GmbH svou specializaci v tisku materiálů v granulátové formě (Fused Granular Fabrication). Nepodává se přitom materiál ve tvaru cívky, nýbrž materiál je k dispozici v surové podobě jako granulát.
Výhody a možnosti pro průmysl jsou nasnadě:
Úspora nákladů: metoda je podstatně levnější, protože materiál můžeme nakupovat přímo jako surovinu – ve velkých množstvích, přesně jak je to známé ze vstřikovacího průmyslu. Drahý zušlechťovací krok na filament odpadá.
Rychlost: díky extruzním šnekům dokážeme materiál vynášet rychleji a ve větších objemech. To umožňuje vyrábět díly ve zlomku času.
Rozmanitost materiálů: můžeme sáhnout po certifikovaných standardních granulátech z průmyslu, aniž bychom museli čekat na speciální varianty pro 3D tisk.
Podrobný přehled: materiály a druhy plastů ve 3D tisku
Volba správného materiálu rozhoduje o úspěchu či neúspěchu projektu. Každý druh plastu má vlastní oblast použití, specifické funkce i individuální výhody a nevýhody. Dále podáváme podrobný přehled nejrelevantnějších materiálů pro 3D tisk.
1. Standardní plasty: PLA a PETG
Kyselina polymléčná (PLA)
PLA (polylaktid) bývá často vstupenkou do světa 3D tisku. Jde o plast na biologické bázi, který se získává z obnovitelných surovin, jako je kukuřičný škrob. Biochemicky se syntetizuje přes kyselinu mléčnou, čímž vzniká biopolymer.
Vlastnosti: velmi vysoká povrchová tvrdost, věrné podání detailů, malá deformace (warping).
Nevýhody: PLA je křehké a má nízkou teplotu měknutí (zhruba od 60 °C).
Použití: modelářství.
Polyethylentereftalát-glykol (PETG)
PETG je glykolem modifikovaná varianta známého PET, které známe z nápojového průmyslu. „G“ znamená glykol, který se přidává, aby se zabránilo krystalizaci a zlepšila se tisknutelnost.
Vlastnosti: pružnější než PLA, vyšší teplotní odolnost (zhruba do 75–80 °C), dobrá chemická odolnost, zdravotně nezávadné pro styk s potravinami (podle výrobce).
Zpracování: dobře se zpracovává a nabízí vynikající přilnavost vrstev.
Použití: funkční díly, mechanické přípravky, ochranné kryty.
2. Technické plasty (engineering plastics)
V průmyslovém nasazení jsou požadavky rychle výrazně vyšší a žádají si „skutečné“ technické vlastnosti. Zde dominují materiály jako ABS (akrylonitrilbutadienstyren) a ASA.
Akrylonitrilbutadienstyren (ABS)
ABS je klasika plastikářské techniky (známá např. z kostek LEGO). Je to amorfní termoplast složený ze tří monomerů: akrylonitrilu, butadienu a styrenu.
Mechanické vlastnosti: vysoká rázová houževnatost, povrch odolný proti poškrábání, dobrá teplotní odolnost (zhruba do 90–100 °C).
Výzvy: ABS se při chladnutí teplotně silně smršťuje. To vede k vnitřnímu pnutí a deformaci. 3D tiskárna pro ABS nutně potřebuje uzavřený, ideálně vyhřívaný stavební prostor a vyhřívanou tiskovou podložku.
Dokončovací operace: ABS lze výborně mechanicky obrábět (vrtat, brousit) a chemicky vyhlazovat (např. parami acetonu).
Akrylonitrilstyrenakrylát (ASA)
Protože ABS pod UV zářením (sluneční světlo) žloutne a křehne, bylo vyvinuto ASA. Je to téměř totožný plast, u něhož byla butadienová složka nahrazena akrylátovým kaučukem.
Výhoda: ASA je extrémně odolné vůči povětrnosti a UV záření.
Použití: venkovní kryty, díly vozidel, aplikace do exteriéru.
Polyamid (PA / nylon)
Polyamidy patří k nejdůležitějším technickým termoplastům. Jsou částečně krystalické a vynikají výbornou houževnatostí a chemickou odolností.
Vlastnosti: vysoká odolnost proti otěru, nízký koeficient tření, vysoká únavová pevnost.
Výzva: PA je silně hygroskopické, tzn. táhne vodu ze vzduchu. Vlhký materiál vede ke špatnému povrchu a snížené pevnosti. Profesionální sušení materiálu před zpracováním je povinností.
Varianty: PA6, PA12, PA6.6. Často se používá při laserovém sintrování (SLS), ale stále častěji i v tisku z filamentu a granulátu.
3. Vysoce výkonné plasty (high performance polymers)
Pro aplikace, které byly dříve vyhrazeny kovu, se dnes používají vysoce výkonné polymery. Tyto materiály jsou špičkou pyramidy.
PPS-CF (polyfenylensulfid, vyztužený uhlíkovými vlákny)
PPS je částečně krystalický vysoce výkonný termoplast, který se ve formě vyztužené uhlíkovými vlákny zpracovává jako granulát.
Vlastnosti: vysoká teplota trvalého použití, velmi dobrá chemická odolnost vůči kyselinám, louhům a rozpouštědlům, inherentně samozhášivý a s velmi nízkou nasákavostí.
Zpracování: částečně krystalický, a tedy náročný na vedení procesu. Uhlíkové vlákno výrazně snižuje deformaci a stabilizuje díl po celé stavební výšce.
Typické díly: díly vedoucí média, komponenty čerpadel a ventilů, díly do chemického prostředí.
PA-CF (polyamid, vyztužený uhlíkovými vlákny)
PA-CF spojuje houževnatost polyamidu s tuhostí uhlíkového vlákna.
Vlastnosti: vysoká tuhost a pevnost při nízké hmotnosti. Vlákno snižuje vliv nasákavosti, která nevyztužený polyamid rozměrově znejisťuje.
Zpracování: granulát musí být suchý. Polyamid je hygroskopický, výztuž vlákny to zmírňuje, ale neruší.
Typické díly: přípravky, chapadla a výrobní prostředky, nosné funkční díly.
Konkrétní hodnoty závisejí na daném compoundu a najdete je v technickém listu – technické listy a certifikáty.
4. Pružné materiály a elastomery
Termoplastický polyuretan (TPU)
TPU patří do třídy termoplastických elastomerů (TPE). Kombinuje vlastnosti pryže se zpracovatelností termoplastů.
Vlastnosti: vysoká tažnost při přetržení, pružnost, tlumení, odolnost vůči olejům a tukům.
Varianty: k dispozici v různých tvrdostech Shore.
Použití: těsnění, tlumicí prvky, ohebné hadice, rukojeti.
Aditiva a modifikace plastů
Čisté polymery (bázové polymery) se v průmyslu používají samostatně jen zřídka. Aby se optimalizovaly mechanické vlastnosti nebo zpracovatelnost, přidávají se k nim aditiva (compoundují se).
Vyztužení vlákny
Velkým tématem ve vývoji nových materiálů je přidávání vláken. Krátká nebo dlouhá vlákna ze skla nebo uhlíku (carbon) se vkládají do matrice (např. nylonu nebo ABS).
Účinek vláken:
zvýšení tuhosti (modulu pružnosti) a pevnosti v tahu.
snížení tepelné roztažnosti (menší deformace).
zvýšení tvarové stálosti za tepla.
tato vlákna zčásti potlačují směrovou závislost (anizotropii) vlastností materiálu, která vzniká stavbou po vrstvách, a starají se o homogennější vlastnosti dílu.
Funkční aditiva
Kluzné přísady a změkčovadla: zlepšují tok v extruderu.
Adhezní přísady: starají se o lepší držení na tiskové podložce.
Barevné masterbatche: umožňují libovolnou požadovanou barvu (RAL/Pantone), což je obzvlášť u tisku z granulátu snadné realizovat.
Zpomalovače hoření: pro aplikace v požární ochraně.
ESD přísady: vodivé částice (saze, uhlíkové nanotrubice) činí plast elektricky vodivým, aby se zabránilo statickému nabíjení (důležité u krytů elektroniky).
Výzvy ve zpracování a řízení kvality
Ačkoli je 3D tisk jako metoda vyzrálý, přináší každodenní praxe mnoho výzev, protože pro každý plast a často dokonce pro každého výrobce plastu je nutné nastavit vlastní procesní parametry. Jde o velmi samostatný obor.
Tepelný management a krystalizace
Jak bylo řečeno v úvodu, amorfní a částečně krystalické plasty se chovají odlišně. U částečně krystalických materiálů jako PPS nebo polyamid je nutné přesně řídit křivku chladnutí. Chladne-li materiál příliš rychle, nevzniknou dokonalé krystaly, což snižuje chemickou odolnost a pevnost. Chladne-li příliš pomalu nebo nerovnoměrně, vzniká masivní deformace. Vyhřívaná komora moderních průmyslových systémů proto není luxus, ale fyzikální nutnost.
Anizotropie: problematika vrstev
3D tištěný díl má ve směru Z (kolmo na vrstvy) většinou nižší pevnost než ve směru X a Y. Kritickým bodem je spojení každé vrstvy s tou pod ní. Vysokými tiskovými teplotami a optimalizovaným vyhříváním stavebního prostoru lze tento jev minimalizovat tak, že lze dosáhnout téměř izotropních vlastností (jako u vstřikování).
Oblasti použití v průmyslu
Množství dostupných druhů plastů umožňuje široké nasazení technologie v nejrůznějších oborech:
Automobilový průmysl: stavba prototypů, přípravky, montážní pomůcky, náhradní díly pro veterány (např. z ASA nebo PA).
Strojírenství: chapadla, držáky, individuální nástroje vyráběné z otěruvzdorných materiálů.
Zdravotnická technika: ortézy, protézy, chirurgické šablony (vyžadována biokompatibilita).
Elektronika: kryty senzorů, ESD bezpečné držáky.
Výhled: budoucnost materiálů pro 3D tisk
Vývoj nových materiálů postupuje závratně rychle. Vidíme trend k vysokoteplotním materiálům a certifikovaným compoundům, které dostojí vysokým požadavkům letectví a železničního průmyslu. Zároveň nabývá na významu udržitelnost: recyklace plastů a nasazení regranulátů (rPLA, rPET) rostou.
Pro poskytovatele služeb a výrobní podniky, jako je S2S-Systemdrucker GmbH, to znamená držet technologicky krok s dobou. Nasazením tiskáren na granulát jsme schopni okamžitě převzít nové materiálové novinky chemického průmyslu, aniž bychom museli čekat na dostupnost filamentů.
Závěr
Výběr plastů pro 3D tisk je dnes tak široký jako nikdy předtím. Od levného PLA přes robustní ABS (akrylonitrilbutadienstyren) až po vlákny vyztužený vysoce výkonný compound PPS-CF pokrývá aditivní výroba téměř všechny požadavky. Klíč k úspěchu neleží jen v tiskárně, ale v hlubokém porozumění materiálovým vědám.
Technologií zpracování granulátu staví S2S most mezi pružností 3D tisku a rozmanitostí materiálů i nákladovou efektivitou vstřikování. To nám umožňuje hospodárně realizovat série a velké díly.
Časté dotazy (FAQ) k plastům ve 3D tisku
Který materiál je pro 3D tisk nejpevnější?
V oblasti technických standardních plastů nabízí polyamid vyztužený uhlíkovými vlákny (PA-CF) a ABS často nejlepší poměr ceny a mechanického výkonu.
Proč se v průmyslovém 3D tisku často používá granulát místo filamentu?
Granulát je standardním stavem většiny plastů. Zpracování na filament je dodatečný, drahý procesní krok. Tisk z granulátu (FGF) je proto v nákupu materiálu podstatně levnější, umožňuje vyšší výtlačný výkon (rychlejší tisk) a nabízí gigantický výběr materiálů.
Jaký je rozdíl mezi ABS a ASA?
Oba jsou mechanicky velmi podobné a robustní. Hlavní rozdíl leží v odolnosti vůči UV záření. ABS pod UV světlem (slunce) žloutne a křehne, zatímco ASA bylo vyvinuto speciálně pro venkovní aplikace a zůstává UV stabilní.
Autor: Jonas Siegrist
Společnost: S2S-Systemdrucker GmbH