
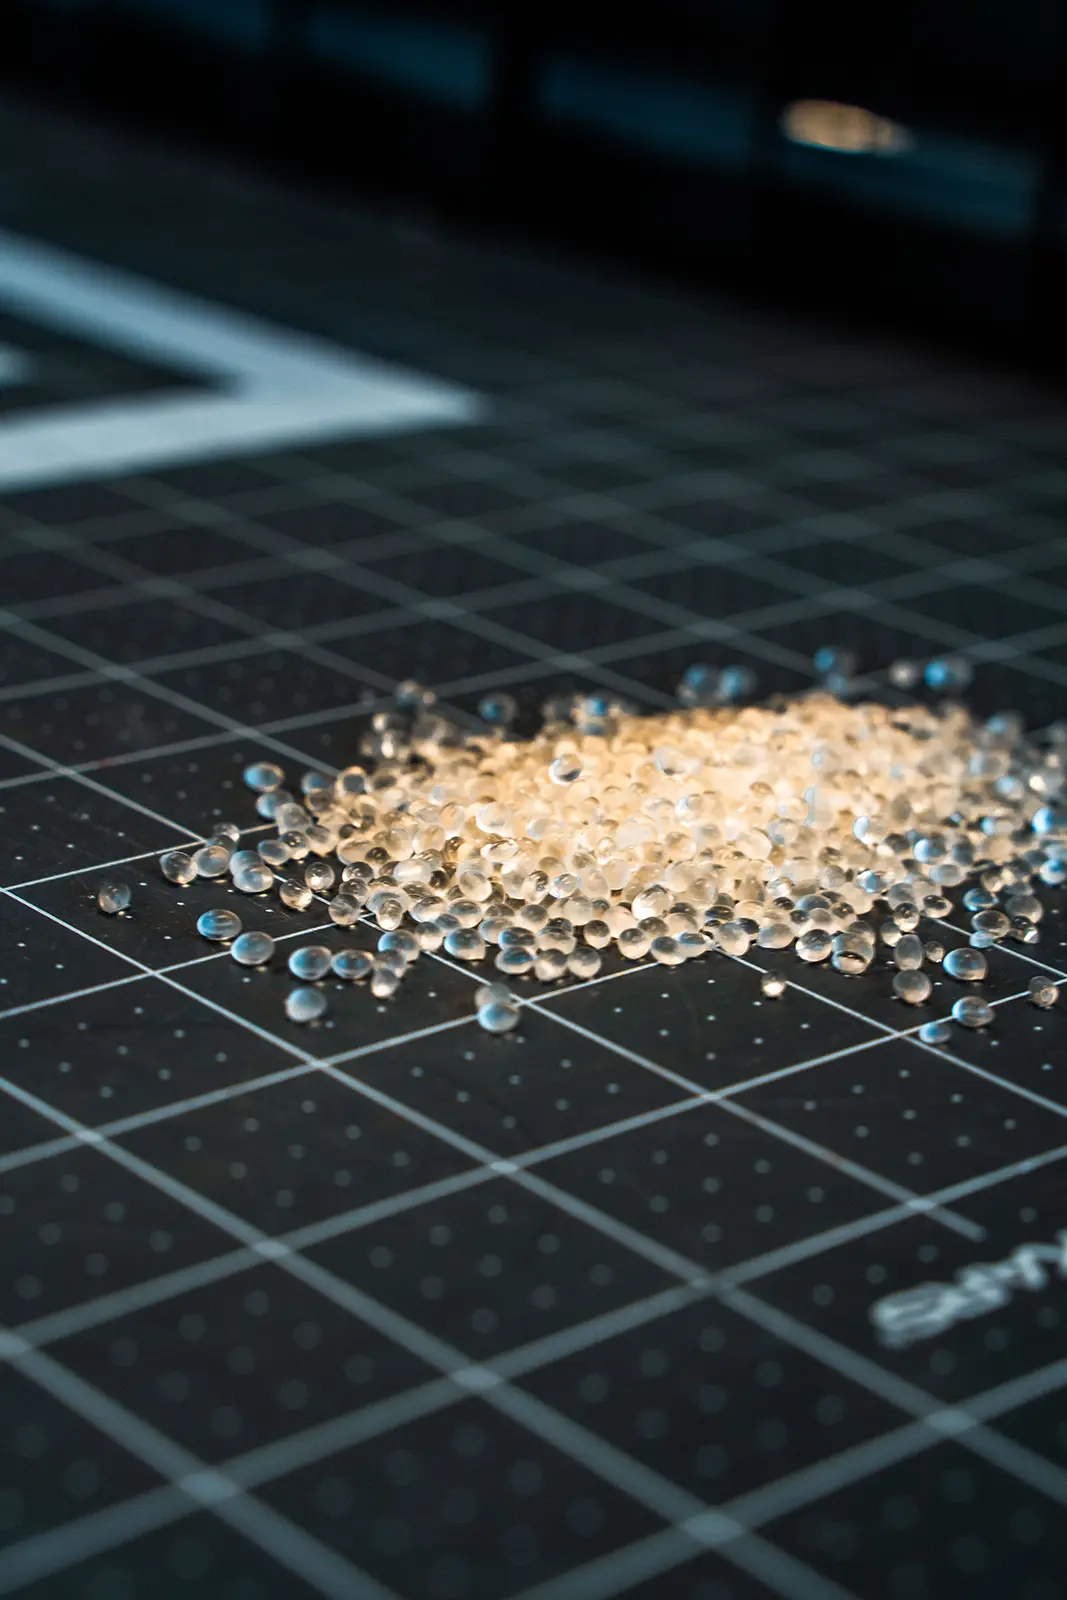
El panorama de la fabricación industrial está en transformación constante. Los plásticos han ganado una importancia enorme sobre todo en los últimos años y se convierten cada vez más, en particular en la industria transformadora, en la base de soluciones de producto innovadoras. Mientras que los procesos tradicionales como el moldeo por inyección dominaron durante mucho tiempo el mercado, la impresión 3D (Additive Manufacturing) se ha consolidado como una tecnología disruptiva que no solo acelera el desarrollo de prototipos, sino que conquista cada vez más aplicaciones de serie.
Este artículo técnico, redactado por Jonas Siegrist, gerente de S2S-Systemdrucker GmbH, ofrece a ingenieros, responsables técnicos y científicos una panorámica general sobre los plásticos para impresión 3D, la distinción entre materiales y las ventajas específicas del procesado de granza frente al filamento convencional.
Fundamentos de la tecnología de polímeros en la impresión 3D
Para juzgar la idoneidad de un material para aplicaciones concretas es imprescindible entender su base química y física. Los plásticos se dividen en tres categorías principales:
Termoplásticos
Termoestables
Elastómeros
En la fabricación aditiva, especialmente en el proceso FDM/FFF y en la impresión de granza (FGF) que emplea S2S, se procesan principalmente termoplásticos. Estos se deforman con calor y conservan su forma tras enfriarse, en un proceso que puede repetirse.
Plásticos amorfos frente a semicristalinos: el orden molecular
Una mirada más profunda a la microestructura resulta decisiva para entender el comportamiento térmico y las propiedades mecánicas. Los plásticos están formados por largas cadenas poliméricas. La manera en que esas cadenas se ordenan define la división en dos clases esenciales:
1. Plásticos amorfos
En los plásticos amorfos (p. ej. ABS, PC, PS), las cadenas poliméricas están completamente desordenadas, como en un plato de espaguetis. Ese «caos» a escala molecular tiene efectos directos sobre las propiedades ópticas: como la luz no se refracta en estructuras cristalinas, estos plásticos son a menudo transparentes. Otro rasgo característico es su comportamiento térmico. Se reblandecen de forma progresiva. Eso significa un cambio de estado más bien lineal al subir la temperatura, lo que los hace a menudo más estables dimensionalmente y menos propensos a la deformación (warping).
2. Plásticos semicristalinos
Frente a ellos, los plásticos semicristalinos (p. ej. PA, PP, PPS) presentan zonas en las que las cadenas poliméricas se pliegan en una estructura cristalina muy ordenada. Esas estructuras densas dispersan la luz, razón por la cual estos materiales suelen tener un aspecto opaco o lechoso. Térmicamente se comportan de forma radicalmente distinta: muestran un cambio brusco de su estado de agregación. Esto significa que, por ejemplo, a 240 grados todavía tenemos un plástico muy viscoso y que, con un aumento mínimo de temperatura, de apenas 242 grados, observamos ya un salto brusco a una masa fundida de viscosidad muy baja. Ese margen estrecho exige una conducción precisa del proceso en la impresora.
Comparación de procesos: conformación primaria frente a fabricación aditiva
En la industria del plástico se han consolidado muchos procesos distintos. La conformación primaria clásica comprende métodos como:
Moldeo por inyección
Colada al vacío
Extrusión
Estos procesos van ligados a menudo a elevados costes de utillaje y resultan rentables sobre todo con series muy grandes. Junto a ellos están los procesos sustractivos, como el fresado y el torneado, en los que se retira material. En el ámbito de la impresión 3D, en cambio, hablamos de fabricación aditiva, es decir, de la aportación selectiva de material capa a capa.
La impresión 3D se ha consolidado como un proceso nuevo capaz de sustituir o complementar a muchos otros procesos de fabricación, sobre todo cuando se trata de geometrías complejas, construcción ligera o piezas individualizadas.
Del filamento a la granza: el planteamiento de S2S-Systemdrucker
La mayoría de los plásticos consolidados en el mercado pueden procesarse en principio también en impresión 3D. El proceso dominante en el ámbito de sobremesa y semiprofesional es el Fused Filament Fabrication (FFF).
Los límites del filamento
En el proceso de filamento se ha impuesto en los últimos años que el material se presente en bobina, es decir, como filamento de impresión 3D con un diámetro definido de 1,75 o 2,85 milímetros. Ese filamento se conduce mediante un extrusor (motor y reductora) hasta una zona calefactada, se funde y se hace pasar a presión por una boquilla.
Sin embargo, este proceso tiene inconvenientes para la producción industrial:
Costes de material elevados: el filamento tiene que extruirse primero a partir de granza, calibrarse y bobinarse. Ese paso intermedio encarece el material de forma considerable.
Oferta de materiales limitada: no todos los polímeros pueden transformarse bien en filamento.
Tiempo de impresión: los caudales de aportación están limitados físicamente por el fino cordón de filamento.
Un paso atrás para dar dos hacia delante
Como proveedor de servicios de impresión 3D, la especialidad de S2S-Systemdrucker GmbH está en imprimir materiales en forma de granza (Fused Granular Fabrication). Aquí no se alimenta material en bobina, sino que el material se presenta en bruto, como granza.
Las ventajas y posibilidades para la industria son evidentes:
Ahorro de costes: el proceso es claramente más económico, porque podemos comprar el material directamente como materia prima, en grandes cantidades, tal y como se conoce en la industria del moldeo por inyección. El costoso paso de refinado hasta el filamento desaparece.
Velocidad: mediante husillos de extrusión podemos aportar material más deprisa y en volúmenes mayores. Esto permite fabricar piezas en una fracción del tiempo.
Variedad de materiales: podemos recurrir a granzas industriales estándar certificadas, sin tener que esperar a que aparezcan variantes especiales para impresión 3D.
Panorámica detallada: materiales y tipos de plástico en la impresión 3D
La elección del material adecuado decide el éxito o el fracaso de un proyecto. Cada tipo de plástico tiene su propio campo de aplicación, funciones específicas y ventajas e inconvenientes particulares. A continuación ofrecemos una panorámica detallada de los materiales de impresión 3D más relevantes.
1. Plásticos estándar: PLA y PETG
Ácido poliláctico (PLA)
El PLA (poliláctido) suele ser la puerta de entrada al mundo de la impresión 3D. Se trata de un plástico de origen biológico que se obtiene a partir de materias primas renovables como el almidón de maíz. Bioquímicamente se sintetiza a través del ácido láctico, con lo que se obtiene un biopolímero.
Propiedades: dureza superficial muy alta, reproducción fiel del detalle, poca deformación (warping).
Inconvenientes: el PLA es frágil y tiene una temperatura de reblandecimiento baja (a partir de unos 60 °C).
Aplicación: maquetas y modelismo.
Polietilentereftalato glicol (PETG)
El PETG es la variante modificada con glicol del conocido PET, el que conocemos de la industria de bebidas. La «G» corresponde al glicol, que se añade para impedir la cristalización y mejorar la imprimibilidad.
Propiedades: más flexible que el PLA, mayor resistencia a la temperatura (hasta unos 75-80 °C), buena resistencia química, apto para contacto alimentario (según el fabricante).
Procesado: se procesa bien y ofrece una adherencia entre capas excelente.
Aplicación: piezas funcionales, dispositivos mecánicos, cubiertas de protección.
2. Plásticos técnicos (engineering plastics)
En la aplicación industrial, las exigencias son enseguida bastante mayores y reclaman propiedades técnicas «de verdad». Aquí dominan materiales como el ABS (acrilonitrilo butadieno estireno) y el ASA.
Acrilonitrilo butadieno estireno (ABS)
El ABS es un clásico de la técnica del plástico (conocido, por ejemplo, por las piezas de LEGO). Es un termoplástico amorfo compuesto por tres monómeros: acrilonitrilo, butadieno y estireno.
Propiedades mecánicas: alta resistencia al impacto, superficie resistente al rayado, buena resistencia a la temperatura (hasta unos 90-100 °C).
Retos: el ABS contrae mucho térmicamente al enfriarse. Eso provoca tensiones internas y deformación. Una impresora 3D para ABS necesita obligatoriamente una cámara cerrada, idealmente calefactada, y una cama de impresión caliente.
Postprocesado: el ABS se mecaniza muy bien (taladrado, lijado) y puede alisarse químicamente (p. ej. con vapor de acetona).
Acrilonitrilo estireno acrilato (ASA)
Como el ABS amarillea y se vuelve frágil bajo la radiación UV (luz solar), se desarrolló el ASA. Es un plástico casi idéntico en el que el componente de butadieno se ha sustituido por caucho acrílico.
Ventaja: el ASA es extremadamente resistente a la intemperie y a los rayos UV.
Aplicación: carcasas de exterior, piezas de vehículo, aplicaciones a la intemperie.
Poliamida (PA / nailon)
Las poliamidas están entre los termoplásticos técnicos más importantes. Son semicristalinas y destacan por una tenacidad y una resistencia química excelentes.
Propiedades: alta resistencia al desgaste, bajo coeficiente de rozamiento, elevada resistencia a la fatiga.
Reto: la PA es muy higroscópica, es decir, absorbe agua del aire. Un material húmedo da lugar a una superficie deficiente y a una resistencia reducida. Un secado profesional del material antes del procesado es obligatorio.
Variantes: PA6, PA12, PA6.6. Se emplean a menudo en el sinterizado láser (SLS), pero cada vez más también en la impresión FFF y de granza.
3. Plásticos de altas prestaciones (high performance polymers)
Para aplicaciones que antes estaban reservadas al metal, hoy se emplean polímeros de altas prestaciones. Estos materiales son la cúspide de la pirámide.
PPS-CF (sulfuro de polifenileno reforzado con fibra de carbono)
El PPS es un termoplástico de altas prestaciones semicristalino que, en su forma reforzada con fibra de carbono, se procesa como granza.
Propiedades: alta temperatura de uso continuo, muy buena resistencia química frente a ácidos, bases y disolventes, ignífugo de forma inherente y con una absorción de humedad muy baja.
Procesado: semicristalino y, por tanto, exigente en la conducción del proceso. La fibra de carbono reduce claramente la deformación y estabiliza la pieza a lo largo de la altura de construcción.
Piezas típicas: piezas en contacto con fluidos, componentes de bombas y válvulas, piezas para el entorno químico.
PA-CF (poliamida reforzada con fibra de carbono)
El PA-CF combina la tenacidad de la poliamida con la rigidez de la fibra de carbono.
Propiedades: alta rigidez y resistencia con poco peso. La fibra reduce la influencia de la absorción de humedad, que vuelve dimensionalmente inestable a la poliamida sin reforzar.
Procesado: la granza debe estar seca. La poliamida es higroscópica; el refuerzo con fibra atenúa ese efecto, pero no lo elimina.
Piezas típicas: utillajes, pinzas de agarre y medios de producción, piezas funcionales sometidas a carga.
Los valores concretos dependen de cada compound y figuran en la ficha técnica: fichas técnicas y certificados.
4. Materiales flexibles y elastómeros
Poliuretano termoplástico (TPU)
El TPU pertenece a la clase de los elastómeros termoplásticos (TPE). Combina las propiedades del caucho con la procesabilidad de los termoplásticos.
Propiedades: alto alargamiento a la rotura, flexible, amortiguante, resistente a aceites y grasas.
Variantes: disponible en distintas durezas Shore.
Aplicación: juntas, elementos amortiguadores, tubos flexibles, empuñaduras.
Aditivos y modificación de los plásticos
Los polímeros puros (polímeros base) rara vez se emplean solos en la industria. Para optimizar las propiedades mecánicas o la procesabilidad se les añaden aditivos (compounding).
Refuerzo con fibra
Un gran tema en el desarrollo de nuevos materiales es la adición de fibras. Fibras cortas o largas de vidrio o de carbono se incorporan a la matriz (p. ej. nailon o ABS).
Efecto de las fibras:
Aumento de la rigidez (módulo de elasticidad) y de la resistencia a tracción.
Reducción de la dilatación térmica (menos deformación).
Aumento de la estabilidad dimensional en caliente.
Estas fibras interrumpen en parte la dependencia direccional (anisotropía) de las propiedades del material, que surge de la construcción por capas, y proporcionan propiedades de pieza más homogéneas.
Aditivos funcionales
Lubricantes y plastificantes: mejoran el flujo en el extrusor.
Promotores de adherencia: proporcionan mejor agarre sobre la cama de impresión.
Masterbatches de color: permiten cualquier color deseado (RAL/Pantone), algo especialmente fácil de realizar en la impresión de granza.
Retardantes de llama: para aplicaciones con requisitos de protección contra incendios.
Aditivos ESD: partículas conductoras (negro de humo, nanotubos de carbono) hacen que el plástico sea eléctricamente disipativo, para evitar la carga estática (importante en carcasas de electrónica).
Retos en el procesado y el control de calidad
Aunque la impresión 3D es un proceso maduro, en la práctica diaria surgen muchos retos, ya que para cada plástico, y a menudo incluso para cada fabricante de plástico, hay que ajustar parámetros de proceso propios. Se trata de un campo técnico muy específico.
Gestión térmica y cristalización
Como se mencionó al principio, los plásticos amorfos y los semicristalinos se comportan de forma distinta. En materiales semicristalinos como el PPS o la poliamida, la curva de enfriamiento debe controlarse con exactitud. Si el material se enfría demasiado deprisa, no se forman cristales perfectos, lo que merma la resistencia química y la resistencia mecánica. Si se enfría demasiado despacio o de forma irregular, aparece una deformación considerable. La cámara calefactada de los sistemas industriales modernos no es, por tanto, un lujo, sino una necesidad física.
Anisotropía: el problema de las capas
Una pieza impresa en 3D tiene en la dirección Z (perpendicular a las capas) por lo general menos resistencia que en las direcciones X e Y. La unión de cada capa con la que está debajo es el punto crítico. Con temperaturas de impresión altas y calefacciones de cámara optimizadas, ese efecto puede minimizarse, de modo que se alcanzan propiedades casi isótropas (como en el moldeo por inyección).
Campos de aplicación en la industria
La variedad de tipos de plástico disponibles permite un uso amplio de la tecnología en los sectores más diversos:
Automoción: construcción de prototipos, utillajes, ayudas de montaje, repuestos para vehículos clásicos (p. ej. en ASA o PA).
Ingeniería mecánica: pinzas de agarre, soportes, herramientas a medida fabricadas en materiales resistentes al desgaste.
Tecnología médica: órtesis, prótesis, plantillas quirúrgicas (se requiere biocompatibilidad).
Electrónica: carcasas para sensores, soportes seguros frente a descargas electrostáticas.
Perspectivas: el futuro de los materiales para impresión 3D
El desarrollo de nuevos materiales avanza a gran velocidad. Vemos una tendencia hacia materiales de alta temperatura y compounds certificados que satisfacen las altas exigencias de la industria aeronáutica y ferroviaria. Al mismo tiempo, la sostenibilidad gana importancia: el reciclaje de plásticos y el uso de material reciclado (rPLA, rPET) van en aumento.
Para los proveedores de servicios y las empresas productoras como S2S-Systemdrucker GmbH, esto significa mantenerse siempre al día tecnológicamente. Gracias al uso de impresoras de granza estamos en condiciones de adoptar de inmediato los nuevos desarrollos de materiales de la industria química, sin tener que esperar a la disponibilidad de filamentos.
Conclusión
La oferta de plásticos para impresión 3D es hoy mayor que nunca. Desde el económico PLA, pasando por el robusto ABS (acrilonitrilo butadieno estireno), hasta el compound de altas prestaciones reforzado con fibra PPS-CF, la fabricación aditiva cubre prácticamente todas las exigencias. La clave del éxito no está solo en la impresora, sino en un conocimiento profundo de la ciencia de materiales.
Con la tecnología del procesado de granza, S2S tiende un puente entre la flexibilidad de la impresión 3D y la variedad de materiales y la eficiencia en costes del moldeo por inyección. Esto nos permite realizar series y piezas de gran tamaño de forma rentable.
Preguntas frecuentes (FAQ) sobre los plásticos en la impresión 3D
¿Cuál es el material más resistente para la impresión 3D?
En el ámbito de los plásticos técnicos estándar, la poliamida reforzada con fibra de carbono (PA-CF) y el ABS ofrecen a menudo la mejor relación entre precio y prestaciones mecánicas.
¿Por qué en la impresión 3D industrial se usa a menudo granza en lugar de filamento?
La granza es el estado estándar de la mayoría de los plásticos. Transformarla en filamento es un paso de proceso adicional y caro. La impresión de granza (FGF) resulta, por tanto, bastante más económica en la compra de material, permite caudales de aportación mayores (impresión más rápida) y ofrece una oferta de materiales gigantesca.
¿Cuál es la diferencia entre ABS y ASA?
Ambos son mecánicamente muy parecidos y robustos. La diferencia principal está en la resistencia a los rayos UV. El ABS amarillea y se vuelve frágil bajo la luz UV (el sol), mientras que el ASA se desarrolló específicamente para aplicaciones a la intemperie y se mantiene estable frente a los UV.
Autor: Jonas Siegrist
Empresa: S2S-Systemdrucker GmbH