
O panorama da produção industrial está em mudança constante. Os plásticos ganharam, sobretudo nos últimos anos, uma importância enorme e tornam-se cada vez mais, em especial na indústria transformadora, a base de soluções de produto inovadoras. Enquanto processos tradicionais como a moldação por injeção dominaram o mercado durante muito tempo, a impressão 3D (additive manufacturing) impôs-se como tecnologia disruptiva, que não só acelera o desenvolvimento de protótipos como conquista cada vez mais aplicações de série.
Este artigo técnico, redigido por Jonas Siegrist, gerente da S2S-Systemdrucker GmbH, oferece a engenheiros, diretores técnicos e investigadores uma panorâmica geral sobre plásticos para impressão 3D, a distinção entre os materiais e as vantagens específicas do processamento de granulado face ao filamento convencional.
Fundamentos da tecnologia de polímeros na impressão 3D
Para avaliar a adequação de um material a aplicações específicas é indispensável compreender a sua base química e física. Os plásticos dividem-se em três grandes categorias:
Termoplásticos
Termoendurecíveis
Elastómeros
No fabrico aditivo, em especial no processo FDM/FFF e na impressão por granulado (FGF) usada pela S2S, processam-se sobretudo termoplásticos. Estes deformam-se com o calor e mantêm a forma depois de arrefecerem – um processo que é repetível.
Plásticos amorfos vs. semicristalinos: a ordem molecular
Um olhar mais profundo sobre a microestrutura é decisivo para compreender o comportamento térmico e as propriedades mecânicas. Os plásticos são constituídos por longas cadeias poliméricas. A forma como estas cadeias se organizam define a divisão em duas classes essenciais:
1. Plásticos amorfos
Nos plásticos amorfos (p. ex. ABS, PC, PS), as cadeias poliméricas estão completamente desordenadas – comparáveis a um prato de esparguete. Este «caos» ao nível molecular tem efeitos diretos nas propriedades óticas: como a luz não é refratada por estruturas cristalinas, estes plásticos são muitas vezes transparentes. Outra característica é o seu comportamento térmico. Amolecem de forma contínua. Isso significa uma alteração antes linear do seu estado com o aumento da temperatura, o que os torna muitas vezes mais estáveis dimensionalmente e menos propensos ao empeno (warping).
2. Plásticos semicristalinos
Pelo contrário, os plásticos semicristalinos (p. ex. PA, PP, PPS) apresentam zonas em que as cadeias poliméricas se dobram numa estrutura cristalina altamente ordenada. Estas estruturas densas dispersam a luz, razão pela qual estes materiais surgem em regra opacos ou leitosos. Em termos térmicos comportam-se de forma radicalmente diferente: apresentam uma mudança brusca do seu estado físico. Isso significa que, por exemplo, a 240 graus ainda temos um plástico muito viscoso e que, com um aumento mínimo de temperatura, digamos para 242 graus, já se observa uma mudança brusca para um fundido de viscosidade muito baixa. Esta estreita margem exige uma condução precisa do processo na impressora.
Comparação de processos: enformação primária vs. fabrico aditivo
Na indústria dos plásticos impuseram-se muitos processos diferentes. A enformação primária clássica abrange métodos como:
Moldação por injeção
Fundição em vácuo
Extrusão
Estes processos estão muitas vezes associados a elevados custos de ferramenta e compensam sobretudo em quantidades muito grandes. A par deles existem os processos subtrativos, como a fresagem e o torneamento, em que se remove material. Na área da impressão 3D, pelo contrário, lidamos com fabrico aditivo, ou seja, com a adição dirigida de material, camada a camada.
A impressão 3D impôs-se como um processo novo, capaz de substituir ou complementar muitos outros processos de fabrico, sobretudo quando estão em causa geometrias complexas, construção leve ou peças individualizadas.
Do filamento ao granulado: a abordagem da S2S-Systemdrucker
A maioria dos plásticos que se impuseram no mercado pode, em princípio, ser processada também na impressão 3D. O processo dominante no segmento de secretária e semiprofissional é a Fused Filament Fabrication (FFF).
Os limites do filamento
No processo por filamento estabeleceu-se nos últimos anos que o material se apresenta em bobina, ou seja, como filamento para impressão 3D com um diâmetro definido de 1,75 ou 2,85 milímetros. Este filamento é conduzido por um extrusor (motor e redutor) até uma zona aquecida, fundido e forçado através de um bico.
Este processo tem, porém, desvantagens para a produção industrial:
Custos de material elevados: o filamento tem primeiro de ser extrudido a partir de granulado, calibrado e enrolado. Este passo intermédio encarece enormemente o material.
Escolha de materiais limitada: nem todos os polímeros se deixam transformar bem em filamento.
Tempo de impressão: as taxas de deposição estão fisicamente limitadas pelo fino fio de filamento.
Um passo atrás para dar dois em frente
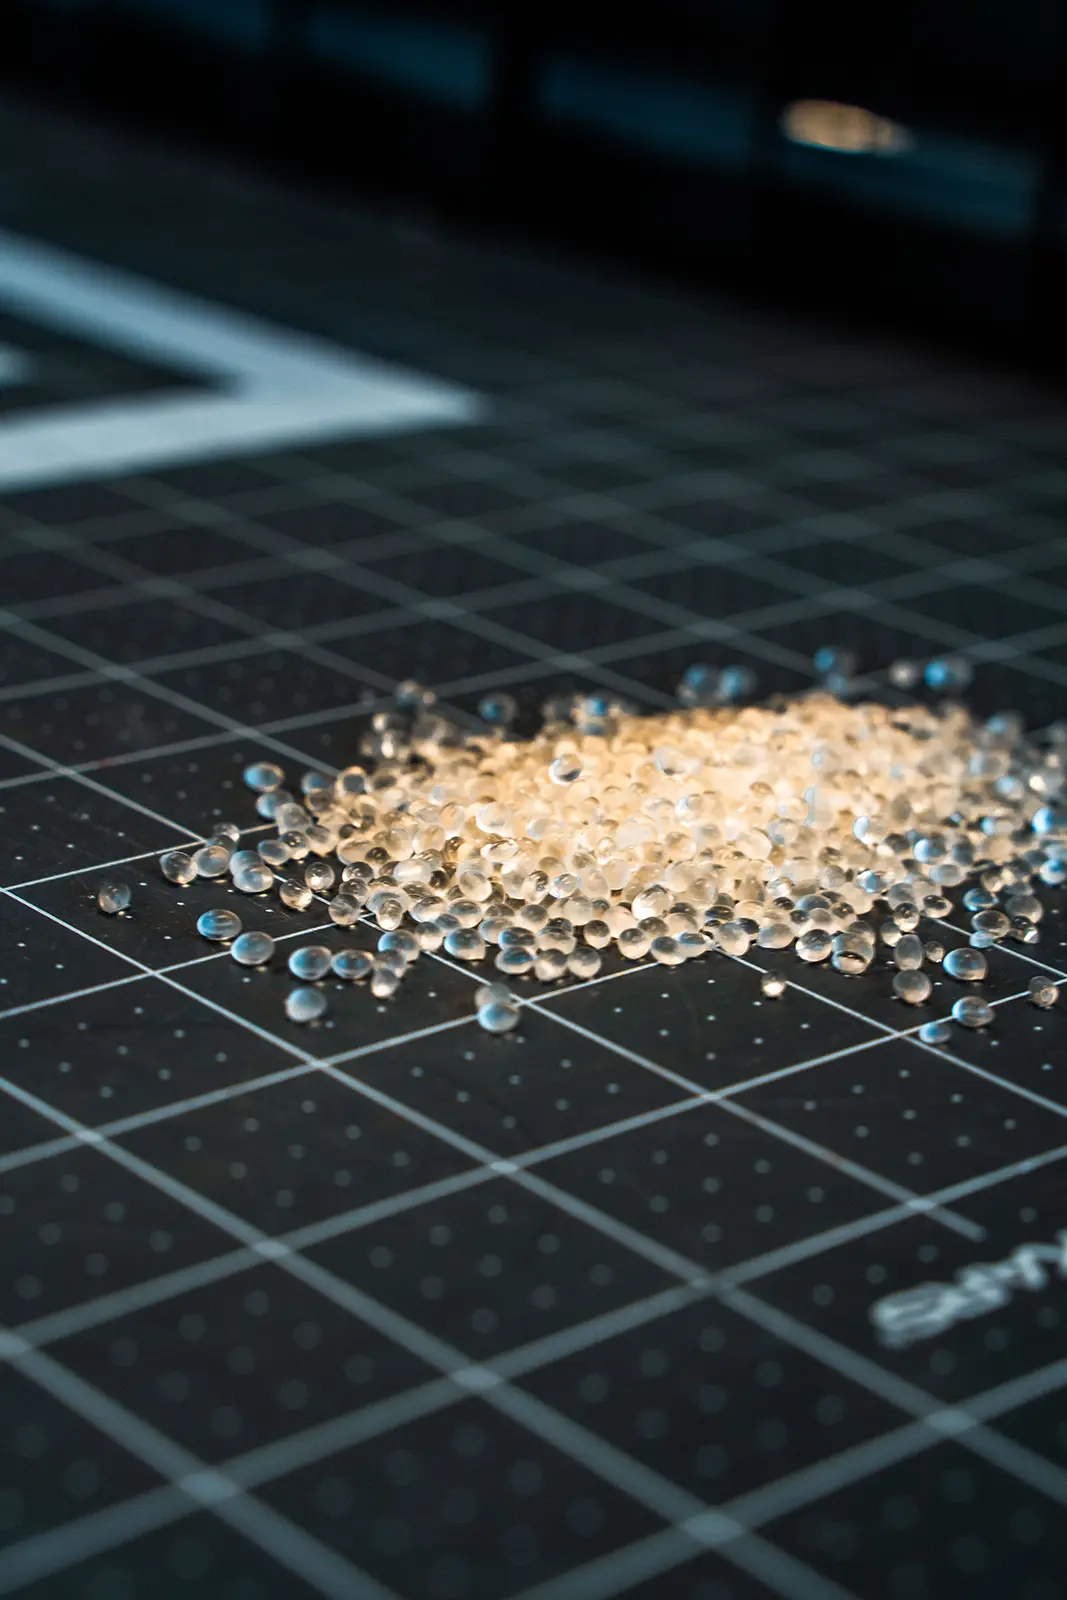
Enquanto prestadora de serviços de impressão 3D, a especialidade da S2S-Systemdrucker GmbH está em imprimir materiais em forma de granulado (Fused Granular Fabrication). Aqui não se alimenta material em bobina: o material apresenta-se em bruto, como granulado.
As vantagens e as possibilidades para a indústria são evidentes:
Poupança de custos: o processo é bastante mais económico, porque podemos comprar o material diretamente em bruto – em grandes quantidades, tal como é conhecido na indústria da moldação por injeção. O dispendioso passo de transformação em filamento desaparece.
Velocidade: com fusos de extrusão conseguimos debitar material mais depressa e em maiores volumes. Isso permite produzir peças numa fração do tempo.
Variedade de materiais: podemos recorrer aos granulados correntes certificados da indústria, sem ter de esperar por variantes especiais para impressão 3D.
Panorâmica detalhada: materiais e tipos de plástico na impressão 3D
A escolha do material certo decide o êxito ou o fracasso de um projeto. Cada tipo de plástico tem a sua área de aplicação, funções específicas e vantagens e desvantagens próprias. A seguir damos uma panorâmica detalhada dos materiais mais relevantes para a impressão 3D.
1. Plásticos correntes: PLA e PETG
Ácido poliláctico (PLA)
O PLA (polilactídeo) é muitas vezes a porta de entrada no mundo da impressão 3D. Trata-se de um plástico de base biológica, obtido a partir de matérias-primas renováveis como o amido de milho. Bioquimicamente é sintetizado através do ácido láctico, dando origem a um biopolímero.
Propriedades: dureza superficial muito elevada, reprodução fiel do pormenor, pouco empeno (warping).
Desvantagens: o PLA é frágil e tem uma temperatura de amolecimento baixa (a partir de cerca de 60 °C).
Aplicação: modelismo.
Politereftalato de etileno glicolizado (PETG)
O PETG é a variante modificada com glicol do conhecido PET, que conhecemos da indústria das bebidas. O «G» vem de glicol, que é acrescentado para impedir a cristalização e melhorar a imprimibilidade.
Propriedades: mais flexível do que o PLA, maior resistência à temperatura (até cerca de 75-80 °C), boa resistência química, próprio para contacto alimentar (consoante o fabricante).
Processamento: processa-se bem e oferece uma excelente aderência entre camadas.
Aplicação: peças funcionais, dispositivos de fixação mecânicos, coberturas de proteção.
2. Plásticos técnicos (engineering plastics)
Na aplicação industrial, os requisitos sobem rapidamente e exigem propriedades técnicas «a sério». Aqui dominam materiais como o ABS (acrilonitrilo-butadieno-estireno) e o ASA.
Acrilonitrilo-butadieno-estireno (ABS)
O ABS é um clássico da tecnologia dos plásticos (conhecido, p. ex., das peças LEGO). É um termoplástico amorfo composto por três monómeros: acrilonitrilo, butadieno e estireno.
Propriedades mecânicas: elevada resistência ao impacto, superfície resistente a riscos, boa resistência à temperatura (até cerca de 90-100 °C).
Desafios: o ABS contrai muito ao arrefecer. Isso origina tensões internas e empeno. Uma impressora 3D para ABS precisa obrigatoriamente de um volume de construção fechado e, idealmente, aquecido, bem como de uma mesa de impressão aquecida.
Pós-processamento: o ABS maquina-se muito bem (furar, lixar) e pode ser alisado quimicamente (p. ex. com vapor de acetona).
Acrilonitrilo-estireno-acrilato (ASA)
Como o ABS amarelece e fica frágil sob radiação UV (luz solar), foi desenvolvido o ASA. É um plástico quase idêntico, no qual o componente butadieno foi substituído por borracha acrílica.
Vantagem: o ASA é extremamente resistente às intempéries e aos UV.
Aplicação: caixas para exterior, peças de veículos, aplicações ao ar livre.
Poliamida (PA / nylon)
As poliamidas estão entre os termoplásticos técnicos mais importantes. São semicristalinas e distinguem-se por uma tenacidade e uma resistência química excelentes.
Propriedades: elevada resistência à abrasão, baixo coeficiente de atrito, elevada resistência à fadiga.
Desafio: a PA é fortemente higroscópica, ou seja, absorve água do ar. Material húmido conduz a má superfície e a menor resistência. Uma secagem profissional do material antes do processamento é obrigatória.
Variantes: PA6, PA12, PA6.6. Muito usada na sinterização a laser (SLS), mas cada vez mais também na impressão FFF/por granulado.
3. Plásticos de alto desempenho (high performance polymers)
Para aplicações que antes estavam reservadas ao metal, usam-se hoje polímeros de alto desempenho. Estes materiais são o topo da pirâmide.
PPS-CF (polissulfureto de fenileno, reforçado com fibra de carbono)
O PPS é um termoplástico de alto desempenho semicristalino, processado como granulado na forma reforçada com fibra de carbono.
Propriedades: elevada temperatura de serviço contínuo, muito boa resistência química a ácidos, bases e solventes, intrinsecamente retardador de chama e com absorção de humidade muito baixa.
Processamento: semicristalino e, por isso, exigente na condução do processo. A fibra de carbono reduz claramente o empeno e estabiliza a peça ao longo da altura de construção.
Peças típicas: peças de condução de fluidos, componentes de bombas e de válvulas, peças em ambiente químico.
PA-CF (poliamida, reforçada com fibra de carbono)
O PA-CF junta a tenacidade da poliamida à rigidez da fibra de carbono.
Propriedades: elevada rigidez e resistência com pouco peso. A fibra reduz o efeito da absorção de humidade, que torna a poliamida não reforçada instável do ponto de vista dimensional.
Processamento: o granulado tem de estar seco. A poliamida é higroscópica; o reforço com fibra atenua isso, mas não o elimina.
Peças típicas: dispositivos de fixação, garras e meios de produção, peças funcionais sujeitas a carga.
Os valores concretos dependem de cada compound e constam da ficha técnica – fichas técnicas e certificados.
4. Materiais flexíveis e elastómeros
Poliuretano termoplástico (TPU)
O TPU pertence à classe dos elastómeros termoplásticos (TPE). Combina as propriedades da borracha com a processabilidade dos termoplásticos.
Propriedades: elevada extensão na rotura, flexível, amortecedor, resistente a óleos e massas.
Variantes: disponível em várias durezas Shore.
Aplicação: vedantes, elementos de amortecimento, tubos flexíveis, punhos.
Aditivos e modificação de plásticos
Os polímeros puros (polímeros base) raramente são usados sozinhos na indústria. Para otimizar as propriedades mecânicas ou a processabilidade, são misturados com aditivos (compostos).
Reforço com fibra
Um grande tema no desenvolvimento de novos materiais é a adição de fibras. Fibras curtas ou longas de vidro ou de carbono são embebidas na matriz (p. ex. nylon ou ABS).
Efeito das fibras:
Aumento da rigidez (módulo de elasticidade) e da resistência à tração.
Redução da dilatação térmica (menos empeno).
Aumento da resistência térmica à deformação.
Estas fibras quebram em parte a dependência da direção (anisotropia) das propriedades do material, que resulta da construção por camadas, e conferem propriedades mais homogéneas à peça.
Aditivos funcionais
Lubrificantes e plastificantes: melhoram o escoamento no extrusor.
Promotores de aderência: garantem melhor fixação na mesa de impressão.
Masterbatches de cor: permitem qualquer cor pretendida (RAL/Pantone), o que é especialmente fácil de concretizar na impressão por granulado.
Retardadores de chama: para aplicações com exigências de proteção contra incêndio.
Aditivos ESD: partículas condutoras (negro de fumo, nanotubos de carbono) tornam o plástico eletricamente dissipativo, para evitar a carga eletrostática (importante em caixas de eletrónica).
Desafios no processamento e no controlo de qualidade
Embora a impressão 3D seja um processo maduro, surgem muitos desafios na prática diária, porque para cada plástico – e muitas vezes até para cada fabricante de plástico – é preciso definir parâmetros de processo próprios. Trata-se de uma área técnica muito autónoma.
Gestão térmica e cristalização
Como se referiu no início, os plásticos amorfos e os semicristalinos comportam-se de forma diferente. Em materiais semicristalinos como o PPS ou a poliamida, a curva de arrefecimento tem de ser comandada com exatidão. Se o material arrefecer demasiado depressa, não se formam cristais perfeitos, o que reduz a resistência química e a resistência mecânica. Se arrefecer demasiado devagar ou de forma irregular, surge um empeno acentuado. A câmara aquecida dos sistemas industriais modernos não é, por isso, um luxo, mas uma necessidade física.
Anisotropia: o problema das camadas
Uma peça impressa em 3D tem na direção Z (perpendicular às camadas) normalmente menor resistência do que nas direções X e Y. A ligação de cada camada à que está por baixo é o ponto crítico. Com temperaturas de impressão elevadas e um aquecimento otimizado do volume de construção, este efeito pode ser minimizado, de modo a alcançar propriedades quase isotrópicas (como na moldação por injeção).
Áreas de aplicação na indústria
A diversidade dos tipos de plástico disponíveis permite uma utilização ampla da tecnologia nos mais variados setores:
Automóvel: construção de protótipos, dispositivos de fixação, auxiliares de montagem, peças de substituição para clássicos (p. ex. em ASA ou PA).
Construção de máquinas: garras, suportes, ferramentas individualizadas, fabricadas em materiais resistentes ao desgaste.
Tecnologia médica: ortóteses, próteses, guias cirúrgicos (exige biocompatibilidade).
Eletrónica: caixas para sensores, suportes seguros em termos de ESD.
Perspetivas: o futuro dos materiais para impressão 3D
O desenvolvimento de novos materiais avança a grande velocidade. Vemos uma tendência para materiais de alta temperatura e para compounds certificados, à altura das exigências elevadas da aeronáutica e da indústria ferroviária. Ao mesmo tempo, a sustentabilidade torna-se mais importante: a reciclagem de plásticos e o uso de regranulados (rPLA, rPET) aumentam.
Para prestadores de serviços e empresas produtoras como a S2S-Systemdrucker GmbH, isso significa manter-se sempre tecnologicamente ao corrente. Com o uso de impressoras de granulado conseguimos adotar de imediato os novos desenvolvimentos de materiais da indústria química, sem ter de esperar pela disponibilidade de filamentos.
Conclusão
A oferta de plásticos para impressão 3D é hoje maior do que alguma vez foi. Do económico PLA ao robusto ABS (acrilonitrilo-butadieno-estireno) e ao compound de alto desempenho reforçado com fibra PPS-CF, o fabrico aditivo cobre quase todas as exigências. A chave do êxito não está apenas na impressora, mas num conhecimento profundo da ciência dos materiais.
Com a tecnologia de processamento de granulado, a S2S faz a ponte entre a flexibilidade da impressão 3D e a variedade de materiais e a eficiência de custos da moldação por injeção. Isso permite-nos concretizar séries e peças de grandes dimensões de forma económica.
Perguntas frequentes (FAQ) sobre plásticos na impressão 3D
Qual é o material mais resistente para a impressão 3D?
Na área dos plásticos técnicos correntes, a poliamida reforçada com fibra de carbono (PA-CF) e o ABS oferecem muitas vezes a melhor relação entre preço e desempenho mecânico.
Porque é que na impressão 3D industrial se usa muitas vezes granulado em vez de filamento?
O granulado é o estado padrão da maioria dos plásticos. A transformação em filamento é um passo de processo adicional e caro. A impressão por granulado (FGF) é por isso bastante mais barata na compra de material, permite taxas de débito mais altas (impressão mais rápida) e oferece uma escolha de materiais gigantesca.
Qual é a diferença entre ABS e ASA?
Ambos são mecanicamente muito semelhantes e robustos. A principal diferença está na resistência aos UV. O ABS amarelece e fica frágil sob luz UV (sol), ao passo que o ASA foi desenvolvido especificamente para aplicações exteriores e mantém-se estável aos UV.
Autor: Jonas Siegrist
Empresa: S2S-Systemdrucker GmbH