
Il panorama della produzione industriale è in continuo mutamento. Le materie plastiche hanno acquistato un peso enorme soprattutto negli ultimi anni e diventano sempre più, in particolare nell'industria di trasformazione, la base di soluzioni di prodotto innovative. Mentre per lungo tempo processi tradizionali come lo stampaggio a iniezione hanno dominato il mercato, la stampa 3D (additive manufacturing) si è affermata come tecnologia dirompente, che non solo accelera lo sviluppo di prototipi, ma conquista sempre più anche le applicazioni di serie.
Questo articolo tecnico, scritto da Jonas Siegrist, amministratore di S2S-Systemdrucker GmbH, offre a ingegneri, responsabili tecnici e ricercatori una panoramica generale sulle materie plastiche per la stampa 3D, sulla distinzione dei materiali e sui vantaggi specifici della lavorazione del granulo rispetto al filamento tradizionale.
Fondamenti della tecnologia dei polimeri nella stampa 3D
Per valutare l'idoneità di un materiale a determinate applicazioni è indispensabile capirne la base chimica e fisica. Le materie plastiche si suddividono in tre categorie principali:
termoplastici
termoindurenti
elastomeri
Nella fabbricazione additiva, in particolare nel processo FDM/FFF e nella stampa a granulo (FGF) impiegata da S2S, si lavorano soprattutto i termoplastici. Questi si deformano con il calore e dopo il raffreddamento mantengono la forma – un processo ripetibile.
Plastiche amorfe e semicristalline: l'ordine molecolare
Uno sguardo più approfondito alla microstruttura è decisivo per capire il comportamento termico e le proprietà meccaniche. Le materie plastiche sono fatte di lunghe catene polimeriche. Il modo in cui queste catene si dispongono definisce la suddivisione in due classi fondamentali:
1. Plastiche amorfe
Nelle plastiche amorfe (per esempio ABS, PC, PS) le catene polimeriche sono del tutto disordinate – paragonabili a un piatto di spaghetti. Questo «caos» a livello molecolare ha effetti diretti sulle proprietà ottiche: poiché la luce non viene rifratta da strutture cristalline, queste plastiche sono spesso trasparenti. Un'altra caratteristica è il loro comportamento termico. Rammolliscono in modo graduale. Ciò significa una variazione piuttosto lineare del loro stato all'aumentare della temperatura, il che le rende spesso più stabili dimensionalmente e meno soggette a deformazione (warping).
2. Plastiche semicristalline
Le plastiche semicristalline (per esempio PA, PP, PPS) presentano invece zone in cui le catene polimeriche si ripiegano in una struttura cristallina fortemente ordinata. Queste strutture dense diffondono la luce, per cui questi materiali appaiono di regola opachi o lattiginosi. Dal punto di vista termico si comportano in modo radicalmente diverso: mostrano un cambiamento repentino del loro stato di aggregazione. Significa che a 240 gradi, per esempio, abbiamo ancora una plastica molto viscosa e che con un aumento minimo della temperatura, diciamo a 242 gradi, osserviamo già un passaggio improvviso a un fuso a viscosità molto bassa. Questo margine stretto richiede una conduzione di processo precisa nella stampante.
Confronto tra processi: formatura primaria e fabbricazione additiva
Nell'industria delle materie plastiche si sono affermati molti processi diversi. La formatura primaria classica comprende metodi come:
stampaggio a iniezione
colata in vuoto
estrusione
Questi processi comportano spesso alti costi di attrezzaggio e convengono soprattutto con volumi molto elevati. Accanto a essi ci sono i processi sottrattivi come la fresatura e la tornitura, in cui il materiale viene asportato. Nel campo della stampa 3D abbiamo invece a che fare con la fabbricazione additiva, cioè con l'aggiunta mirata di materiale strato per strato.
La stampa 3D si è affermata come nuovo processo capace di sostituire o integrare molti altri processi produttivi, in particolare quando si tratta di geometrie complesse, alleggerimento strutturale o componenti personalizzati.
Dal filamento al granulo: l'approccio di S2S-Systemdrucker
La maggior parte delle materie plastiche affermate sul mercato si può lavorare in linea di principio anche in stampa 3D. Il processo dominante nel settore desktop e semiprofessionale è la fused filament fabrication (FFF).
I limiti del filamento
Nel processo a filamento si è affermato negli ultimi anni che il materiale si presenti in bobina, ossia come filamento per stampa 3D con un diametro definito di 1,75 o 2,85 millimetri. Questo filamento viene condotto da un estrusore (motore e riduttore) in una zona riscaldata, fuso e spinto attraverso un ugello.
Questo processo ha però degli svantaggi per la produzione industriale:
Costi di materiale elevati: il filamento deve prima essere estruso dal granulo, calibrato e avvolto. Questo passaggio intermedio rende il materiale molto più caro.
Scelta di materiali limitata: non tutti i polimeri si lasciano trasformare bene in filamento.
Tempo di stampa: le portate di deposizione sono fisicamente limitate dal filo sottile di filamento.
Un passo indietro per farne due in avanti
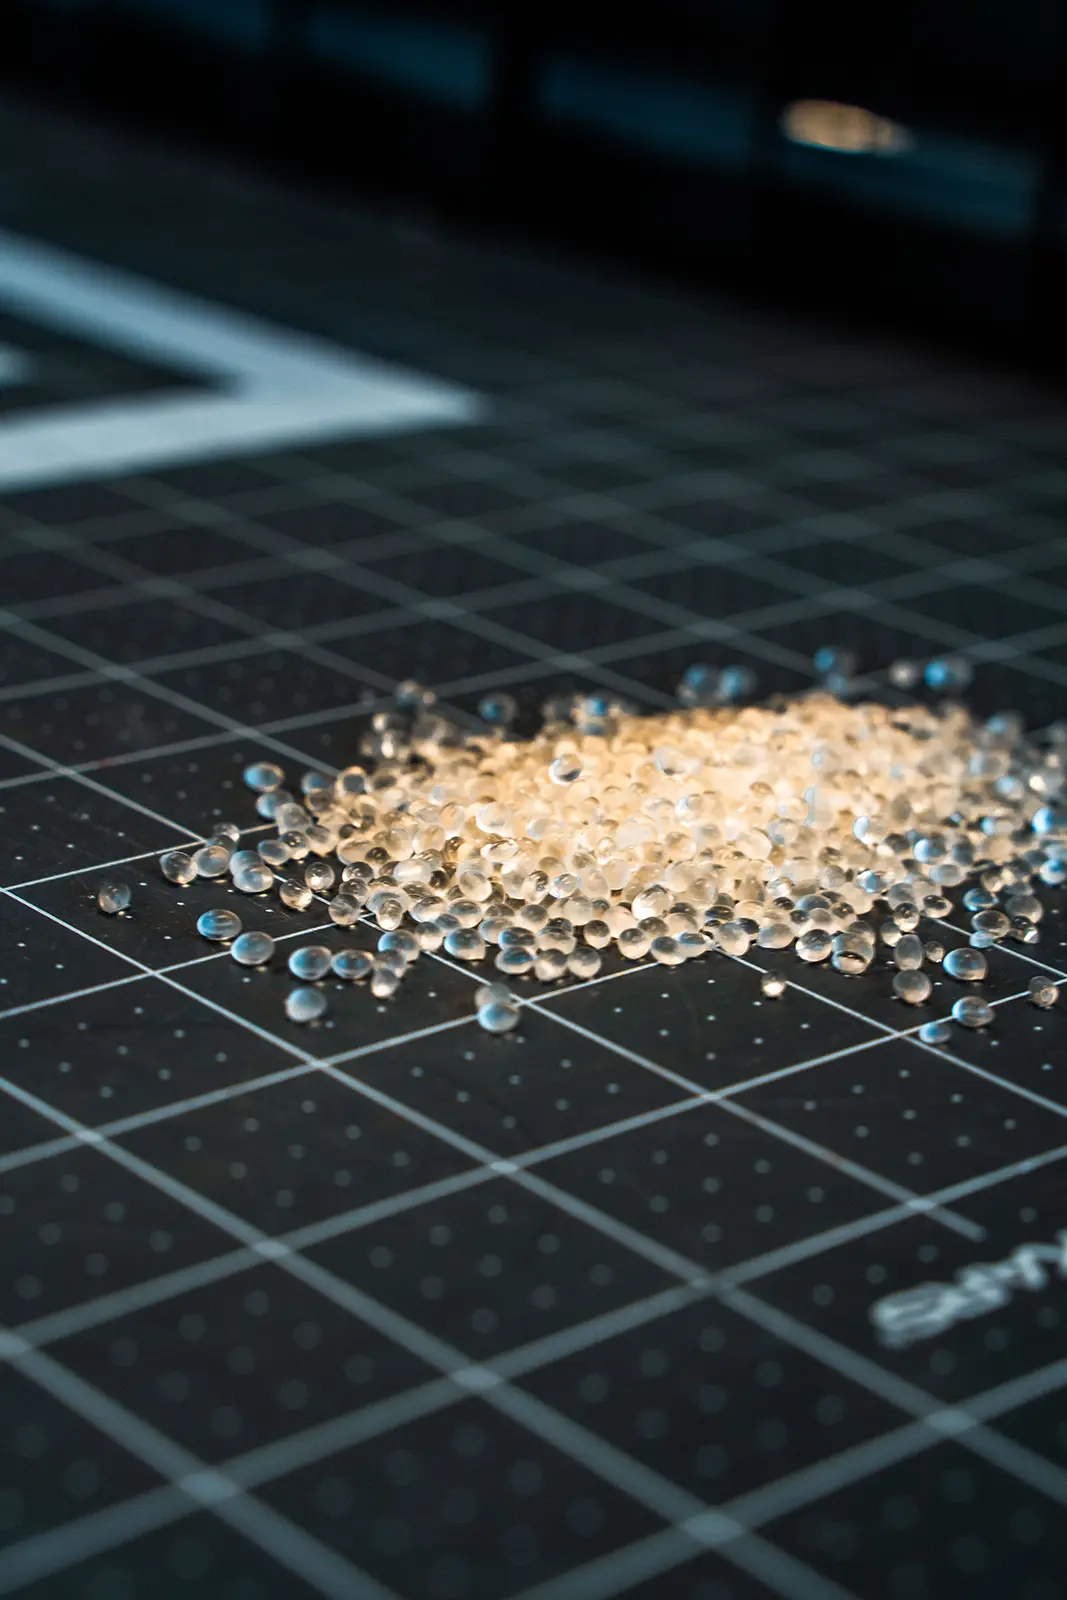
Come fornitore di servizi di stampa 3D, la specializzazione di S2S-Systemdrucker GmbH sta nella stampa di materiali in forma di granulo (fused granular fabrication). In questo caso non si alimenta un materiale in bobina: il materiale si presenta allo stato grezzo, come granulo.
I vantaggi e le possibilità per l'industria sono evidenti:
Risparmio sui costi: il processo è decisamente più conveniente, perché possiamo acquistare il materiale direttamente come materia prima – in grandi quantità, esattamente come si fa nell'industria dello stampaggio a iniezione. Viene a mancare il costoso passaggio di nobilitazione a filamento.
Velocità: grazie alle viti di estrusione possiamo depositare materiale più in fretta e in volumi maggiori. Questo permette di produrre componenti in una frazione del tempo.
Varietà di materiali: possiamo attingere ai granuli standard certificati dell'industria senza dover aspettare varianti specifiche per la stampa 3D.
Panoramica dettagliata: materiali e tipi di plastica nella stampa 3D
La scelta del materiale giusto decide il successo o il fallimento di un progetto. Ogni tipo di plastica ha un proprio campo di applicazione, funzioni specifiche e vantaggi e svantaggi propri. Di seguito diamo una panoramica dettagliata dei materiali più rilevanti per la stampa 3D.
1. Plastiche standard: PLA e PETG
Acido polilattico (PLA)
Il PLA (polilattide) è spesso la porta d'ingresso nel mondo della stampa 3D. È una plastica di origine biologica ricavata da materie prime rinnovabili come l'amido di mais. Dal punto di vista biochimico viene sintetizzato attraverso l'acido lattico, dando origine a un biopolimero.
Proprietà: durezza superficiale molto elevata, riproduzione fedele dei dettagli, deformazione (warping) ridotta.
Svantaggi: il PLA è fragile e ha una bassa temperatura di rammollimento (da circa 60 °C).
Applicazione: modellismo.
Polietilene tereftalato glicole-modificato (PETG)
Il PETG è la variante modificata con glicole del noto PET, che conosciamo dall'industria delle bevande. La «G» sta per glicole, aggiunto per impedire la cristallizzazione e migliorare la stampabilità.
Proprietà: più flessibile del PLA, maggiore resistenza alla temperatura (fino a circa 75-80 °C), buona resistenza chimica, idoneo al contatto con alimenti (a seconda del produttore).
Lavorazione: si lavora bene e offre un'eccellente adesione tra gli strati.
Applicazione: componenti funzionali, attrezzature meccaniche, coperture di protezione.
2. Plastiche tecniche (engineering plastics)
Nell'impiego industriale i requisiti salgono rapidamente e richiedono proprietà tecniche «vere». Qui dominano materiali come l'ABS (acrilonitrile-butadiene-stirene) e l'ASA.
Acrilonitrile-butadiene-stirene (ABS)
L'ABS è un classico della tecnica delle materie plastiche (noto per esempio dai mattoncini LEGO). È un termoplastico amorfo composto da tre monomeri: acrilonitrile, butadiene e stirene.
Proprietà meccaniche: elevata resilienza, superficie resistente ai graffi, buona resistenza alla temperatura (fino a circa 90-100 °C).
Sfide: l'ABS ritira molto durante il raffreddamento. Questo genera tensioni interne e deformazioni. Una stampante 3D per ABS richiede necessariamente una camera chiusa, idealmente riscaldata, e un piano di stampa riscaldato.
Finitura: l'ABS si lascia lavorare benissimo per via meccanica (foratura, levigatura) e lisciare chimicamente (per esempio con vapori di acetone).
Acrilonitrile-stirene-acrilato (ASA)
Poiché l'ABS ingiallisce e infragilisce sotto i raggi UV (luce solare), è stato sviluppato l'ASA. È una plastica quasi identica, in cui la componente butadiene è stata sostituita da gomma acrilica.
Vantaggio: l'ASA è estremamente resistente agli agenti atmosferici e ai raggi UV.
Applicazione: involucri per esterni, parti di veicoli, applicazioni outdoor.
Poliammide (PA / nylon)
Le poliammidi sono tra i termoplastici tecnici più importanti. Sono semicristalline e si distinguono per un'eccellente tenacità e resistenza chimica.
Proprietà: elevata resistenza all'abrasione, basso coefficiente d'attrito, alta resistenza a fatica.
Sfida: la PA è fortemente igroscopica, cioè assorbe l'acqua dall'aria. Un materiale umido porta a una superficie scadente e a una resistenza ridotta. Un'essiccazione professionale del materiale prima della lavorazione è obbligatoria.
Varianti: PA6, PA12, PA6.6. Spesso impiegate nella sinterizzazione laser (SLS), ma sempre più anche nella stampa FFF e a granulo.
3. Plastiche ad alte prestazioni (high performance polymers)
Per applicazioni un tempo riservate al metallo oggi si impiegano polimeri ad alte prestazioni. Questi materiali sono la punta della piramide.
PPS-CF (polisolfuro di fenilene, rinforzato con fibra di carbonio)
Il PPS è un termoplastico semicristallino ad alte prestazioni, lavorato come granulo nella versione rinforzata con fibra di carbonio.
Proprietà: elevata temperatura di esercizio continuo, ottima resistenza chimica ad acidi, basi e solventi, intrinsecamente ritardante di fiamma e con assorbimento di umidità molto basso.
Lavorazione: semicristallino e quindi impegnativo nella conduzione di processo. La fibra di carbonio riduce nettamente la deformazione e stabilizza il componente lungo l'altezza di costruzione.
Componenti tipici: parti a contatto con fluidi, componenti di pompe e valvole, componenti per l'ambiente chimico.
PA-CF (poliammide, rinforzata con fibra di carbonio)
Il PA-CF unisce la tenacità della poliammide alla rigidezza della fibra di carbonio.
Proprietà: elevata rigidezza e resistenza con peso ridotto. La fibra diminuisce l'influenza dell'assorbimento di umidità, che rende dimensionalmente instabile la poliammide non rinforzata.
Lavorazione: il granulo deve essere asciutto. La poliammide è igroscopica; il rinforzo in fibra attenua il fenomeno, ma non lo elimina.
Componenti tipici: attrezzature, pinze di presa e mezzi di produzione, componenti funzionali portanti.
I valori caratteristici concreti dipendono dal singolo compound e si trovano nella scheda tecnica – schede tecniche e certificati.
4. Materiali flessibili ed elastomeri
Poliuretano termoplastico (TPU)
Il TPU appartiene alla classe degli elastomeri termoplastici (TPE). Combina le proprietà della gomma con la lavorabilità dei termoplastici.
Proprietà: elevato allungamento a rottura, flessibile, smorzante, resistente a oli e grassi.
Varianti: disponibile in diverse durezze Shore.
Applicazione: guarnizioni, elementi smorzanti, tubi flessibili, impugnature.
Additivi e modifica delle materie plastiche
I polimeri puri (polimeri base) raramente vengono impiegati da soli nell'industria. Per ottimizzare le proprietà meccaniche o la lavorabilità vengono addizionati con additivi (compoundati).
Rinforzo con fibre
Un grande tema nello sviluppo di nuovi materiali è l'aggiunta di fibre. Fibre corte o lunghe in vetro o carbonio vengono inserite nella matrice (per esempio nylon o ABS).
Effetto delle fibre:
aumento della rigidezza (modulo elastico) e della resistenza a trazione.
riduzione della dilatazione termica (meno deformazione).
aumento della stabilità dimensionale a caldo.
queste fibre interrompono in parte la direzionalità (anisotropia) delle proprietà del materiale, che nasce dalla costruzione per strati, e rendono più omogenee le caratteristiche del componente.
Additivi funzionali
Lubrificanti e plastificanti: migliorano il flusso nell'estrusore.
Promotori di adesione: garantiscono una presa migliore sul piano di stampa.
Masterbatch di colore: permettono qualsiasi colore desiderato (RAL/Pantone), cosa particolarmente semplice da realizzare nella stampa a granulo.
Ritardanti di fiamma: per applicazioni di protezione antincendio.
Additivi ESD: particelle conduttive (nerofumo, nanotubi di carbonio) rendono la plastica dissipativa, per evitare cariche statiche (importante per gli involucri dell'elettronica).
Sfide nella lavorazione e nel controllo qualità
Benché la stampa 3D sia un processo maturo, nella pratica quotidiana si presentano molte sfide, perché per ogni plastica e spesso perfino per ogni produttore di plastica vanno impostati parametri di processo propri. Si tratta di un campo specialistico molto a sé stante.
Gestione termica e cristallizzazione
Come detto all'inizio, le plastiche amorfe e quelle semicristalline si comportano in modo diverso. Con materiali semicristallini come il PPS o la poliammide la curva di raffreddamento va governata con precisione. Se il materiale si raffredda troppo in fretta non si formano cristalli perfetti, il che riduce la resistenza chimica e meccanica. Se si raffredda troppo lentamente o in modo irregolare si producono deformazioni massicce. La camera riscaldata dei moderni sistemi industriali non è quindi un lusso, ma una necessità fisica.
Anisotropia: il problema degli strati
Un componente stampato in 3D ha di solito in direzione Z (perpendicolare agli strati) una resistenza inferiore rispetto alle direzioni X e Y. Il punto critico è il legame di ogni strato con quello sottostante. Con temperature di stampa elevate e riscaldamenti del volume di stampa ottimizzati questo effetto si può minimizzare, fino a raggiungere proprietà quasi isotrope (come nello stampaggio a iniezione).
Campi di applicazione nell'industria
La molteplicità dei tipi di plastica disponibili consente un impiego ampio della tecnologia nei settori più diversi:
Automotive: costruzione di prototipi, attrezzature, ausili di montaggio, ricambi per auto d'epoca (per esempio in ASA o PA).
Costruzione di macchine: pinze di presa, supporti, utensili su misura realizzati in materiali resistenti all'usura.
Tecnologia medicale: ortesi, protesi, dime chirurgiche (è richiesta la biocompatibilità).
Elettronica: involucri per sensori, supporti a sicurezza ESD.
Prospettive: il futuro dei materiali per la stampa 3D
Lo sviluppo di nuovi materiali avanza rapidamente. Vediamo una tendenza verso materiali per alte temperature e compound certificati, che soddisfano i requisiti elevati dell'aeronautica e dell'industria ferroviaria. Allo stesso tempo la sostenibilità acquista importanza: il riciclo delle materie plastiche e l'impiego di rimacinati (rPLA, rPET) sono in crescita.
Per i fornitori di servizi e le aziende produttrici come S2S-Systemdrucker GmbH questo significa restare sempre tecnologicamente al passo. Grazie all'impiego di stampanti a granulo siamo in grado di adottare subito i nuovi sviluppi di materiale dell'industria chimica, senza dover attendere la disponibilità dei filamenti.
Conclusione
La scelta di materie plastiche per la stampa 3D è oggi più ampia che mai. Dal PLA economico all'ABS robusto (acrilonitrile-butadiene-stirene) fino al compound ad alte prestazioni PPS-CF rinforzato con fibre, la fabbricazione additiva copre quasi tutte le esigenze. La chiave del successo non sta solo nella stampante, ma in una conoscenza approfondita della scienza dei materiali.
Con la tecnologia della lavorazione del granulo S2S getta un ponte tra la flessibilità della stampa 3D e la varietà di materiali e l'efficienza di costo dello stampaggio a iniezione. Questo ci permette di realizzare in modo economico serie e componenti di grandi dimensioni.
Domande frequenti (FAQ) sulle materie plastiche nella stampa 3D
Qual è il materiale più resistente per la stampa 3D?
Nel campo delle plastiche tecniche standard, la poliammide rinforzata con fibra di carbonio (PA-CF) e l'ABS offrono spesso il miglior rapporto tra prezzo e prestazioni meccaniche.
Perché nella stampa 3D industriale si usa spesso il granulo invece del filamento?
Il granulo è lo stato standard della maggior parte delle materie plastiche. La trasformazione in filamento è un passaggio di processo aggiuntivo e costoso. La stampa a granulo (FGF) è quindi decisamente più conveniente nell'acquisto del materiale, consente portate maggiori (stampa più rapida) e offre una scelta di materiali enorme.
Qual è la differenza tra ABS e ASA?
Dal punto di vista meccanico sono molto simili ed entrambi robusti. La differenza principale sta nella resistenza ai raggi UV. L'ABS ingiallisce e infragilisce sotto la luce UV (sole), mentre l'ASA è stato sviluppato appositamente per le applicazioni esterne e resta stabile ai raggi UV.
Autore: Jonas Siegrist
Azienda: S2S-Systemdrucker GmbH